09G2S (S355J2、EN 10025-2) 構造用鋼のレーザー切断品質に対する切断パラメータとアシストガスの影響
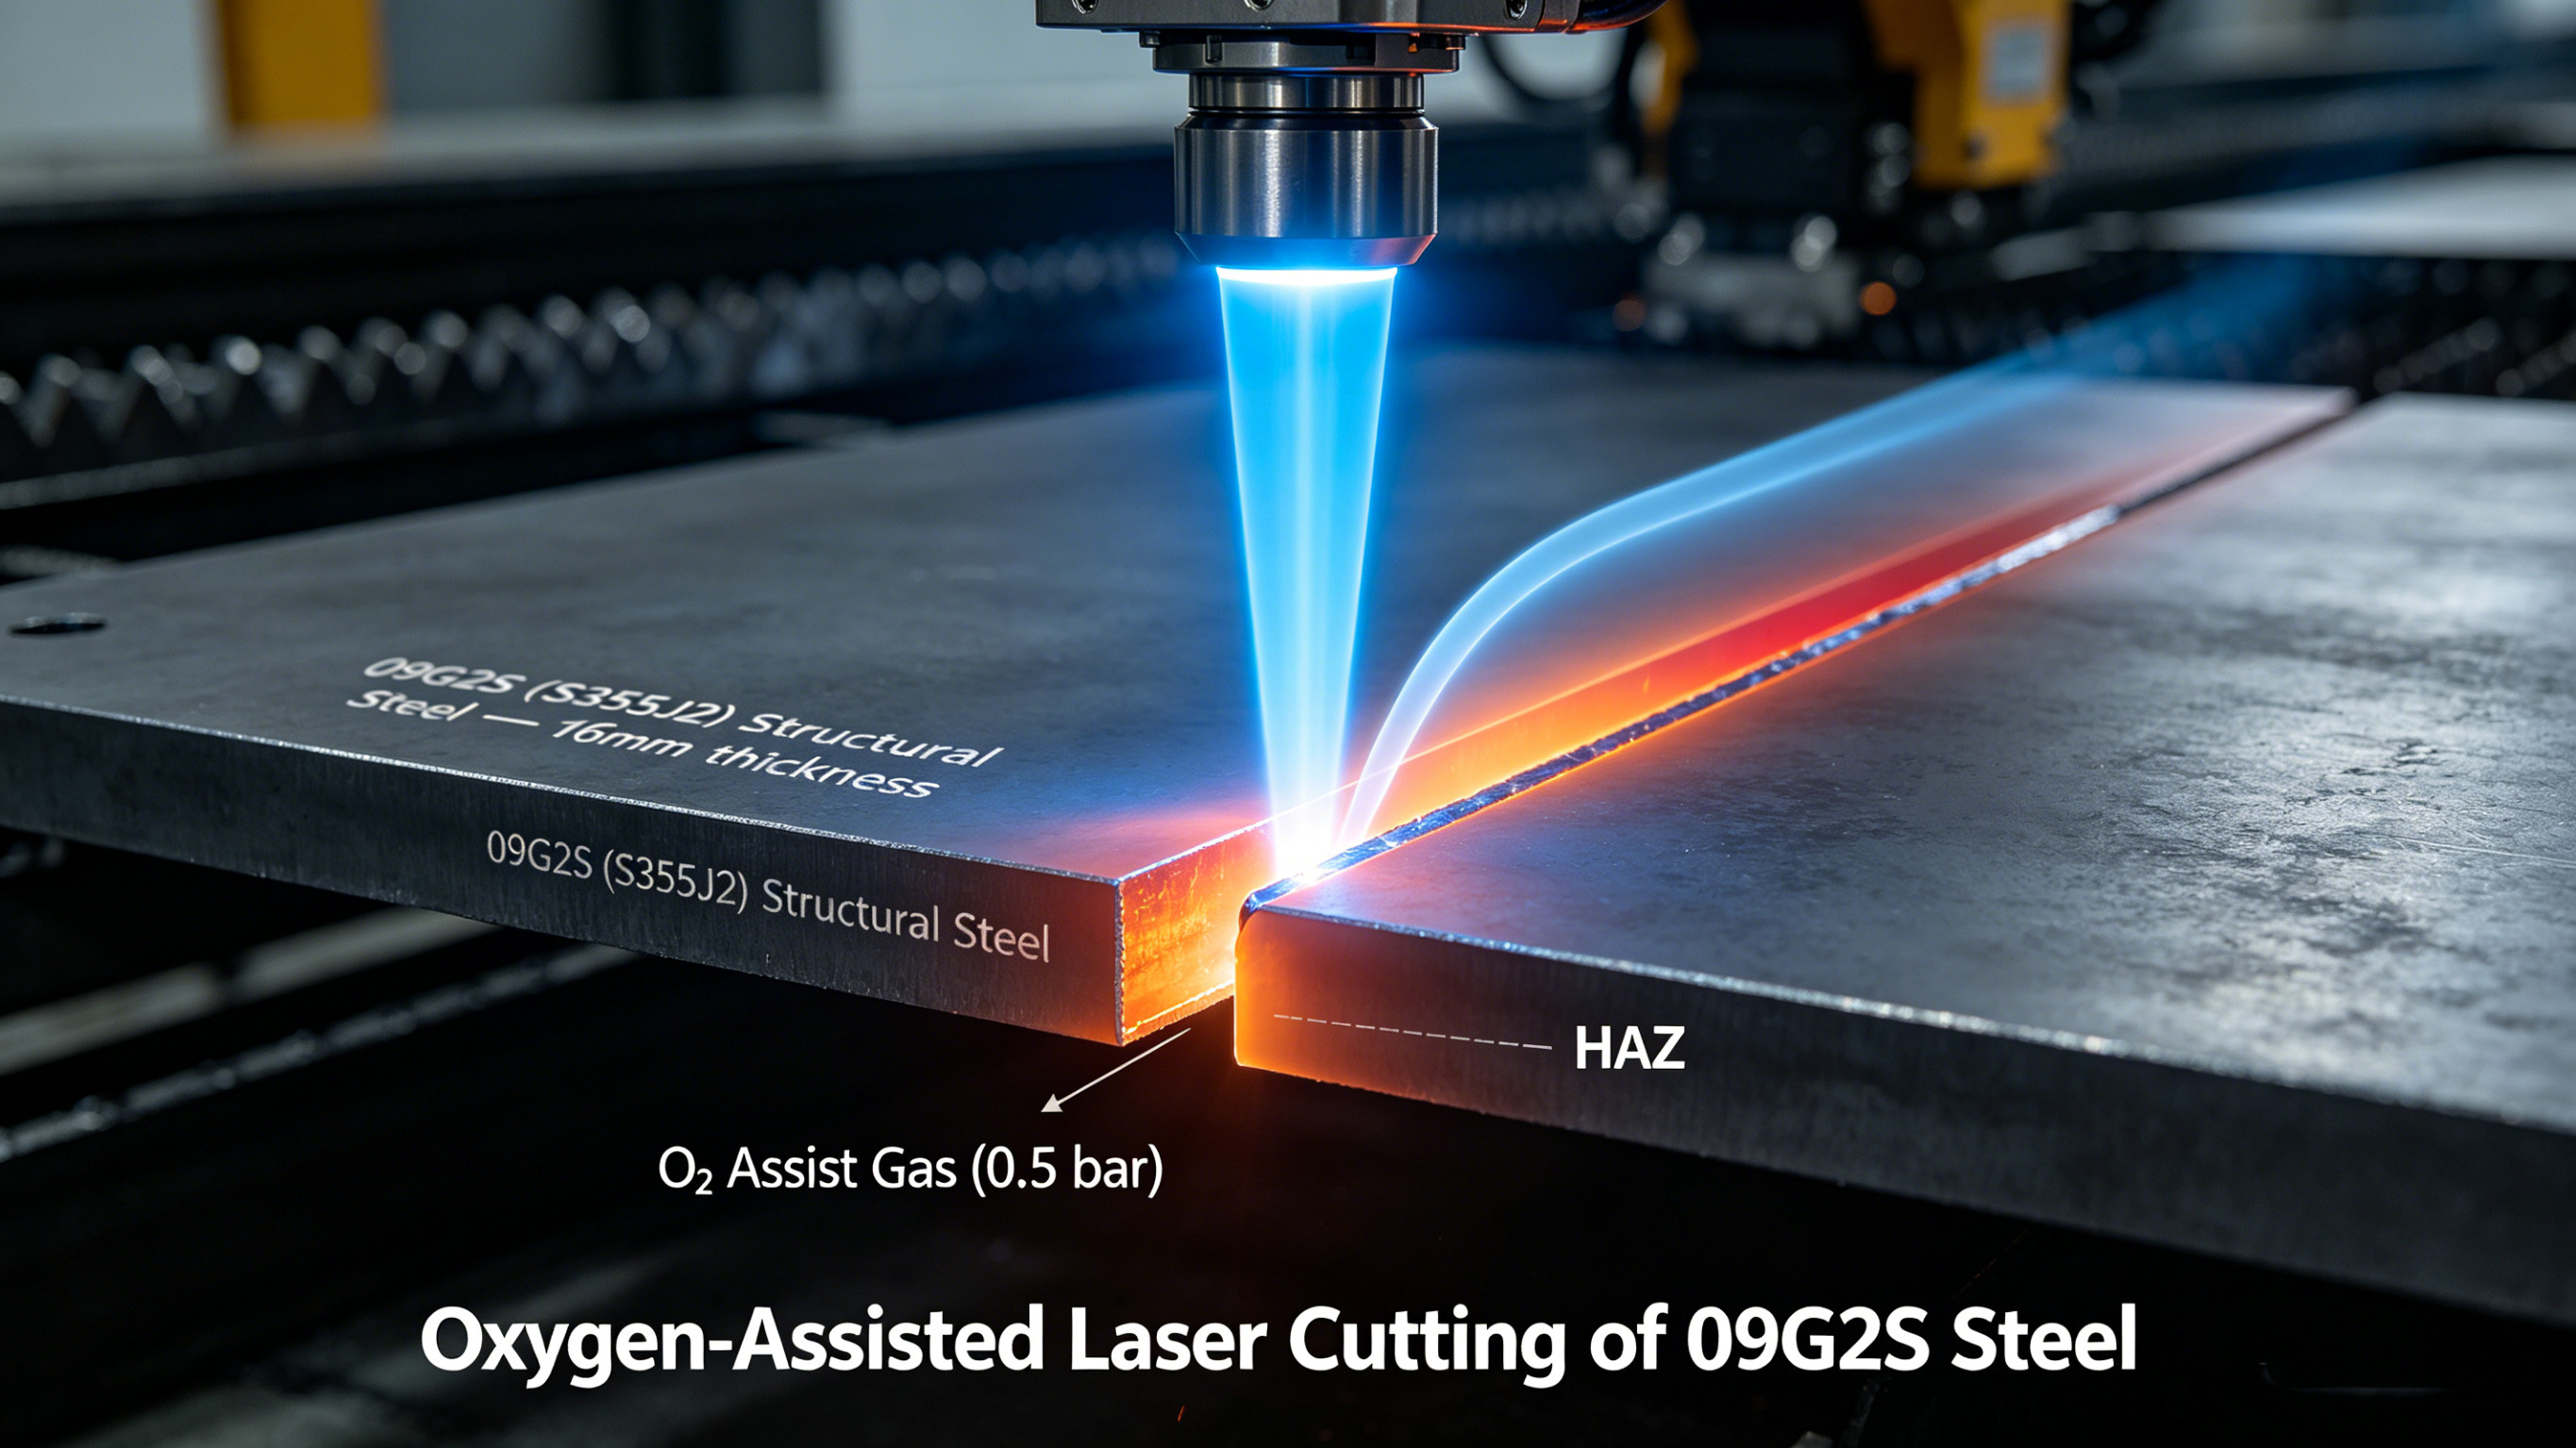
現代の工業製造においては、レーザー切断の品質09G2S (EN 10025-2 の S355J2 に相当) などの低合金鋼グレードで作られた構造部品にとって最も重要です。機械工学、鉱業、冶金産業で広く使用されている 09G2S は、高い強度と優れた靭性を備えています。ただし、マンガンとシリコンの含有量が高いため、使用中の熱の影響を受けやすくなります。レーザー切断の品質最適化。で発表された最近のオープンアクセス研究エンジニアリングの成果どのようにして体系的に調査するか切断パラメータ補助ガスの選択、特に空気と純酸素が制御します。レーザー切断の品質8 kW ファイバーレーザーを使用した、厚さ 16 mm の 09G2S 鋼板における微細構造の進化、欠陥形成。
1. レーザー切断品質におけるアシストガスの重要な役割
の選択補助ガスに影響を与える最も影響力のある要因の 1 つです。レーザー切断の品質構造用鋼において。参照された研究では、圧縮空気とアシストガスとしての純酸素の間の直接比較分析が実施されました。のために切断パラメータ、この研究では、ガスの種類ごとに最適化されたレジームが確立されました。エアアシストを使用する場合、穿孔出力は 7 kW、穿孔時間は 1.2 秒、ガス圧は 7 bar に設定され、切断は 7 kW の出力、速度 1.6 m/min、圧力 7.5 bar で実行されました。酸素補助の場合は、かなり低い値で十分でした。つまり、2.5 kW のピアシング電力、0.7 秒のピアシング時間、および切断中のガス圧力はわずか 0.5 bar でした。この劇的な違いこれは、酸素を使用したときの鉄の発熱酸化反応に起因し、切断プロセスに熱エネルギーが積極的に寄与します。
2. 空気 vs. 酸素: 表面品質と酸化挙動
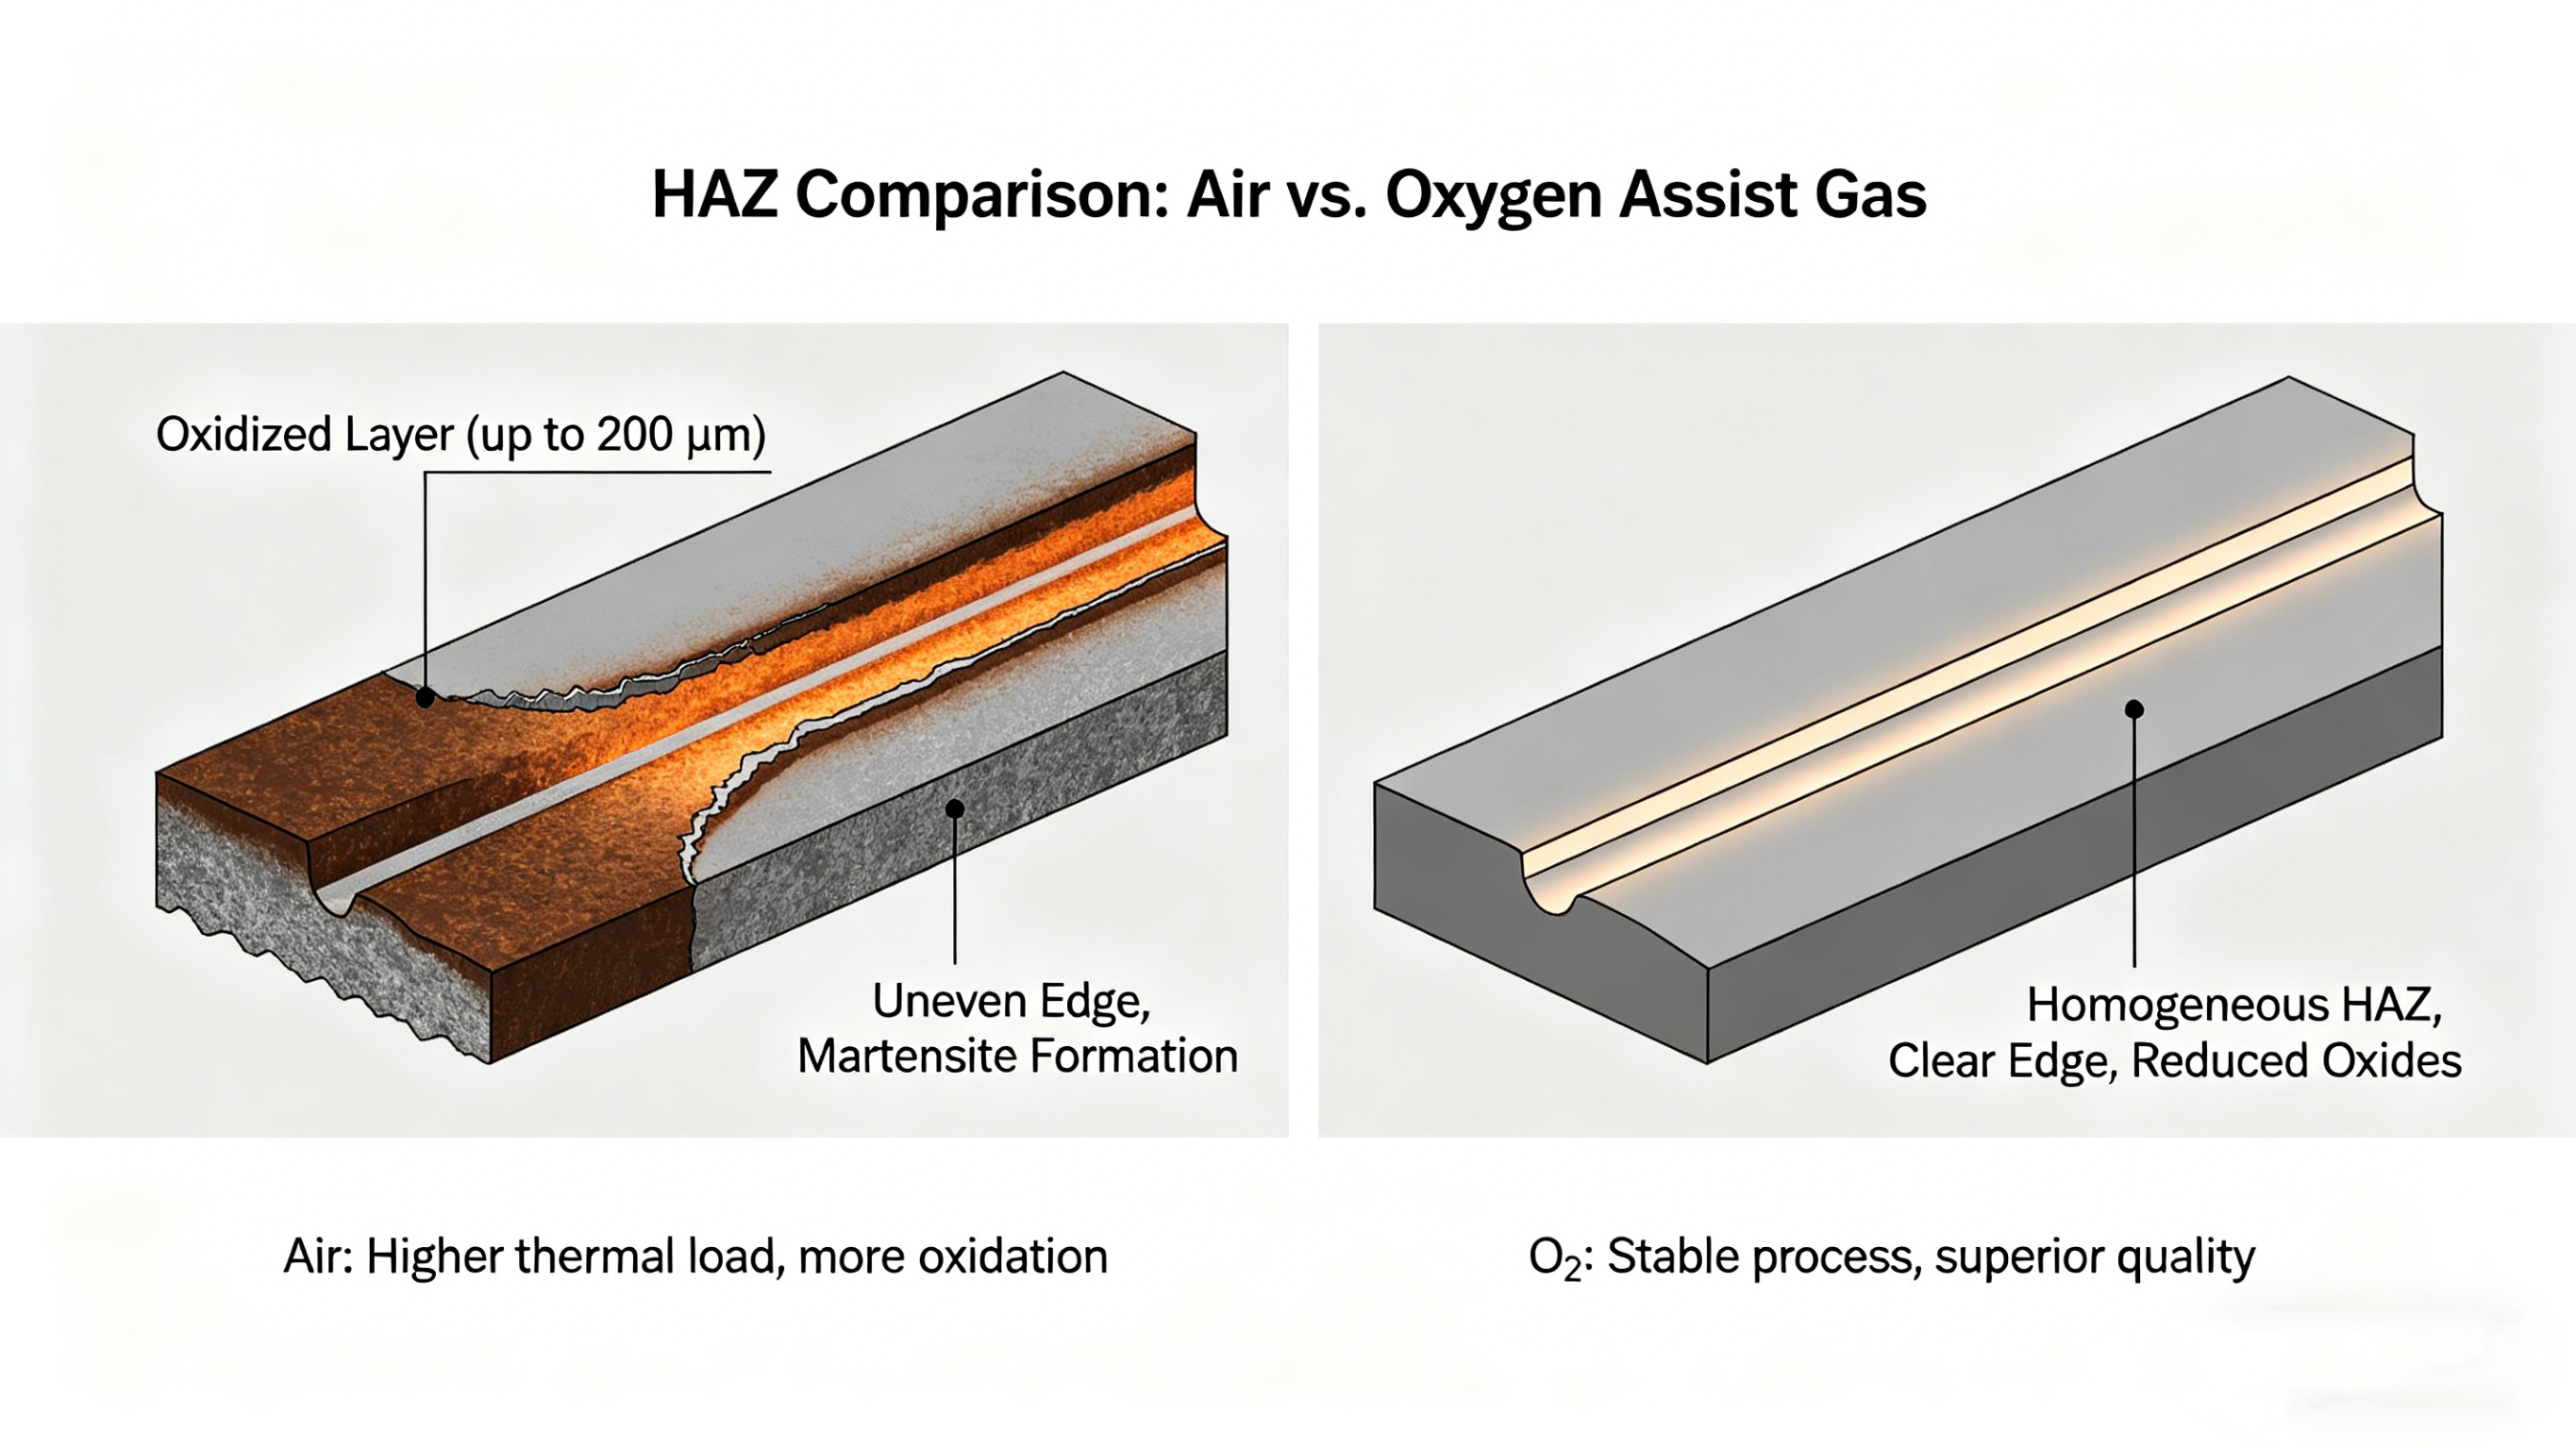
研究の実験結果は、次の点における明らかな違いを明らかにしています。レーザー切断の品質2つのアシストガスの間。でカットする場合エアアシスト、厚さ 200 μm までの酸化層の形成と、表面近くの領域でのマルテンサイトの発達を伴う、不均一な切断面が観察されました。これは、熱負荷の増加と非効率的な溶湯除去に起因します。対照的に、酸素補助より安定した切削プロセスを確保し、熱影響部 (HAZ) の均一な微細構造と酸化物含有量の低減により、均一で鮮明な刃先を提供します。この優位性は定量的な指標によって確認されました。空気切断では切り溝幅が 1.2 mm、表面粗さが 25 μm 以下であるのに対し、酸素切断では切り溝幅 1.0 mm、表面粗さ Rz ≤ 20 μm が達成されました。
3. 微細構造の進化と相組成
この研究では、表面特性を超えて、X 線回折を利用して、切断ゾーンの相変態(重要な指標)を分析しました。レーザー切断の品質それは溶接などの下流工程に影響を与えます。下エアアシスト、最大回折ピーク強度は 359 カウントに達し、HAZ 内の酸化物相と残留応力の濃度が高いことを示しています。半定量分析により、空気吹き込み下では、主相は酸化鉄(II) (FeO) が約 48% であり、金属 α-Fe は約 21% のみであることが明らかになりました。下酸素補助、回折ピーク強度は 239 カウントに低下し、相組成は劇的に逆転しました。α-Fe 含有量は約 53% に増加し、FeO は約 13% に減少しました。この逆転は、酸素切断が金属のフェライト相をより良く保存しながら、切断ゾーンから酸化生成物をより効果的に排出することを裏付けています。
4. 機械的完全性と資源効率
この研究では、構造安定性の直接的な尺度である微小硬度分布も評価しました。レーザー切断の品質その後の溶接作業に使用します。下エアアシスト、微小硬度値は切断面付近で増加し、深さ 0.05 mm の 125 HV から深さ 0.45 mm の 118 HV まで徐々に減少しており、急速冷却による硬化表面層の形成を示しています。下酸素補助、微小硬度は、120 HV から 117 HV までの同じ深さ範囲にわたってより均一に分布し、より安定した構造状態を確認しました。この均一な硬度プロファイルは、後続の加工中に溶接継手の高強度特性を維持するのに有益な要素です。さらに、酸素アシストは資源効率がはるかに高く、空気の計算流量が 46.01 m3/h であるのに対し、わずか 2.33 m3/h であり、ガス消費量が 20 分の 1 に削減されます。
5. 産業用途のための実際的な推奨事項
09G2S (S355J2) 構造用鋼を加工するメーカーにとって、この研究結果は、次の点について明確な指針を提供します。切断パラメータ最適化。いつレーザー切断の品質が優先事項です。特に後続の溶接が必要なコンポーネントや耐荷重用途での動作が必要なコンポーネントの場合は、純酸素アシストを強くお勧めします。優れたエッジ品質、より均一な HAZ 微細構造、および大幅に低いガス消費量を実現します。最適な酸素切断方式には、切断力 5 kW、速度 1.5 m/min、焦点位置 -0.7 mm、ノズル直径 1.8 mm のガス圧 0.5 bar が含まれます。コストが主な制約となる用途では、エアアシストがオプションとして残りますが、酸化や表面の凹凸に対処するために後処理が必要になる場合があることを理解した上で使用してください。最終的には、補助ガス最適な状態を実現するには、最終コンポーネントの特定の品質要件に合わせて選択する必要があります。レーザー切断の品質そして長期的な構造的信頼性。

PCB のレーザー切断とマーキング: 知っておくべきこと
高度な半導体パッケージング – SiC ウェーハと TSV の「ライト ナイフ」彫刻
関連記事