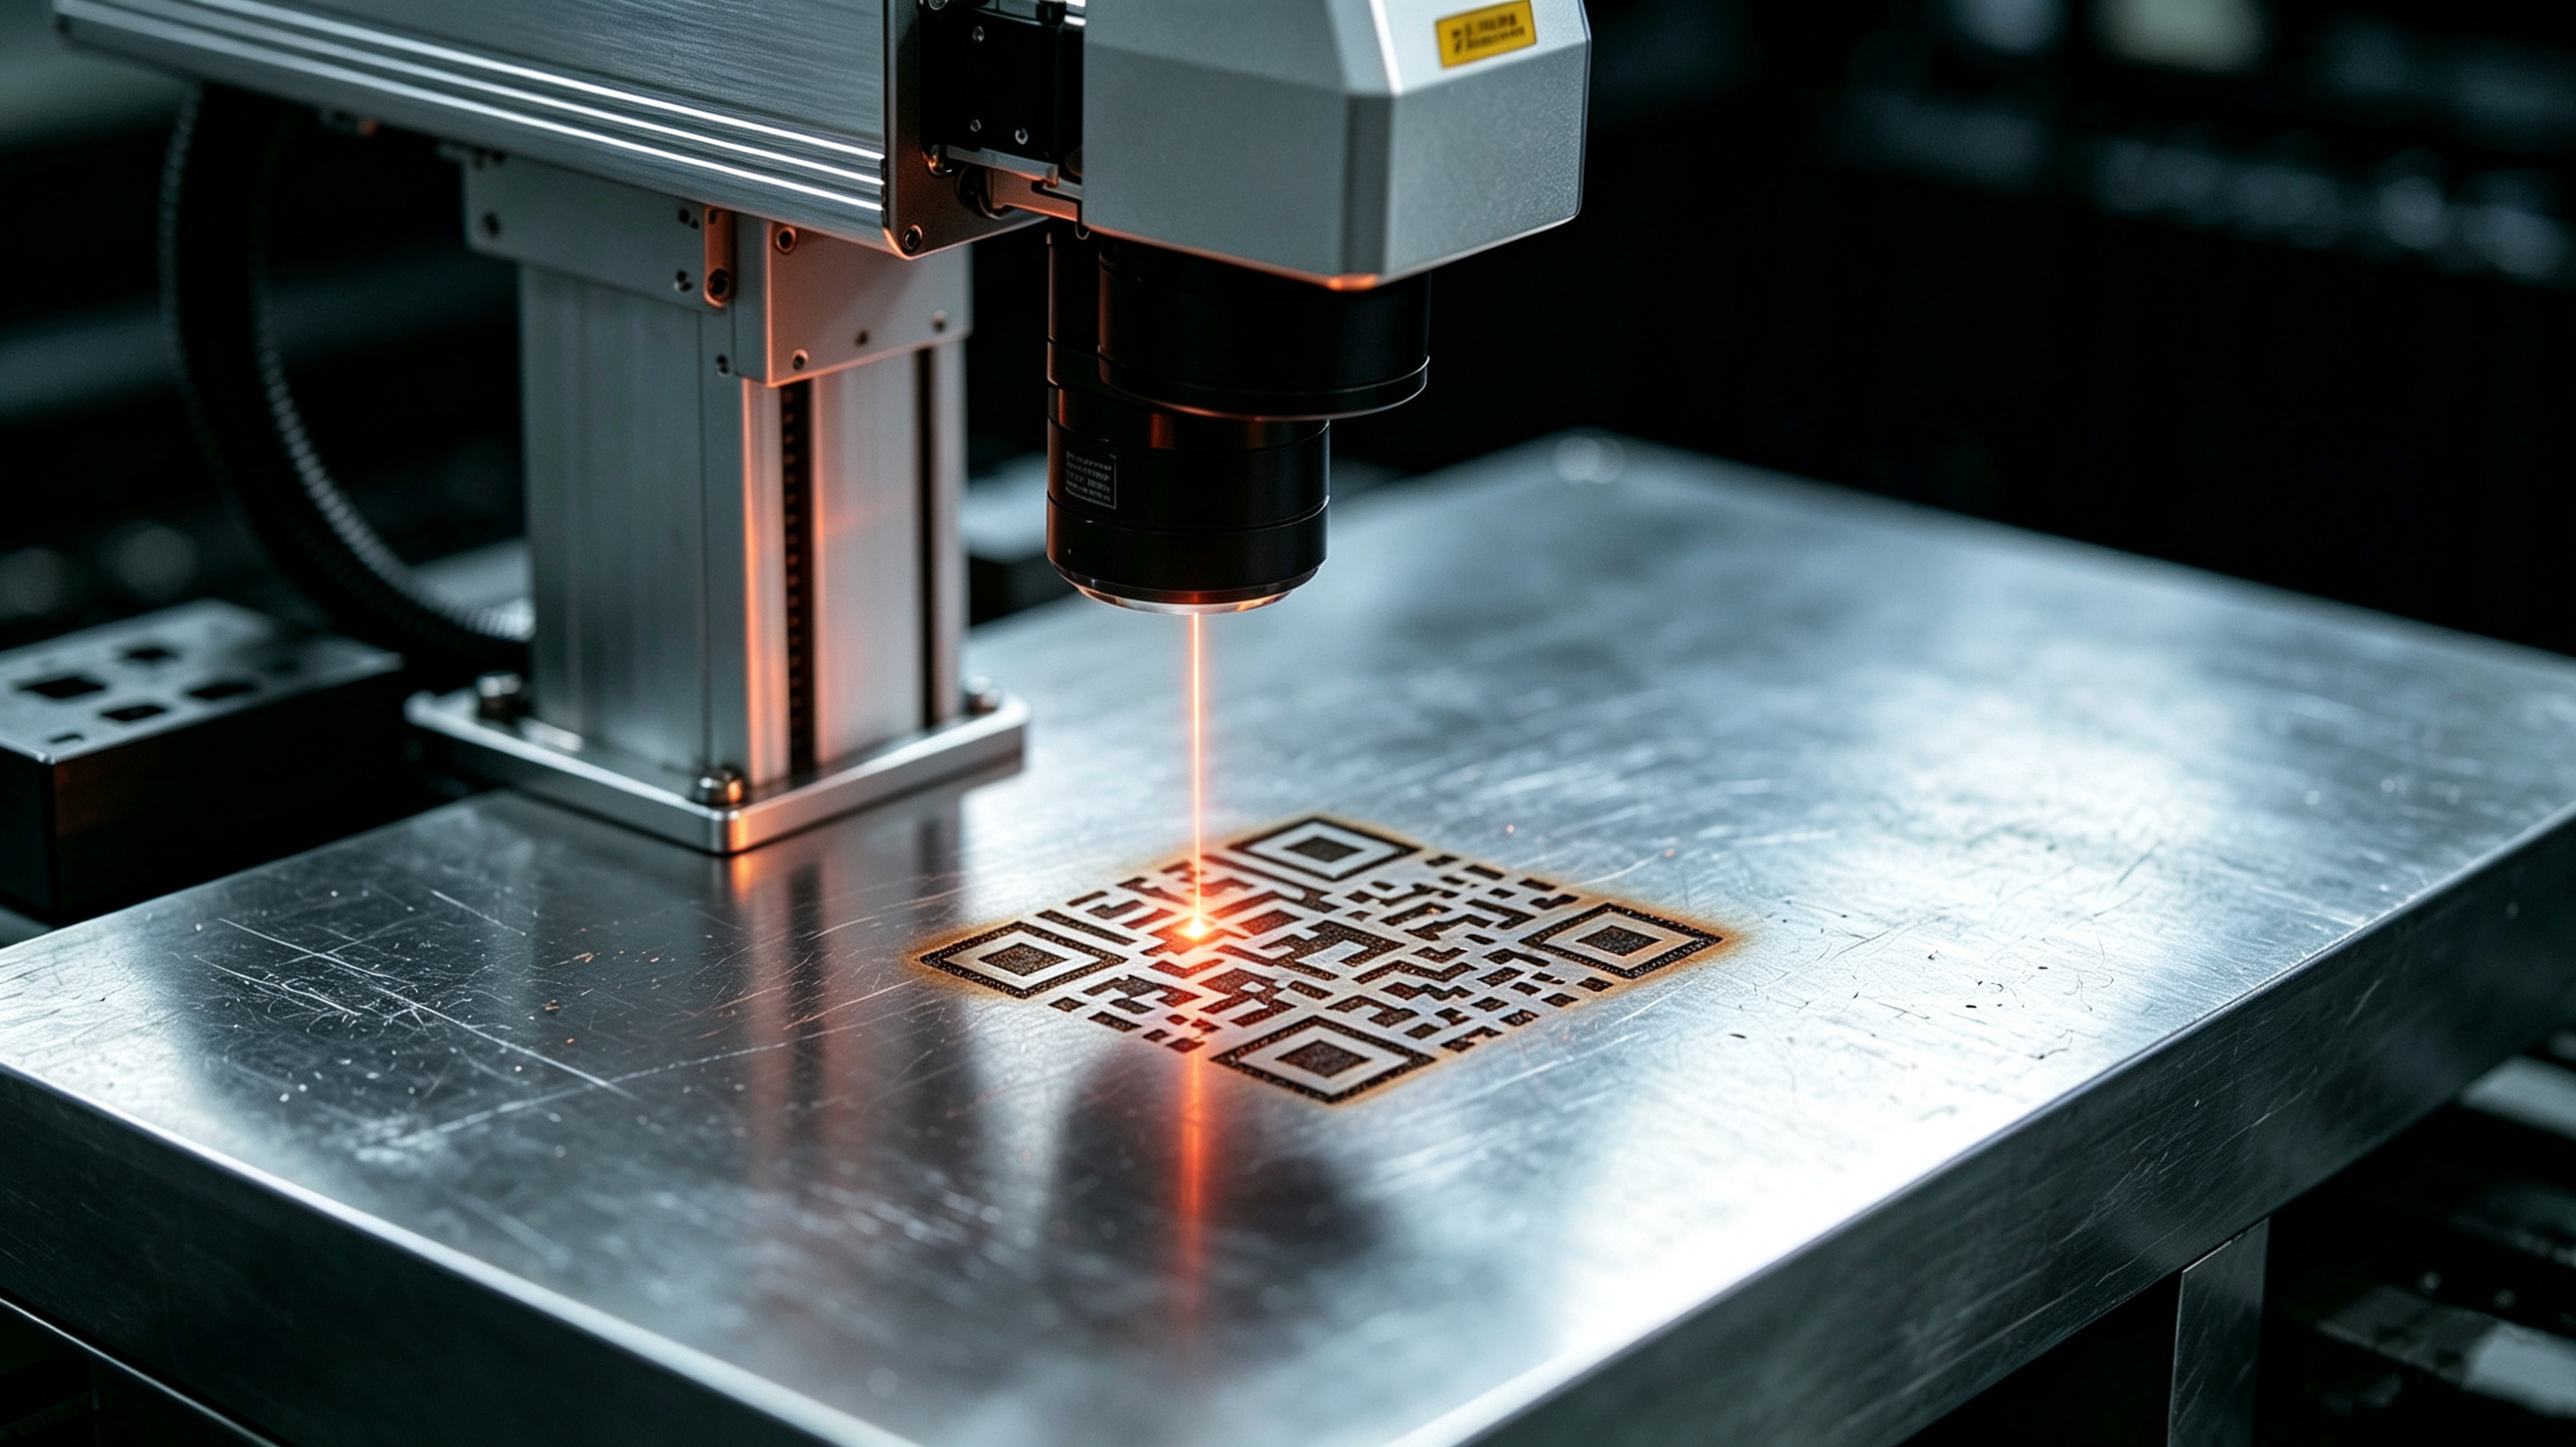
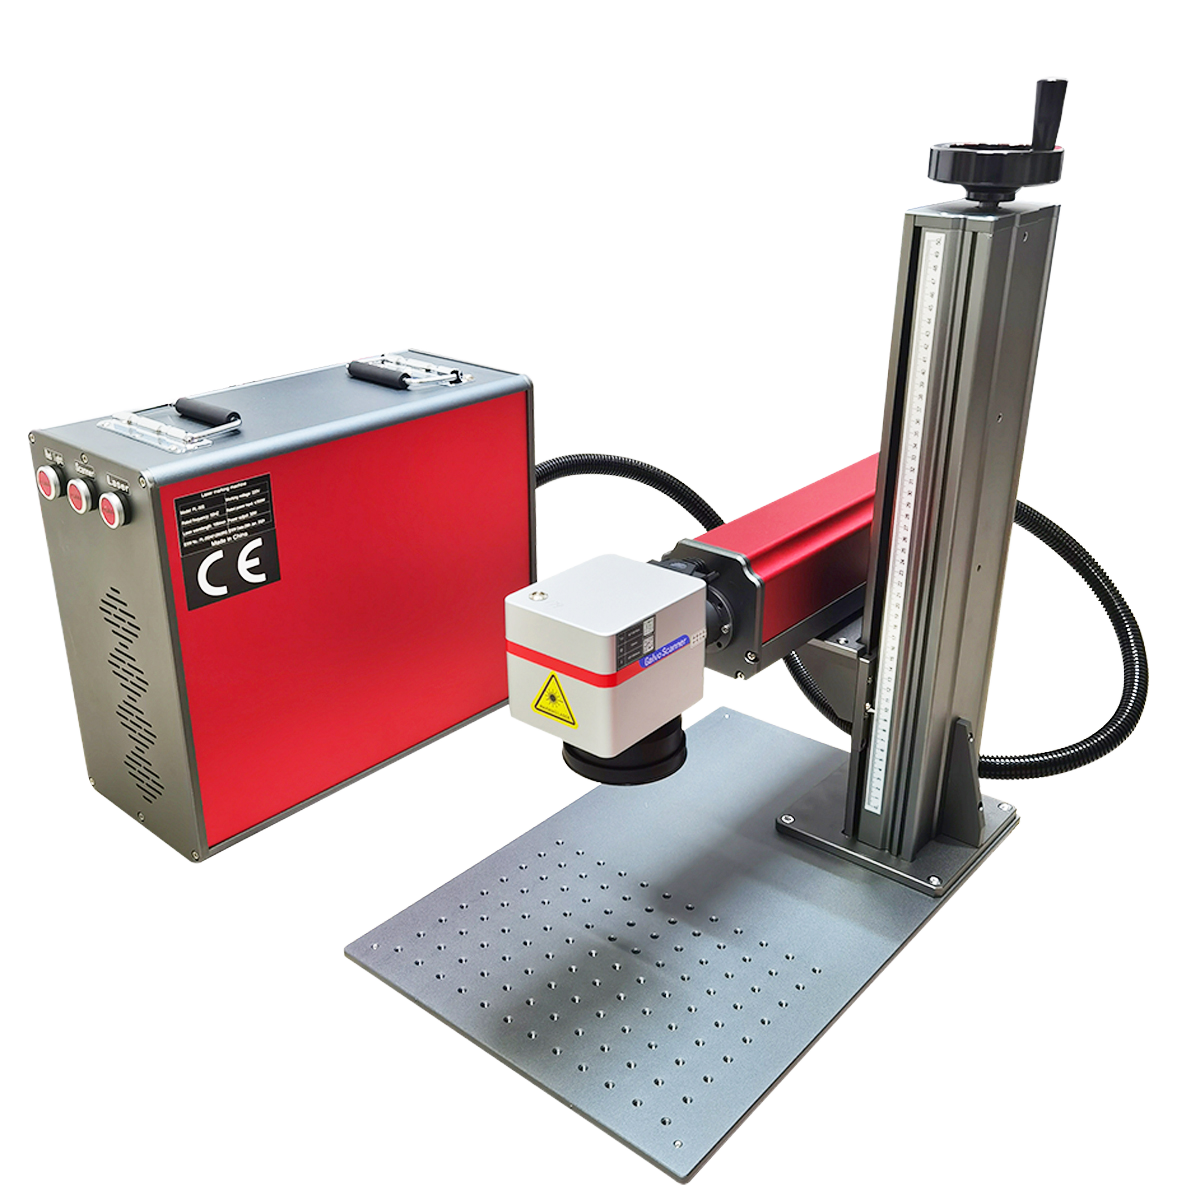
ファイバーレーザーの出力設定で金属跡を今すぐ修正
精密製造において、あなたの人生はer engraver は、それを実行する人によってのみ優れています。同じグローバルレーザーマシンあるオペレーターのパーツにくっきりとした濃いマークが生じると、別のオペレーターのパーツではかすかでぼやけた、または焦げた結果が得られる可能性があります。違い?電力、速度、周波数、パルス幅が各金属とどのように相互作用するかを理解します。ステンレス鋼、アルミニウム、または反射真鍮のいずれにマーキングする場合でも、グローバルレーザー設定を適切に行うことで、プロフェッショナルな結果がコストのかかる再作業から分離されます。
ステンレス鋼: 表面酸化とアニーリングをマスターする
ステンレス鋼は、自分が何をしようとしているのかがわかっている場合、マークを付けるのに最も寛容な金属の 1 つです。ステンレスの目標は通常、アニーリングによって達成される暗い、高コントラストのマークです。アニーリングとは、材料を除去せずに表面を加熱して酸化層を形成することです。これにより、表面仕上げと耐食性が維持され、鮮明で読みやすいマークが得られます。
ベースラインから始める20 ~ 60 W の電力、30 ~ 120 kHz の周波数、1.5 ~ 3.5 m/s の速度1064nmの場合グローバルレーザーマシン。中電力システム (約 30W) の場合、テスト済みの開始点は次のとおりです。速度 1500 mm/s、周波数 80 kHz、Q パルス 5。常に最初に小さな四角形のテストを実行します。同じグレードの鋼であっても、仕上げが異なると (ブラッシュ仕上げとポリッシュ仕上げ)、反応が異なります。
ステンレスに濃い一貫したマークを付ける鍵は、酸化層を制御することです。 MOPAグローバルレーザーシステムはパルス持続時間を正確に制御し、表面を膨張させることなく酸化ベースのコントラストを可能にします。力が強すぎたり、速度が遅すぎたりすると、マークが焼けたり歪んだりすることがあります。少なすぎると、かすかな、ほとんど目に見えない結果が得られます。
アルミニウム:導電率制御により高コントラストを実現
アルミニウムには別の課題があります。マークゾーンから熱を素早く逃がすため、コントラストを構築するのが難しくなります。生のアルミニウムは通常、より軽いマークを生成し、複数のパスが必要になる場合があります。
多くの場合、より高い出力が最適に機能します—30~50ワットアルミニウムの自然な反射率を克服するのに役立ちます。アルマイトの場合、意図的に凹凸を付けることでシャープで明るいマークを得ることができます。グローバルレーザーマシン焦点が合っていない。によるぼかし+0.06" ~ +0.09"ビームを広げ、陽極酸化皮膜上に非常に明るいマークを生成します。生のアルミニウムの場合、適切なコントラストを得るには、速度を落として出力を上げる必要がある場合があります。
アルミニウムに対する効果的な戦略の 1 つは、MOPA を使用することです。グローバルレーザー正確なパルス制御により、制御された入熱によってアルミニウムにアニーリング (黒色) マーキングが可能になります。歪みを引き起こす可能性がある高出力の 1 回のパスよりも、中程度の出力で複数のパスを実行すると、多くの場合、より良い結果が得られます。
真鍮と銅: 反射リスクの管理
真鍮と銅は反射率が高いため、マーキングが最も難しい金属です。のグローバルレーザーマシンこれらの材料は、波長 (1064nm) が CO2 レーザーよりもよく吸収されますが、それでも慎重なパラメータ調整が必要です。
真鍮と銅の場合、通常は次のものが必要です。遅い速度とより高い出力。 1064nmグローバルレーザーは真鍮のマーキングには効果的ですが、表面仕上げが重要です。研磨された真鍮と研磨されていない真鍮はコントラストに大きく影響します。アニーリング (熱誘起酸化) では、材料を除去せずにダークマークを生成することができますが、真鍮コンポーネントではこれが望ましい場合が多いです。
反射金属でよくある間違いは、出力が不十分な状態で高速に動作しすぎることです。ビームは跡を残さずに表面で反射します。速度を落として電力密度を高めると、グローバルレーザーマシンエネルギーを材料に結合させるのに十分な時間が必要です。銅の場合、速度、出力密度、周波数、ラスターピッチを調整することで、同じサンプル上で暗いマーキングと明るいマーキングを同時に実現できます。
技術パラメータマトリックス: 金属マーキング規格
これは、金属の一般的な開始点のクイックリファレンスです。グローバルレーザー100mmレンズの場合:
| 材料 | 電力(W) | 速度 (cm/秒) | 頻度 |
|---|---|---|---|
| ステンレス鋼 | 8 | 25 | CW / ≧50kHz |
| アルミニウム | 10 | 10 | CW / ≧50kHz |
| 真鍮 | 10 | 15 | CW / ≧50kHz |
| 銅 | 10 | 10 | CW / ≧50kHz |
| チタン | 5 | 30 | CW / ≧50kHz |
注: これらは出発点です。必ず最初にスクラップ材料でテストしてください。

電力を超えて: 周波数とパルス幅の役割
力がすべてではありません。周波数とパルス幅は、プロ仕様の結果を達成するために同様に重要です。グローバルレーザーマシン.
周波数(kHz)レーザーが 1 秒あたりに放射するパルス数を制御します。周波数が高くなると(80 ~ 100 kHz)、ステンレス鋼に滑らかで暗いマークが生成される傾向があります。周波数を低くすると、より積極的に材料を除去できますが、表面が粗くなる可能性があります。
パルス幅 (ns)各パルスの持続時間を決定します。パルスが長いほど、パルス当たりのエネルギーが多くなり、より硬い材料への深彫りに役立ちます。熱入力を正確に制御したいアニーリングやカラーマーキングには、パルスが短い方が適しています。 MOPAグローバルレーザーシステムではパルス幅を調整できるため、マーキング効果を細かく制御できます。
高度な孵化とクリーニング戦略
深く耐久性のある跡を付けるには、クロスハッチパターン(パス間の角度が 90°)、ループ数が多く、ライン間隔が狭い (約 0.02mm)。これにより、材料の均一な除去と一貫した深さが確保されます。
表面処理は多くのオペレーターが思っている以上に重要です。マーキングを行う前に金属をイソプロピル アルコールで洗浄し、ビームを散乱させる可能性のある油やほこりを取り除きます。また、フォーカス調整を決してスキップしないでください。1mmのフォーカス誤差彫刻をぼかすことができます。ランプ テストを実行するか、世界的なレーザー加工機のすべてのジョブの前に完璧なフォーカスを確認するフォーカス ツール。
マークが弱かったりぼやけて見える場合は、次の一般的な原因を確認してください。
-
軽すぎる→ 速度が速すぎる、またはパワーが低すぎる
-
ぼやける、または二重になる→ マーキング中にフォーカスが外れたり、素材が移動したり
-
エッジの焼け→ パワーが高すぎる、または速度が遅すぎる
-
線が鮮明ではない→ レンズが汚れている、または焦点が合っていない
数回の作業ごとに、レンズに安全な布とアルコールを使ってレンズを優しく拭きます。ほこりのあるレンズはビームを散乱させ、あらゆる機器の有効電力を低下させます。グローバルレーザー.
結論
をマスターするグローバルレーザー設定は単一のチャートを暗記することではありません。パワー、速度、周波数、パルス幅が各金属の固有の特性とどのように相互作用するかを理解することが重要です。実証済みのベースラインから開始し、スクラップでテスト マトリックスを実行し、各材料と仕上げに何が有効かを文書化します。体系的なテストと焦点、清浄度、パラメータのバランスへの注意により、あらゆる金属に鮮明で一貫したプロフェッショナルなマークを付けることができます。グローバルレーザーマシン.
よくある質問
彫刻パターンが金属表面全体で不均一になるのはなぜですか?
不均一なマークは通常、一貫性のない焦点または素材の動きによって発生します。パーツが完全に平らでないか固定されていない場合、一部の領域でレーザーの焦点が合わなくなります。治具または磁石を使用して金属を所定の位置に固定します。また、作業テーブルの水平を確認し、次の場合はオートフォーカスの使用を検討してください。グローバルレーザーマシンそれをサポートします。
同じ金属の異なる厚さに同じ設定を使用できますか?
いつもではありません。材料が厚いと熱の伝わり方が異なるため、パラメータの調整が必要になる場合があります。生産部品にマーキングを行う前に、必ず同じ厚さのスクラップ片でテストしてください。薄い金属の場合は、焼き付きを防ぐために出力を下げるか速度を上げてください。厚い金属の場合、適切なコントラストを実現するには、より多くの電力またはより遅い速度が必要になる場合があります。
真鍮の彫刻がぼやけて見えるのはなぜですか?
真鍮は反射率が高いため、レーザー光線が散乱し、マークがぼやける可能性があります。次の修正を試してください。速度を落として、グローバルレーザーエネルギーを結合する時間が長くなり、パワーがわずかに増加し、焦点が完全に正確になるようにします。 MOPAグローバルレーザーマシンパルス幅を調整できるため、熱入力を微調整して真鍮の跡をきれいにすることができます。また、レンズにホコリがないか確認してください。汚れがあるとビームが散乱し、反射素材のぼやけが悪化します。
ダイヤルインする準備ができましたグローバルレーザー完璧なメタルマークの設定?専門家のサポートとアプリケーションのテストについては、ZGLC Laser にお問い合わせください。
産業用レーザー マーカーを購入できる場所: 完全な調達ガイド
レーザーバーコードマーキングとは何ですか?利点、アプリケーション、ソリューション | ZGLC
関連記事