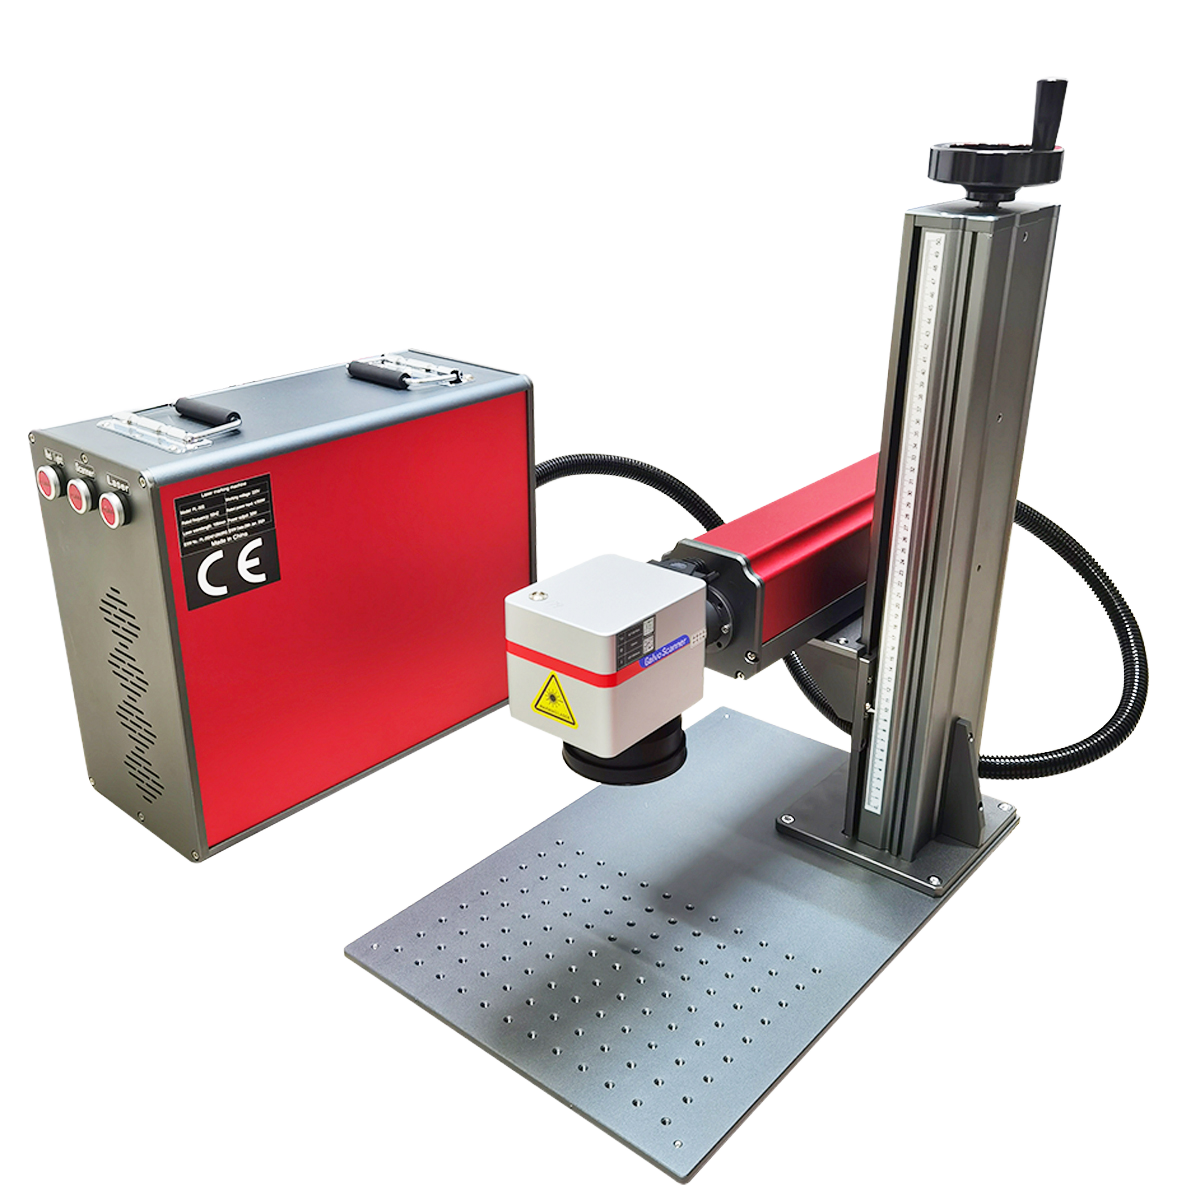
レーザー バーコード マーキング マシン購入ガイド 2026: 選び方とよくある質問への回答
適切なレーザー バーコード マーキング マシンの選択は、単に購入を決定するだけではなく、長期的な投資でもあります。レーザーマーキングマシンは 8 ~ 10 年は簡単に稼働します。間違ったものを選択すると、生産の遅延、マーキング品質の低下、および再作業コストが時間の経過とともに増大します。
すでに読んでいる場合は、レーザーバーコードマーキングガイドレーザー マーキングが従来のインクジェットやラベル プリンターに勝る理由はご存知でしょう。耐久性があり、消耗品がなく、熱、化学物質、摩耗に対する耐性が優れています。しかし、知っているなぜレーザーを選択するだけでは、まだ戦いは半分に過ぎません。本当の質問は次のとおりです。どのレーザー機械があなたの特定の用途に適していますか?
このガイドはその質問に答えます。体系的な選択プロセスを案内し、レーザー バーコード マーキングに関して最もよくある質問に対処します。これにより、お客様は情報に基づいて自信を持って購入を決定できます。
パート 1: 適切なレーザー バーコード マーキング マシンの選択方法
ステップ 1: 材質を特定する — 適切なレーザーの種類を選択する
これは、選考プロセスにおいて最も重要な決定です。異なる材料は異なる波長のレーザー光を異なる方法で吸収します。間違った波長を選択すると、コントラストが低下したり、表面が損傷したり、跡がまったくなくなったりします。
ここでは、工業用バーコード マーキングに使用される 3 つの主要なレーザー タイプの明確な内訳を示します。
| 特徴 | ファイバーレーザー | CO₂ レーザー | UVレーザー |
|---|---|---|---|
| 波長 | 1064nm(赤外線) | 10.6μm(遠赤外線) | 355nm(紫外線) |
| 処理タイプ | サーマル(ホット) | サーマル(ホット) | 風邪(光切除) |
| 最適な用途 | 金属、硬質プラスチック | 木、紙、革、ガラス、アクリル | 熱に弱いプラスチック、PCB、デリケートな表面 |
| マーキング精度 | 高い | 中くらい | 非常に高い |
| 熱影響 | 中くらい | 高い | 低い |
| スピード | 速い | 速い | 適度 |
| 料金 | 適度 | 低から中程度 | 高い |
|
メンテナンス
|
低い | 適度 | 適度 |


クイック選択ルール:金属 → ファイバーレーザー |非金属(包装、木材、紙) → CO₂ レーザー |感熱・精密プラスチック → UVレーザー
ファイバーレーザー (1064nm) — 金属のスペシャリスト
金属へのレーザー バーコード マーキングには、ファイバー レーザーが最も一般的に選択されます。非常に効率的で高速であり、必要なメンテナンスは最小限です。これらは、シリアル番号、バーコード、QR コード、金属上の永続的なトレーサビリティ マークなど、部品に直接マーキングする用途に最適です。
以下に最適:
-
ステンレス、アルミニウム、真鍮、銅
-
コーティングされた金属と陽極酸化処理された部品
-
エンジニアリングプラスチック(ABS、ポリカーボネート、PBT)
-
自動車および航空宇宙部品
制限事項:
-
透明または透明な素材には適していません
-
木材や紙などの有機基材では効果が限定的
CO₂ レーザー (10.6μm) — 非金属の主力製品
CO₂ レーザーは、有機材料および非金属材料をマーキングするための最も汎用性の高いオプションです。有機材料に強く吸収されるため、非金属のマーキングに非常に効果的です。
以下に最適:
-
紙、段ボール、梱包材
-
木材、皮革、繊維製品
-
ガラスとアクリル
-
食品および飲料の包装(賞味期限、バッチコード)
制限事項:
-
地金のマーキングには適していません
-
通常、ファイバーよりも大きなシステム
UV レーザー (355nm) — 高精度コールド マーカー
UV レーザー マーキングは、「コールド マーキング」と呼ばれることがよくあります。 UV レーザーは、表面を焼くのではなく、材料内の分子結合を破壊します。これにより、溶融、変形、熱応力のない、きれいでコントラストの高いマークが得られます。
以下に最適:
-
医療グレードのプラスチックと熱に弱い素材
-
繊細な電子部品と PCB
-
ガラス、セラミックス、フレキシブルフィルム
-
マイクロマーキング用途
費用がかかる理由:UV レーザー技術はより複雑で、より厳密な冷却と環境制御が必要です。一般的なコスト層は次のとおりです。CO₂ (エントリーレベル) → ファイバー (ミッドレンジ) → UV (ハイエンド).
ステップ 2: 精度と速度の要件を評価する
適切なレーザーの種類を特定したら、マシンのパフォーマンスを生産ニーズに合わせる必要があります。
マーキング精度:
-
ファイバーレーザースポットサイズ:10~30μm
-
CO₂レーザースポットサイズ:50~100μm
-
UVレーザースポットサイズ:<10μm<10 μm
電子部品や医療機器上の小さなデータ マトリックス コードの場合、UV レーザーは最も詳細な情報を提供します。金属部品上の標準サイズのバーコードの場合、ファイバー レーザーは十分以上の精度を提供します。
マーキング速度:
-
高スループット生産 (1 日に数千個の部品) には、高品質のガルバノベースのレーザーマーキングマシンが推奨されます。
-
ファイバーレーザーと CO₂ レーザーは高速で動作します。 UVレーザーは中程度
過剰な指定または過小な指定を避けてください。不必要に高い出力や精度を備えた機械を選択すると、メリットがなくコストが増加します。逆に、仕様が不足していると、生産が遅くなり、マークの品質が低下します。
ステップ 3: ソフトウェアとシステムの統合を検討する
最新のレーザーマーキングはハードウェアだけではなく、ソフトウェア機能も同様に重要です。
主要なソフトウェア要件:
-
動的なデータ生成: システムは、シリアル番号、製造日、バッチ コード、および固有の識別子 (UID) のリアルタイム生成をサポートする必要があります。
-
バーコード/2次元コード対応: マシンが必要なコード タイプ (CODE39、CODE128、UPC、GS1 DataBar、QR コード、データ マトリックス コード) をサポートしていることを確認してください。
-
システム統合: とつながる能力MES (製造実行システム)そしてERP (エンタープライズ リソース プランニング)自動生産トレーサビリティのためのシステム
ステップ 4: 構成とコストを評価する
インラインとオフライン:
-
インライン(一体型):自動化生産ラインに組み込み、大量連続生産に最適
-
オフライン (スタンドアロン/ベンチトップ): 柔軟でモバイル性があり、少量多品種の生産や実験室環境に最適です。
冷却方法:
-
空冷: 運用コストが低く、中出力から低出力のマシンに適しています。
-
水冷式: ハイパワーの連続運転に必要
コスト構造:
両方を評価する初期購入費用そして長期的な運用コスト。レーザー システムは通常、日常的なメンテナンスが最小限で済み、消耗品がない (インク、リボン、溶剤がない) ため、運用コストが予測可能で低くなります。
ステップ 5: ベンダーを評価し、サンプル マーキングをリクエストする
必ずサンプルテストを依頼してください: 同じ材料でも、その組成、添加剤、表面処理によって大幅に異なるマーキング結果が得られます。ご購入前に、ベンダーに実際の製品にマークを付けるよう主張する独自のバーコード スキャナで結果を検証します。
サービス能力の評価: ベンダーのローカル サービスの応答時間とテクニカル サポートの品質を考慮してください。機器のメンテナンスとプロセスのサポートは、生産の継続性に直接影響します。
プロのヒント: レーザーマーキングシステムは高速生産ラインに統合でき、連続生産環境、自動製造、および包装ラインに適しています。アプリケーション エンジニアと協力して、選択したシステムが既存のワークフローとシームレスに統合されるようにします。
パート 2: レーザー バーコード マーキングに関するよくある質問
Q1: バーコード/QR コードは鮮明に見えますが、スキャナーで読み取れない場合があります。なぜ?
これは、レーザー バーコード マーキングで最も一般的な問題の 1 つです。主な原因は次のとおりです。
1. 走査角度: ほとんどのバーコード スキャナの許容誤差は比較的低いです。スキャナが垂直 (コードに対して 90°) に配置されている場合、読み取り速度は遅くなります。スキャン角度を調整してみてください。スキャナを傾けると、読み取り速度が大幅に向上することがよくあります。
2. 金属反射(DPMコード): 金属表面上のダイレクト パーツ マーク (DPM) は、基本的に読み取りが困難です。レーザーエッチングされたデータマトリックスコードには、色のコントラストがない- マークと背景が同じ色です。残るのは表面コントラスト: エッチングされたセルの物理的形状は、滑らかな背景とは異なる方法で光を散乱します。
リーダーの照明ジオメトリが散乱効果を利用していない場合、カメラには均一な灰色の四角形が表示され、「読み取り不可」と報告されます。
解決策:
-
使用画像ベースのバーコード スキャナー(レーザーベースのスキャナーではありません) - DPM コードを確実に読み取ることができるのは画像ベースのリーダーのみです
-
研磨された金属表面には、明視野照明(同軸光) - ざらざらした光散乱のマークされた領域は、明るい鏡のような背景に対して暗く表示されます。
-
曲面またはテクスチャーのある表面の場合は、次を使用します。拡散ドーム照明ハードシャドウとホットスポットを除去するには
-
考慮するDPM の検証ISO 29158 標準に準拠し、デバイス間でのコードの可読性を確保
3. コードの破損または品質の低下: レーザーパラメータが自動読み取り用に最適化されていないと、データマトリックスコードが読み取り不能になる可能性があります。産業用スキャナは通常、ISO/IEC 15415 規格に従って最低 80% のコントラストを必要とします。
Q2: レーザーマーキングがぼやけたり、歪んだりします。どうしたの?
原因には主に 3 つのカテゴリがあります。
1. ソフトウェア/設定の問題:
-
レーザー出力、周波数、または速度の設定が正しくない
-
マーキングパラメータが特定の材料に最適化されていない
2. ハードウェアの問題:
-
レーザー共振器がずれている可能性があります - 共振器ミラーを微調整してください
-
音響光学結晶の位置がずれているか、AO 電源の出力が低い可能性があります
-
マーキング カードがレーザーの種類と互換性がない可能性があります (例: ファイバー レーザー マシンで CO2 マーキング カードを使用する)
3. 環境要因:
-
作動距離(焦点距離)が正しくない可能性があります
-
レンズが汚れている可能性があります。レンズペーパーとアルコールで定期的に清掃することが重要です
-
マーキング中に発生するガスがレーザービームを妨げている可能性があります
4. 生産ラインの不一致:
-
マーキング速度が生産ラインの速度と同期していない場合、文字の歪みやマークの欠落が発生する可能性があります
-
ガラスへのレーザーマーキングの場合、推奨設定: 出力 15 ~ 30%、周波数 20 ~ 50 kHz、速度 300 ~ 500 mm/s - 遅すぎると熱が蓄積して線が太くなり、速すぎると線が不連続になります。
Q3: レーザーは透明または反射素材にマーキングできますか?
透明素材: 透明な物質は光を吸収せずに透過するため、レーザーマーキングは一般に透明な物質には効果的ではありません。
反射材 (例: 磨かれた金属、銅、アルミニウム): 高反射率の素材はレーザービームを反射して、効果的なマーキングを妨げる可能性があります。
解決策:
-
反射金属の場合は、ファイバーレーザーを使用してください。反射防止保護または光アイソレータ
-
ガラスなどの透明な素材の場合、CO₂ レーザーは耐久性のあるつや消しマークを作成できます
-
熱に弱い材料の場合、UV レーザーは熱影響を最小限に抑えながら最良の結果をもたらします
Q4: 金属表面上の 2D コードのコントラストと可読性を改善するにはどうすればよいですか?
1. レーザーパラメータを最適化する: パラメータ (パワー、周波数) が不適切であると、エッジやドットがぼやけ、デコード精度に影響を与える可能性があります。素材に合わせてパラメータを調整します。
2. 適切な波長を選択する: 1064nm のファイバー レーザーは、金属表面のコントラストを向上させることができます。 UV レーザーは、敏感な素材に優れたコントラストを提供します。
3. 表面処理: 金属表面の傷、酸化、油汚れにより、コードの完全性が損なわれる可能性があります。マーキングする前に、表面がきれいであることを確認してください
4. マーキングの深さと粗さを制御する:セル壁の粗さと蒸発能力を最適化し、バーコードの品質グレードを向上させます。
5. 検証を検討する: バーコード検証は、コードが複数のデバイスで読み取れるかどうかを判断するのに役立ちます。検証をスキップすると、不必要なリスクが生じます。
Q5: レーザーマーキングマシンにはどのような日常のメンテナンスが必要ですか?
レーザー システムは通常、最小限の定期メンテナンスを必要とします。
-
光学部品をきれいにする: レンズは専用のレンズペーパーと無水アルコールで定期的に清掃してください
-
フィルターを交換する: 必要に応じてヒューム抽出フィルターを交換します。
-
基本的な位置合わせチェック: 定期的にアライメントを確認して調整します。
-
冷却システムを確認してください: チラーが正常に動作していることを確認します (特に水冷システムの場合)。
消耗品がないため、運用コストは予測可能であり、低いままです。
Q6: ファイバー、CO₂、UV レーザーのコストの違いは何ですか?
通常、コスト層は次のとおりです。CO₂ (エントリーレベル) → ファイバー (ミッドレンジ) → UV (ハイエンド).
-
CO₂ レーザー: 初期費用が最も低く、通常は 1,500 ~ 5,000 ドルです。
-
ファイバーレーザー: ミッドレンジ — 通常 5,000 ~ 50,000 ドル
-
UVレーザー: 最高コスト - 通常 10,000 ~ 80,000 ドル
UV レーザーは、技術がより複雑で、より厳密な冷却と環境制御が必要で、355nm の波長を達成するために周波数を 3 倍にしたレーザー ビームを使用するため、コストが高くなります。
注: 価格はブランド、出力、構成によって大きく異なります。必ず、特定の要件に基づいて正式な見積もりをリクエストしてください。
結論: 最終決定を下す
適切なレーザー バーコード マーキング マシンを選択するには、次の 5 つの重要な質問に答える必要があります。
-
どのような素材にマークを付けているのでしょうか?→ これにより、レーザーの種類 (ファイバー/CO₂/UV) が決まります。
-
どの程度の精度と速度が必要ですか?→ これにより電力と構成が決定されます
-
どのデータをエンコードする必要がありますか?→ これによりソフトウェアと統合の要件が決まります
-
私の運用環境は何ですか?→ これにより、冷却方法がインラインかオフラインかが決まります。
-
私のベンダーは誰ですか?→ サービスとサポートはマシン自体と同じくらい重要です
黄金律: 「最適な」マシンは存在しません。特定のアプリケーションに最適なマシンのみが存在します。必ず実際の材料を使用したサンプルテストをリクエストしてください購入を決定する前に。
レーザーマーキングが従来のバーコード印刷に勝る理由を理解したいですか?私たちの記事を読んでくださいレーザーバーコードマーキングガイド完全な比較のために。
あなたのアプリケーションに最適なマシンを見つける準備はできていますか?お問い合わせ無料のコンサルティングとサンプル採点テストをご利用いただけます。
産業用レーザー マーカーを購入できる場所: 完全な調達ガイド
関連記事