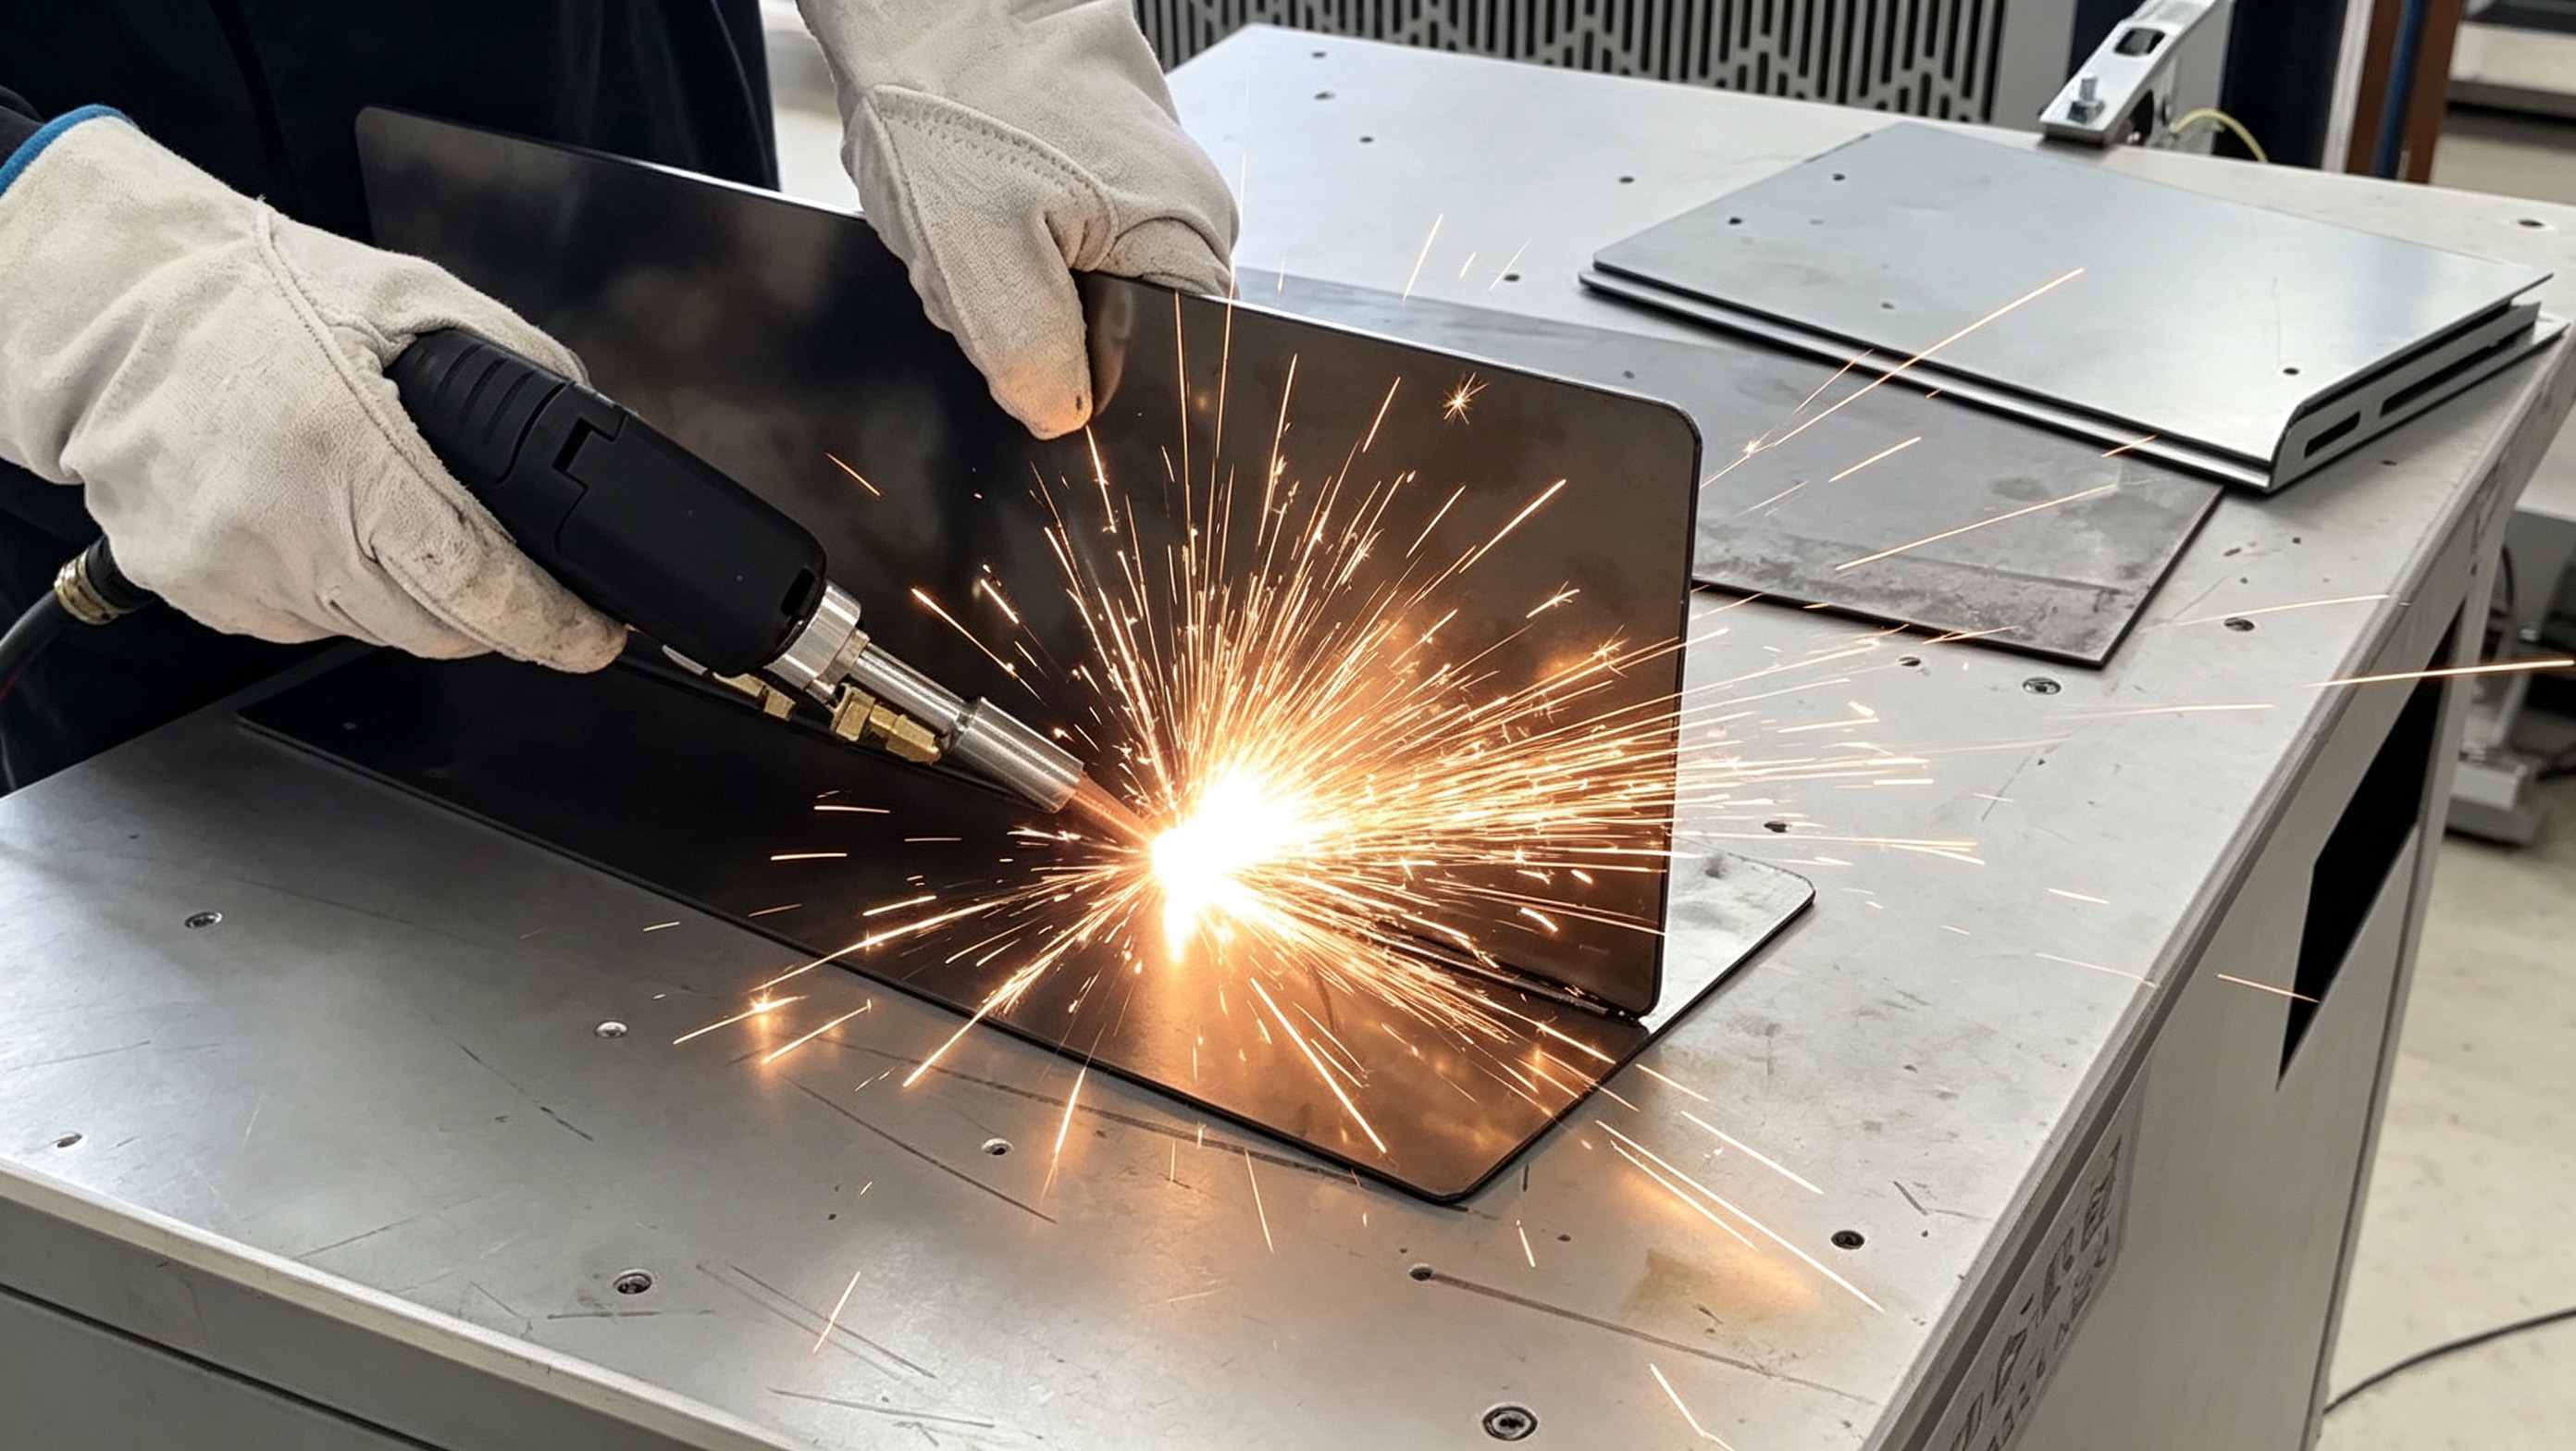
レーザー溶接とは何ですか?仕組みは?
電気自動車のバッテリーから医療機器に至るまで、メーカーは高速、クリーン、そして強力な溶接を必要としています。従来の TIG または MIG 溶接では、薄い材料が歪んだり、スパッタが残ったり、異種金属の場合に問題が発生したりすることがあります。そこで、レーザー溶接機(卓上)集中した光線を使用して、信じられないほどの精度で金属を溶かして接合します。レーザー溶接とは何なのか、どのように機能するのか、どのタイプがニーズに合うのかを詳しく見てみましょう。
1. レーザー溶接とは何ですか?またその仕組みは?
a) 一般情報
レーザー溶接は溶融プロセスです。集束されたレーザー ビームは、接合部の金属を溶けるまで加熱します。ビームが離れると、溶融金属が凝固し、強力な結合が形成されます。あレーザー溶接機(卓上)鋼、アルミニウム、銅、チタンなどの金属、さらには銅とステンレス鋼などの異種金属の組み合わせも溶接できます。
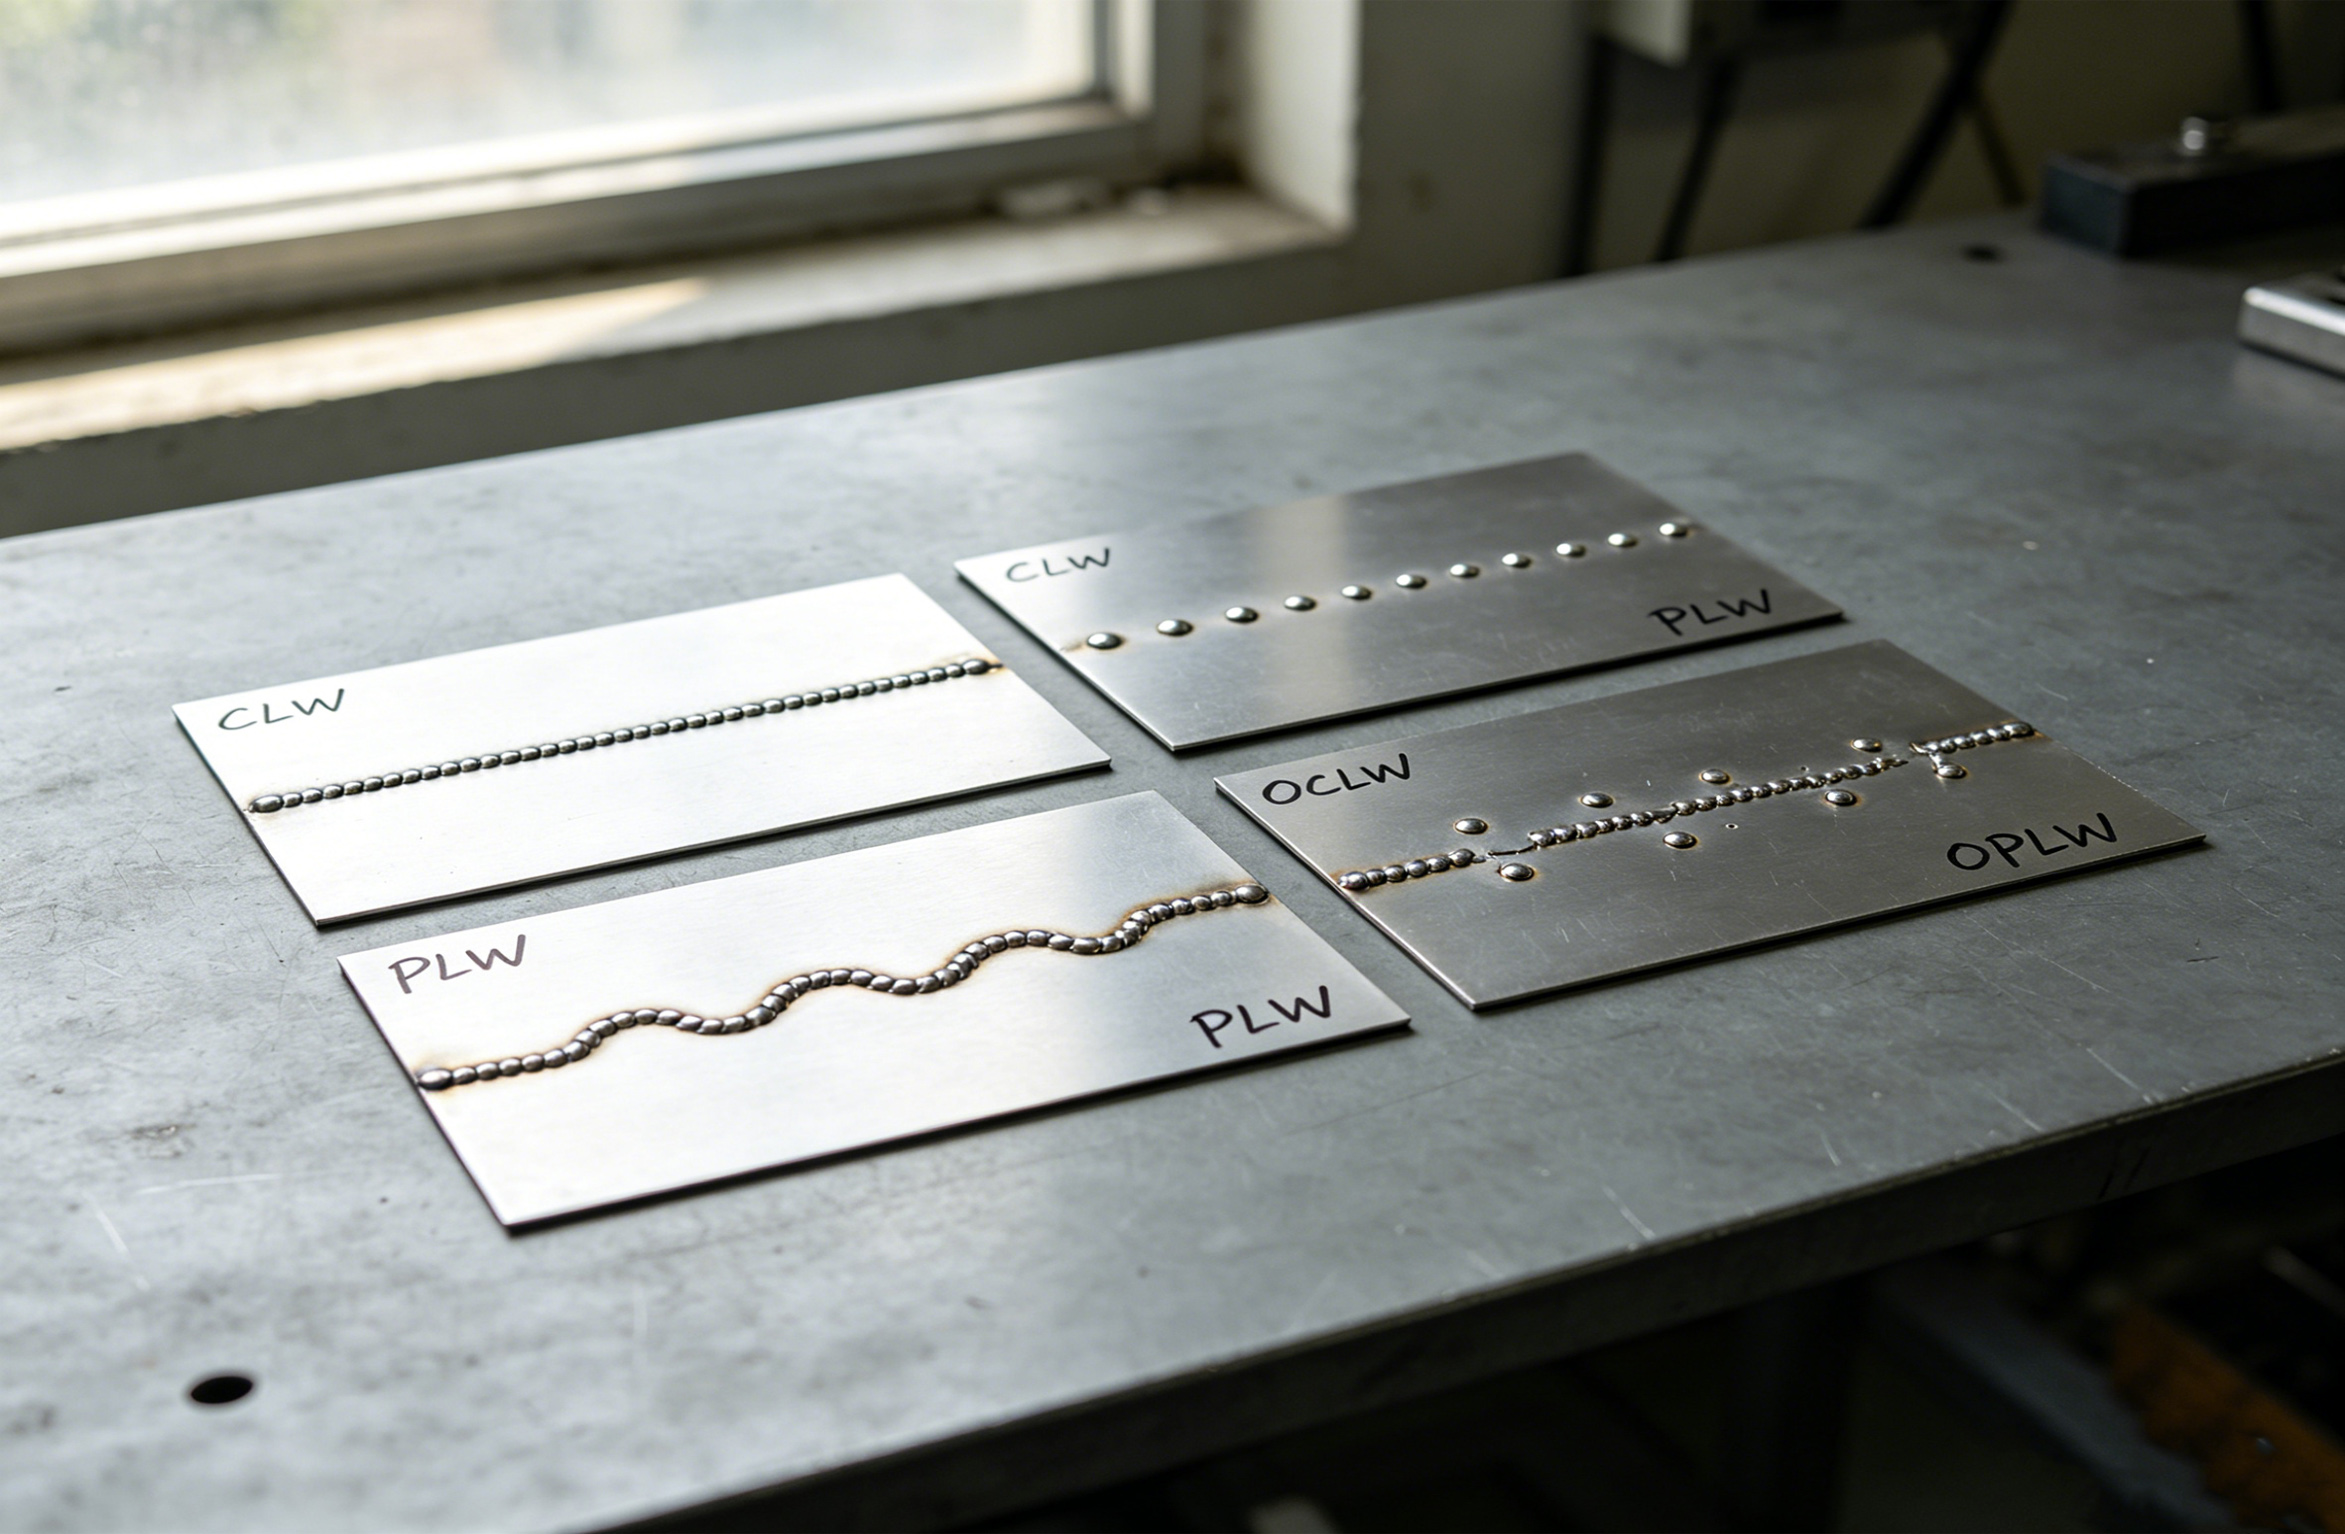
b) 伝導溶接とキーホール溶接
-
伝導溶接– レーザーは表面を溶かし、熱は下に伝わります。溶融池は広くて浅い。薄いシートや見た目が重要な場合に使用します。
-
キーホール溶接– レーザーは材料の奥深くに小さな空洞 (鍵穴) を蒸発させます。溶けた金属がその周りを流れます。鍵穴が潰れると、深く狭い溶接が形成されます。これは、厚い金属や完全な貫通に最適です。
c) 異種金属溶接
レーザー溶接は、ビームを正確に照射できるため、異なる金属の接合に優れています。たとえば、銅から鋼へ、またはアルミニウムからチタンへ。重要なのは、脆い金属間化合物を避けるために入熱のバランスをとることです。
d) 調節可能なリングモード
一部の高度なレーザーには、内側ビームと外側ビーム (リング モード) があります。外側のビームは材料を予熱し、内側のビームはキーホールを作成します。これにより、特に銅とアルミニウムのスパッタが減少し、安定性が向上します。
2. レーザー溶接はいつ発明されましたか?
レーザー溶接技術は、レーザー自体の発明に基づいて開発されました。最初のレーザーは 1960 年にセオドア・マイマンによって実証されました。数年以内に、研究者はパルス ルビー レーザーを使用して小さな部品を溶接しました。 1970 年代までに、CO₂ レーザーは工業用部品の溶接に使用されていました。ファイバーレーザーは 2000 年代に普及し、現代のシステムのようなコンパクトでポータブルなシステムにつながりました。レーザー溶接機(卓上).
3. 溶接を実行できるレーザーの種類は何ですか?
-
ファイバーレーザー– 現在最も一般的です。高効率、低メンテナンス、優れたビーム品質。薄箔から厚板まで金属に使用されます。
-
CO₂ レーザー– 古い技術で、依然として厚肉部の溶接に使用されていますが、効率はファイバーより劣ります。
-
ディスクレーザー– ファイバーに似ていますが、利得媒体が異なります。高出力の産業用途で使用されます。
-
ダイオードレーザー– 低電力、伝導溶接およびプラスチック溶接に使用されます。
のためにレーザー溶接機(卓上)、ファイバー レーザーが標準的な選択肢です (通常は 500 W ~ 1500 W)。
4. レーザー溶接のメリット
-
高速– TIG よりも最大 4 ~ 10 倍高速に溶接します。
-
低入熱– 薄い素材でも歪みを最小限に抑えます。
-
狭い溶接部– 小さな熱影響部が冶金を維持します。
-
フィラーは必要ありません– 多くの場合、自家性(ワイヤーなし)。
-
自動化対応– ロボットや CNC テーブルとの統合が簡単。
-
クリーンプロセス– スパッタやスラグがなく、後処理は最小限です。
5. レーザー溶接のデメリット
-
初期費用が高い–Aレーザー溶接機(卓上)TIG溶接機よりも費用がかかります。
-
正確なフィッティングが必要– 0.1 ~ 0.2 mm を超える隙間を埋めるのは困難です (ただし、ウォブルヘッドが役に立ちます)。
-
安全性への懸念– レーザー光線は目の損傷を引き起こす可能性があります。エンクロージャと PPE は必須です。
-
反射金属– 銅とアルミニウムには特別な設定またはリングモードレーザーが必要です。
6. レーザー溶接機の例
a) バッテリー溶接機– 電気自動車のバッテリーパックのバスバーとタブを溶接するために使用されます。高速、クリーンなジョイント、低熱により敏感な細胞を保護します。
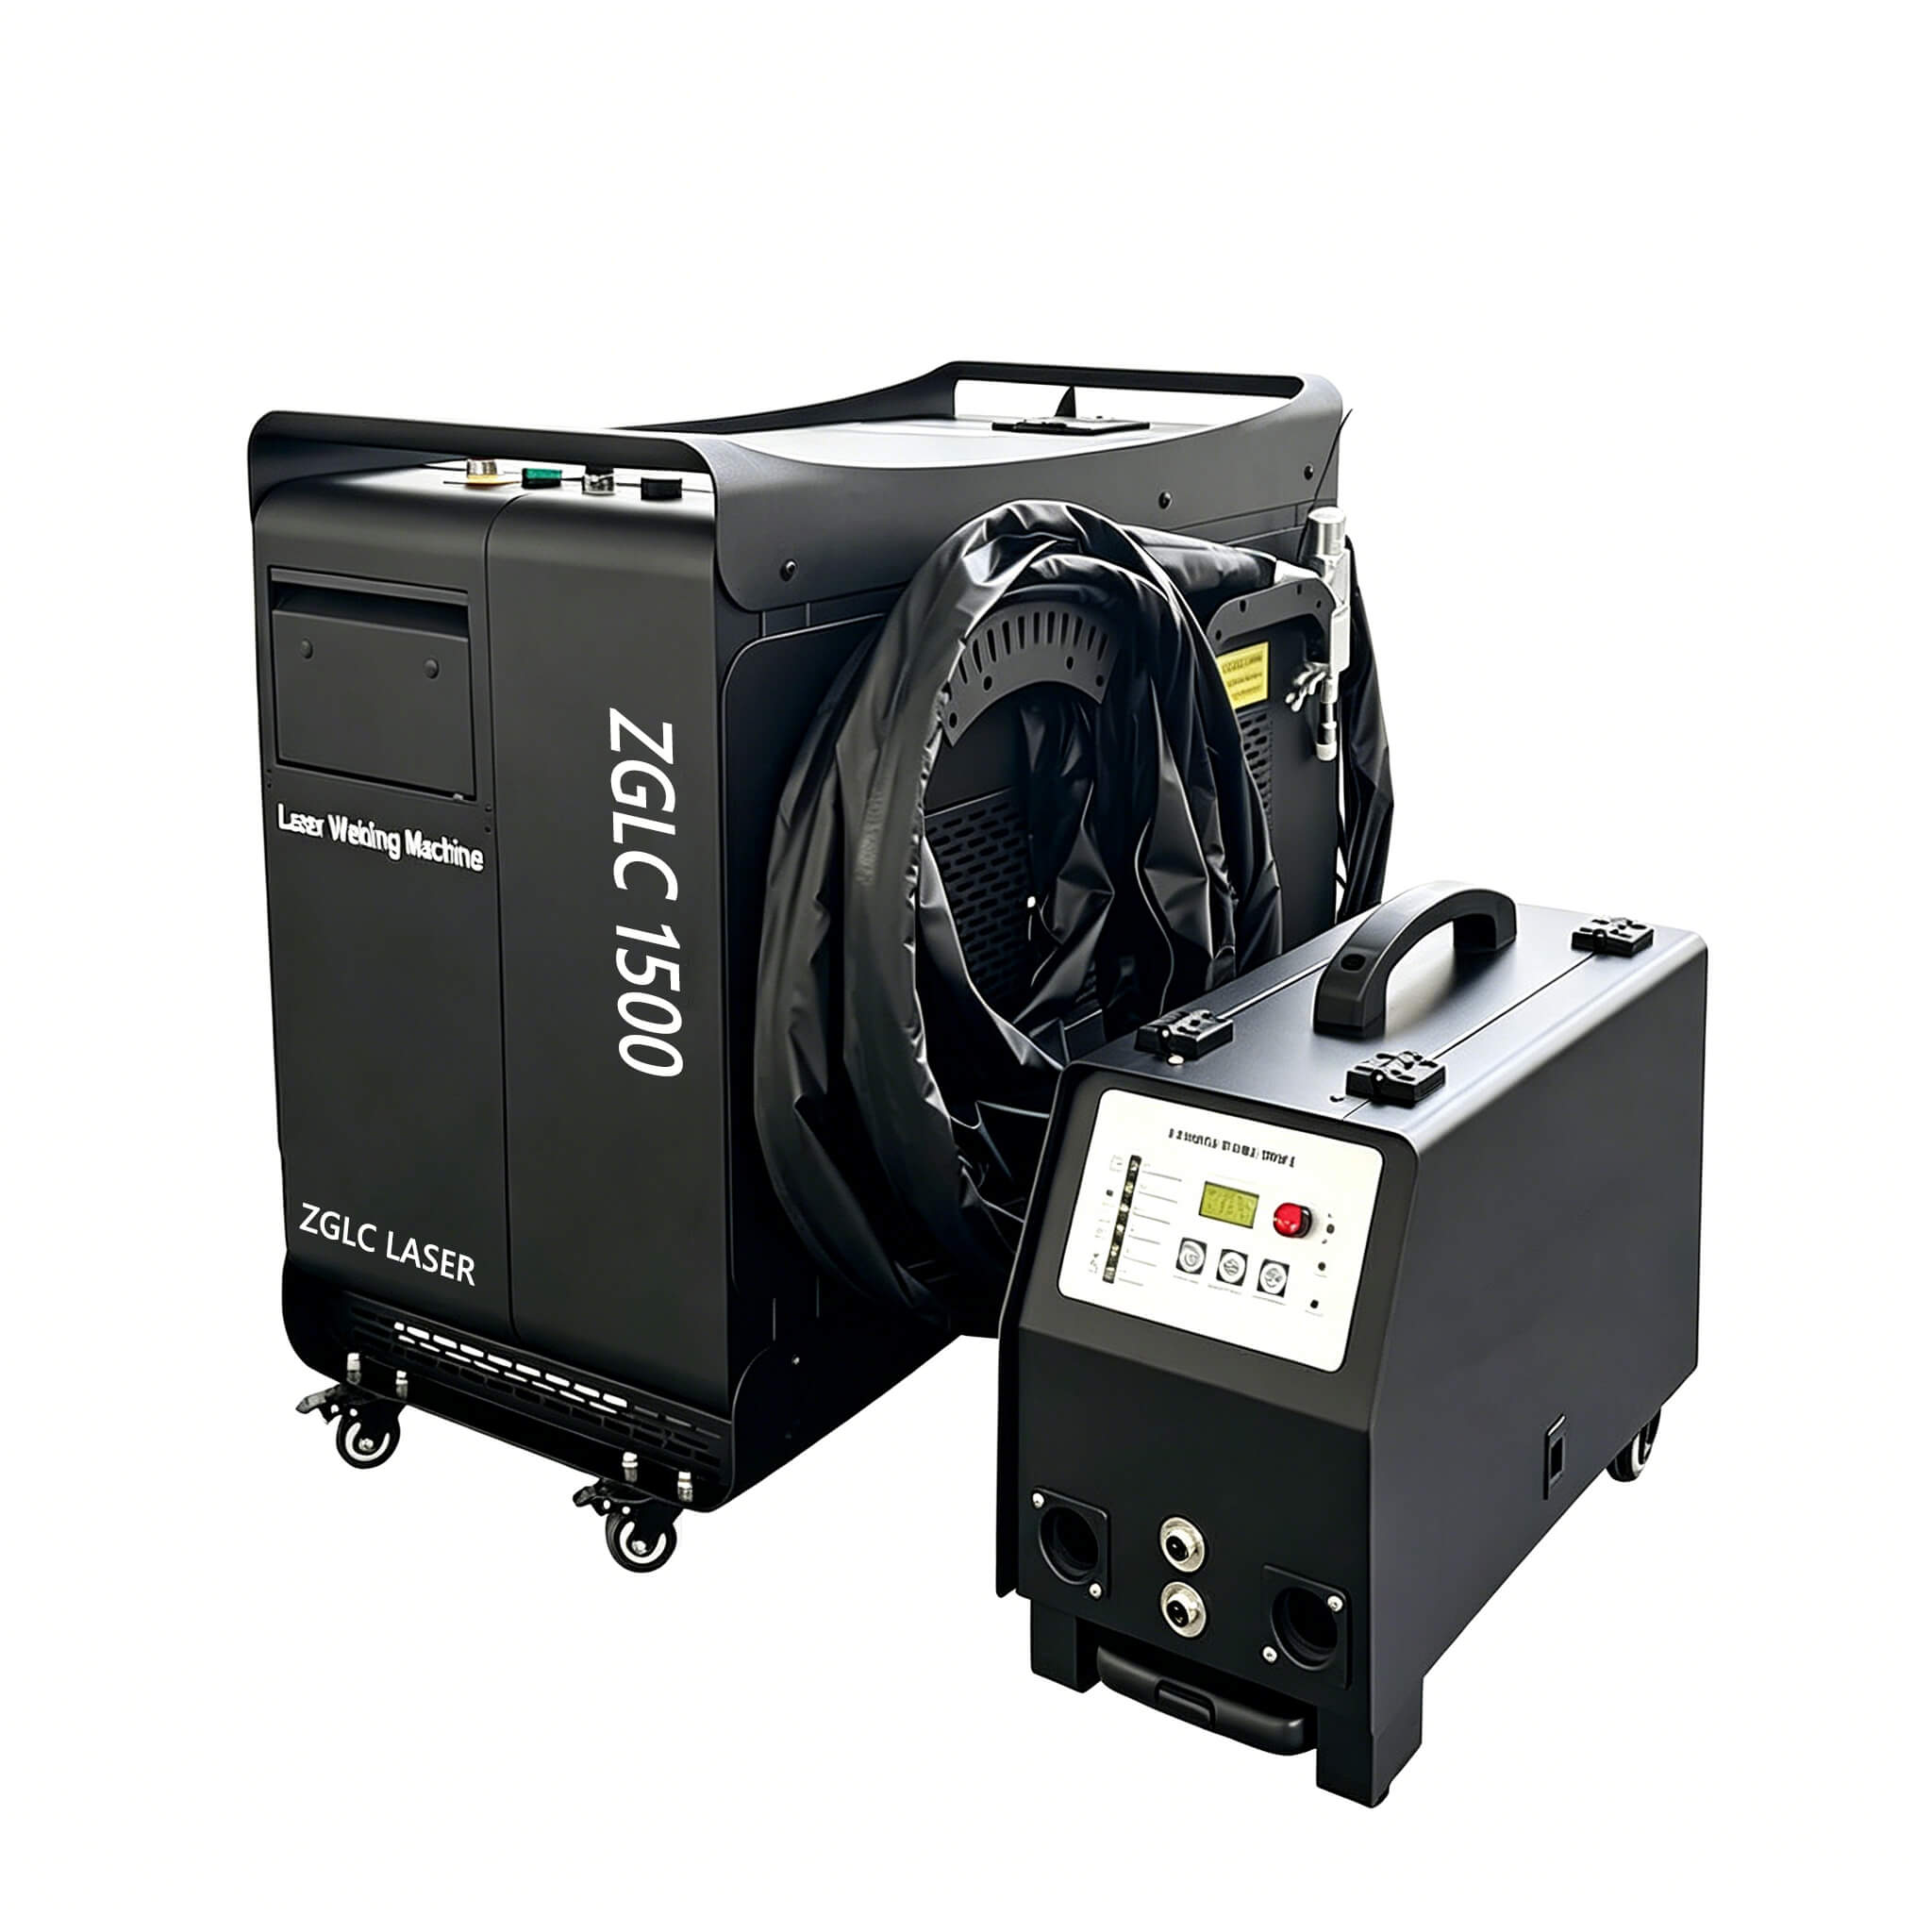
b) ハンドヘルドシステム– ポータブルレーザー溶接機(卓上)車輪付き、フレキシブルファイバーケーブル、手持ちガン付き。カスタム製作、修理作業、小ロット生産に最適です。
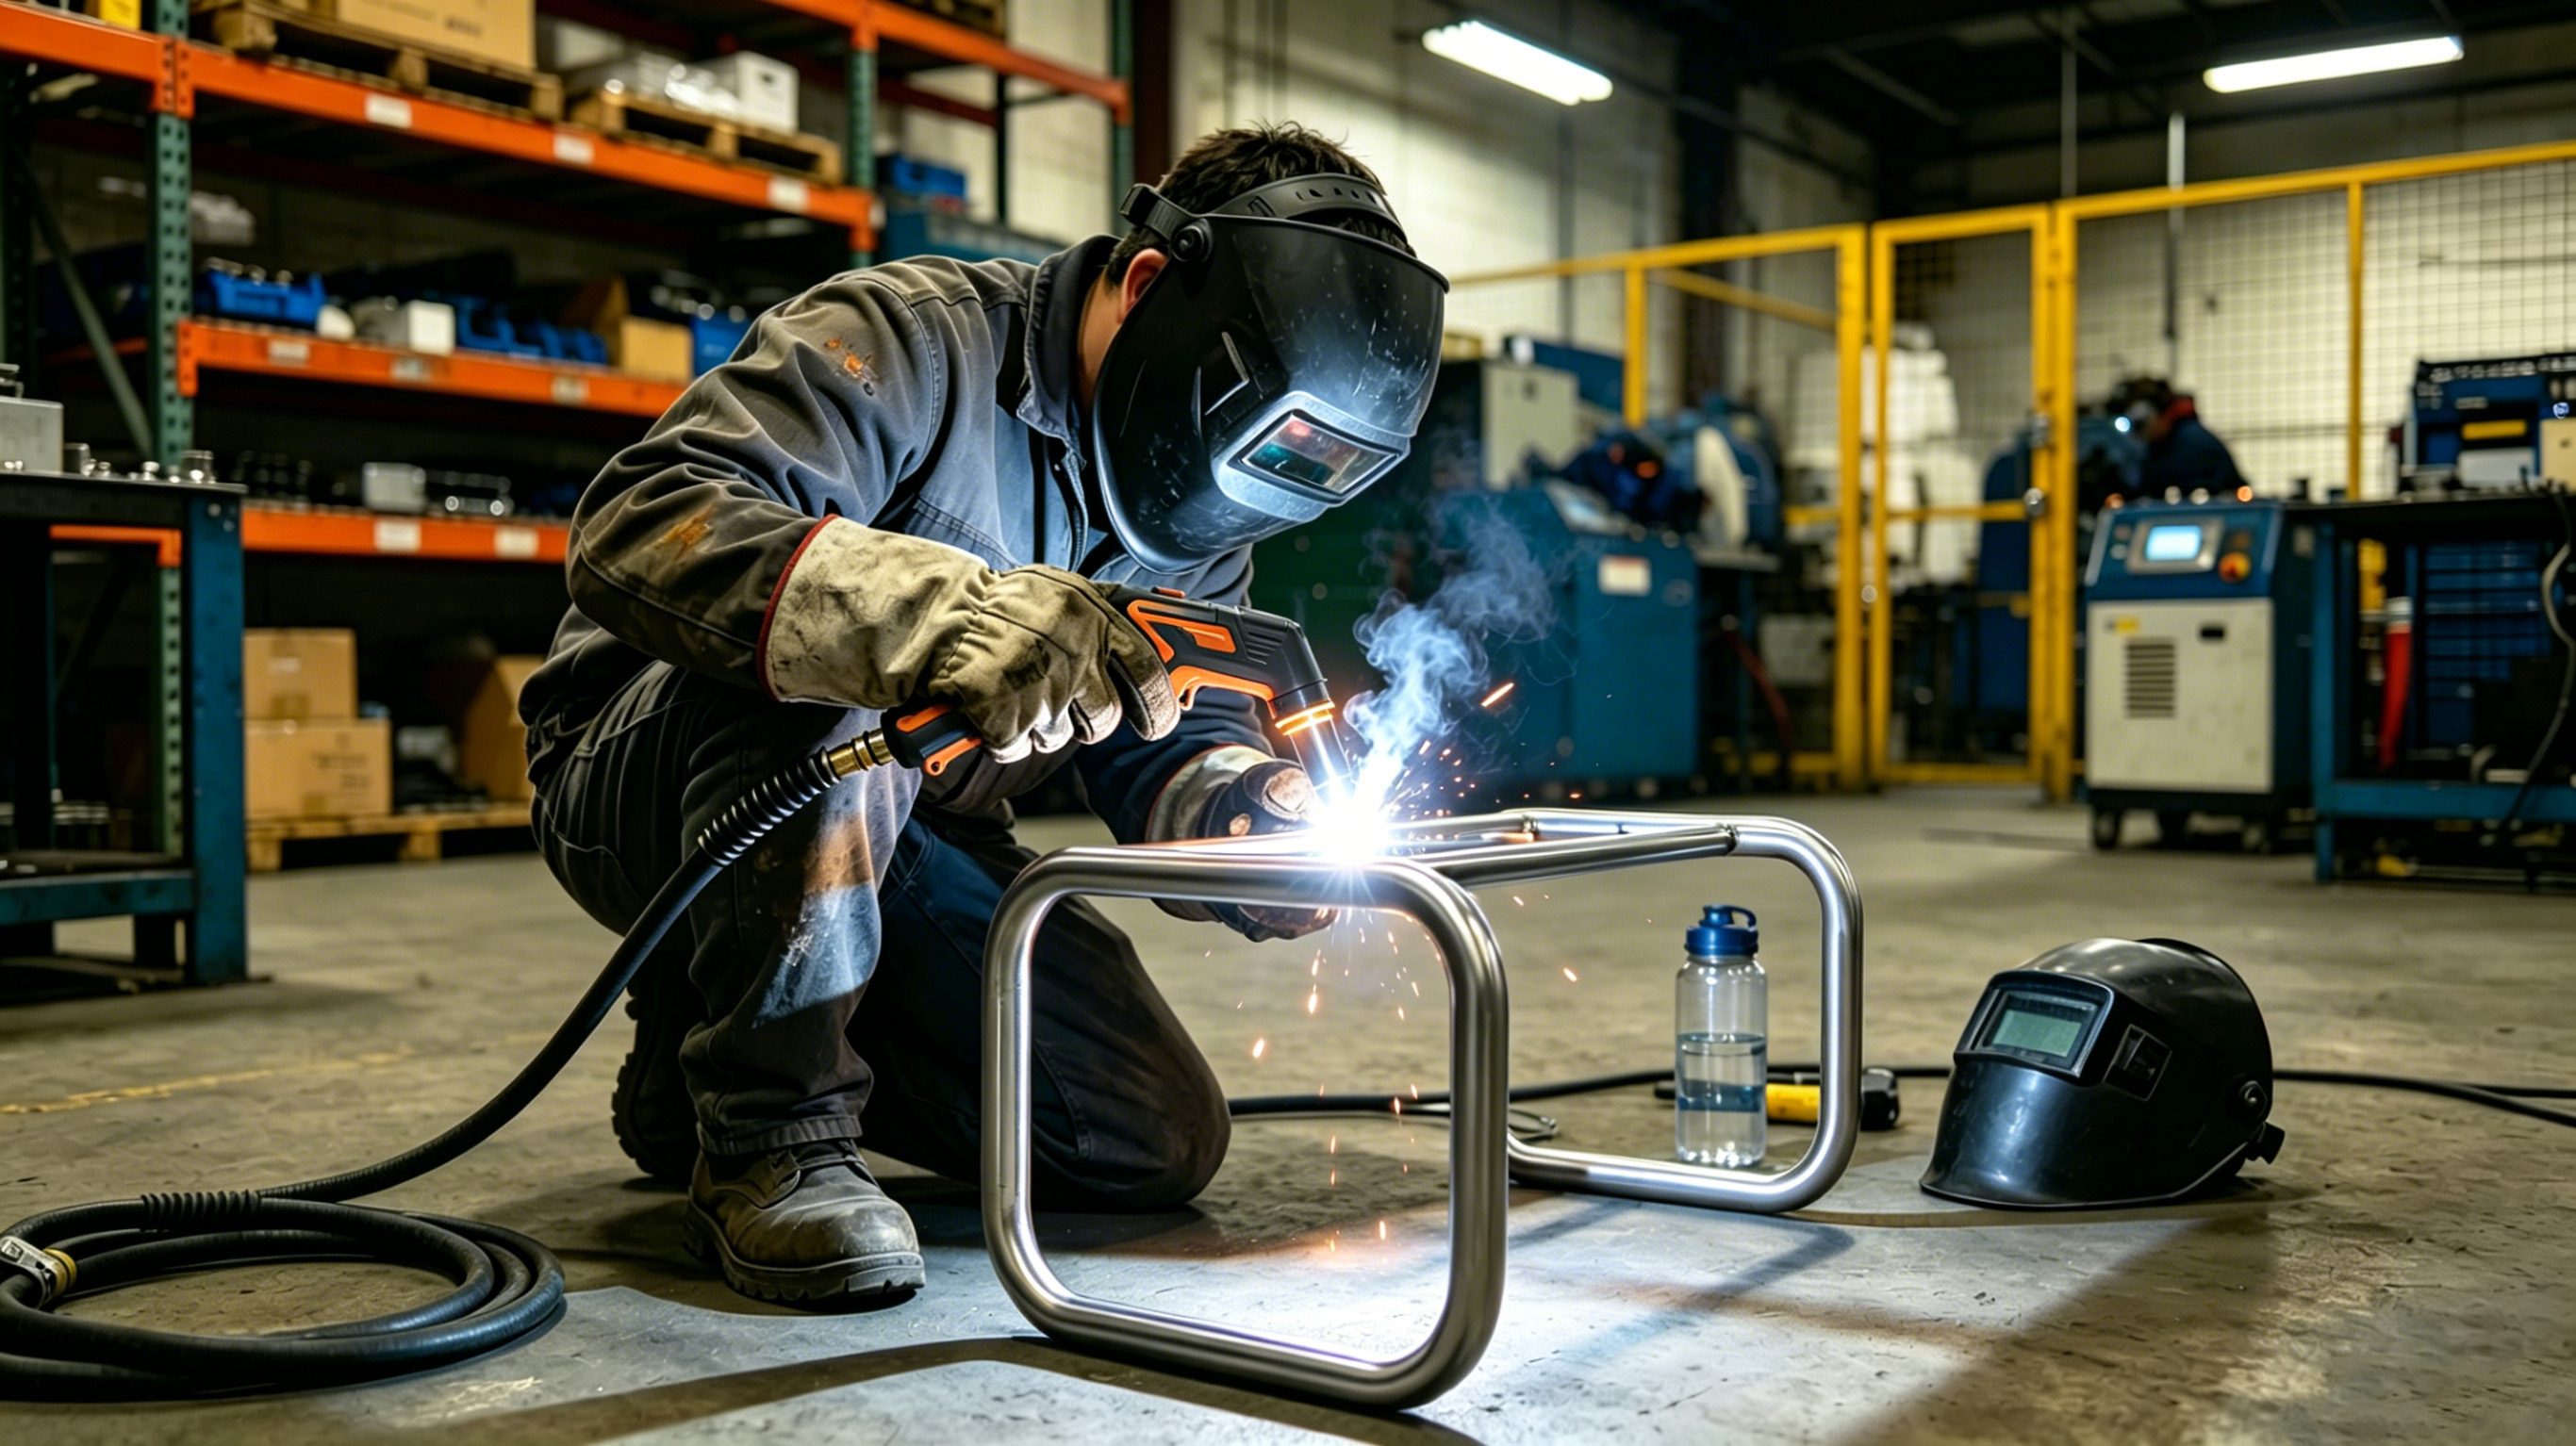
c) ロボット溶接機(遠隔溶接)– ロボットアームがレーザーヘッドを高速で動かします。車両ごとに数百の溶接が必要な車体の組み立てに使用されます。
d) 自動車フレームのロボット溶接– 高出力レーザー (4kW ~ 8kW) を備えた頑丈なロボットがシャーシとフレームのコンポーネントを溶接します。スピードと強さの組み合わせは比類のないものです。
結論
レーザー溶接は、スピード、精度、清潔さの点で従来の方法を上回る成熟した信頼性の高い技術です。コンパクトが必要かどうかレーザー溶接機(卓上)小規模な店舗や完全に自動化されたロボット セルの場合、上記の基本を理解することで正しい選択を行うことができます。
レーザー溶接の様子を見てみる準備はできましたか?部品の無料サンプル溶接については、ZGLC Laser にお問い合わせください。
レーザー溶接技術の応用: 利点と課題
極薄 316L ステンレス鋼シートの接合部形成、微細構造、機械的特性に対するレーザー溶接技術の影響の解明
関連記事