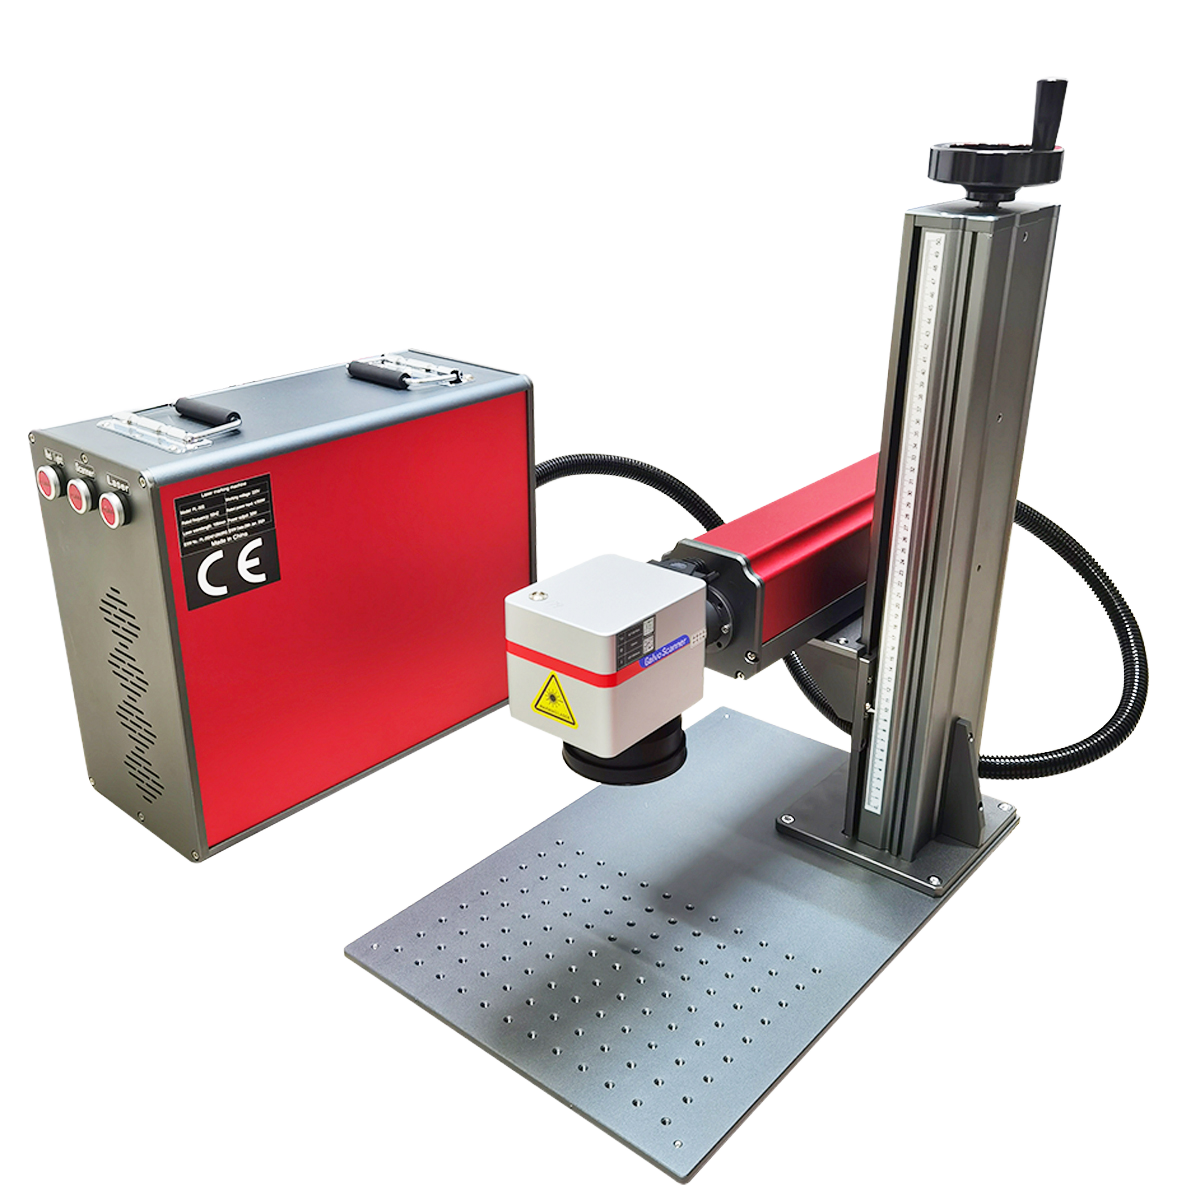
Настройки мощности волоконного лазера для исправления металлических следов прямо сейчас
В точном производстве ваш лазерныйГравер хорош настолько, насколько хорош человек, который им управляет. Одинаковыйглобальная лазерная машинаРезультат, который оставляет четкие темные следы на частях тела одного оператора, может оказаться тусклым, размытым или подгоревшим на частях другого. Разница? Понимание того, как мощность, скорость, частота и ширина импульса взаимодействуют с каждым металлом. Маркируете ли вы нержавеющую сталь, алюминий или отражающую латунь,глобальный лазерПравильные настройки отделяют профессиональные результаты от дорогостоящей доработки.
Нержавеющая сталь: освоение поверхностного окисления и отжига
Нержавеющая сталь — один из самых щадящих металлов, если вы знаете, что делаете. Целью обработки нержавеющей стали, как правило, является темная, высококонтрастная отметка, получаемая посредством отжига: нагревания поверхности для образования оксидного слоя без удаления материала. Это сохраняет качество поверхности и устойчивость к коррозии, обеспечивая при этом четкую и читаемую маркировку.
Начните с базовой линии вокругМощность 20–60 Вт, частота 30–120 кГц и скорость 1,5–3,5 м/с.для 1064 нмглобальная лазерная машина. Для системы средней мощности (около 30 Вт) проверенной отправной точкой являетсяСкорость 1500 мм/с, частота 80 кГц и Q-Pulse 5.. Всегда сначала проверяйте небольшой испытательный квадрат — разные варианты отделки (матовая и полированная) реагируют по-разному даже на одну и ту же марку стали.
Ключом к получению темных и однородных следов на нержавеющей стали является контроль оксидного слоя. МОПАглобальный лазерСистемы дают вам точный контроль над длительностью импульса, обеспечивая контраст на основе окисления без набухания поверхности. Слишком большая мощность или слишком низкая скорость приведут к ожогу или искажению отметки; слишком мало, и вы получите слабый, едва видимый результат.
Алюминий: достижение высокой контрастности за счет контроля проводимости
Алюминий представляет собой другую проблему. Он быстро отводит тепло от зоны метки, что затрудняет создание контраста. Необработанный алюминий обычно оставляет более светлые следы и может потребовать нескольких проходов.
Высшая сила часто работает лучше всего —от 30 до 50 Втпомогает преодолеть естественную отражательную способность алюминия. На анодированном алюминии вы можете получить четкие и яркие следы, намеренно принявглобальная лазерная машинане в фокусе. Расфокусировкаот +0,06" до +0,09"расширяет луч и оставляет очень яркую отметину на анодированных покрытиях. При работе с необработанным алюминием вам может потребоваться снизить скорость и увеличить мощность, чтобы получить адекватный контраст.
Одной из эффективных стратегий для алюминия является использование MOPA.глобальный лазерс точным импульсным контролем, что позволяет осуществлять отжиг (черную) маркировку на алюминии за счет контролируемого подвода тепла. Выполнение нескольких проходов на умеренной мощности часто дает лучшие результаты, чем один проход на высокой мощности, который может вызвать искажения.
Латунь и медь: управление рисками отражения
Латунь и медь — металлы, которые труднее всего маркировать, поскольку они обладают высокой отражающей способностью.глобальная лазерная машинаДлина волны (1064 нм) поглощается этими материалами лучше, чем CO₂-лазеры, но они все равно требуют тщательной настройки параметров.
Для латуни и меди обычно требуетсяболее медленные скорости и более высокая мощность. 1064 нмглобальный лазерэффективен для маркировки латуни, но качество поверхности имеет значение: полированная и неполированная латунь значительно влияют на контраст. Отжиг (тепловое окисление) может привести к образованию темных пятен без удаления материала, что часто предпочтительнее для латунных компонентов.
Распространенная ошибка при работе с отражающими металлами — слишком быстрая работа с недостаточной мощностью — луч отражается от поверхности, не оставляя следов. Замедление и увеличение удельной мощности даетглобальная лазерная машинадостаточно времени, чтобы передать энергию материалу. Для меди темная и светлая маркировка может быть получена одновременно на одном и том же образце путем регулирования скорости, плотности мощности, частоты и шага растра.
Матрица технических параметров: стандарты маркировки металлов
Вот краткая справочная отправная точка для распространенных металлов наглобальный лазерс объективом 100 мм:
| Материал | Мощность (Вт) | Скорость (см/с) | Частота |
|---|---|---|---|
| Нержавеющая сталь | 8 | 25 | CW / ≥50 кГц |
| Алюминий | 10 | 10 | CW / ≥50 кГц |
| Латунь | 10 | 15 | CW / ≥50 кГц |
| Медь | 10 | 10 | CW / ≥50 кГц |
| Титан | 5 | 30 | CW / ≥50 кГц |
Примечание. Это отправная точка — всегда сначала проверяйте на бросовом материале.

За пределами мощности: роль частоты и ширины импульса
Власть – это еще не все. Частота и ширина импульса одинаково важны для достижения профессиональных результатов наглобальная лазерная машина.
Частота (кГц)контролирует количество импульсов в секунду, излучаемых лазером. Более высокие частоты (80–100 кГц) дают более гладкие и темные следы на нержавеющей стали. Более низкие частоты могут привести к более агрессивному удалению материала, но могут оставить более шероховатую поверхность.
Ширина импульса (нс)определяет, как долго длится каждый импульс. Более длинные импульсы выделяют больше энергии за импульс, что может быть полезно для глубокой гравировки на более прочных материалах. Более короткие импульсы лучше подходят для отжига и цветовой маркировки, когда необходимо точно контролировать подачу тепла. МОПАглобальный лазерСистемы позволяют регулировать ширину импульса, что дает вам более точный контроль над эффектом маркировки.
Продвинутые стратегии вывода и очистки
Для глубоких и стойких следов используйтеобразец штриховки(угол между проходами 90°) с большим количеством циклов и малым межстрочным интервалом (около 0,02 мм). Это обеспечивает равномерное удаление материала и постоянную глубину.
Подготовка поверхности имеет большее значение, чем думают многие операторы. Перед маркировкой очистите металл изопропиловым спиртом, чтобы удалить масла и пыль, которые могут рассеять луч. И никогда не пропускайте калибровку фокуса — дажеОшибка фокусировки 1 мм.может размыть гравировку. Запустите линейное тестирование или используйте свойглобальные лазерные машиныинструмент фокусировки для проверки идеальной фокусировки перед каждой работой.
Если ваши отметки кажутся слабыми или размытыми, проверьте следующие распространенные причины:
-
Слишком легкий→ Слишком высокая скорость или слишком низкая мощность
-
Размытое или двойное изображение→ Фокус выключен или материал сместился во время маркировки
-
Обожженные края→ Слишком высокая мощность или слишком низкая скорость.
-
Линии не четкие→ Грязный объектив или плохая фокусировка.
Аккуратно очищайте линзу с помощью безопасной для линз ткани и спирта каждые несколько работ — пыльная линза рассеивает луч и снижает эффективную мощность любого объектива.глобальный лазер.
Заключение
Освоение вашегоглобальный лазерНастройка настроек — это не запоминание одной таблицы, а понимание того, как мощность, скорость, частота и ширина импульса взаимодействуют с уникальными свойствами каждого металла. Начните с проверенных базовых показателей, проведите тестовые матрицы на металлоломе и задокументируйте, что работает для каждого материала и отделки. Благодаря систематическому тестированию и вниманию к фокусировке, чистоте и балансу параметров вы добьетесь четких, последовательных и профессиональных отметок на любом металле, используя свой инструмент.глобальная лазерная машина.
Часто задаваемые вопросы
Почему мой рисунок гравировки неравномерен по металлической поверхности?
Неровные следы обычно возникают из-за непостоянного фокуса или движения материала. Если ваша деталь не идеально ровная и не закреплена, лазер в некоторых областях будет не в фокусе. Используйте приспособление или магниты, чтобы зафиксировать металл на месте. Также проверьте выравнивание рабочего стола и рассмотрите возможность использования автофокусировки, если вамглобальная лазерная машинаподдерживает это.
Могу ли я использовать одни и те же настройки для разной толщины одного и того же металла?
Не всегда. Более толстые материалы проводят тепло по-другому и могут потребовать корректировки параметров. Перед маркировкой производственных деталей всегда проверяйте на куске лома одинаковой толщины. Для тонких металлов уменьшите мощность или увеличьте скорость, чтобы предотвратить прожог; для толстых металлов вам может потребоваться большая мощность или более низкая скорость для достижения адекватного контраста.
Почему гравюра на латуни выглядит размытой?
Латунь обладает высокой отражающей способностью, что может рассеивать лазерный луч и создавать нечеткие следы. Попробуйте эти исправления: замедлите скорость, чтобыглобальный лазербольше времени для объединения энергии, немного увеличения мощности и обеспечения абсолютной точности фокусировки. МОПАглобальная лазерная машинас регулируемой шириной импульса поможет вам точно настроить подачу тепла для получения более чистых следов на латуни. Также проверьте объектив на наличие пыли: загрязнения рассеивают луч и ухудшают размытость отражающих материалов.
Готов набрать вашглобальный лазернастройки для идеальной маркировки металла?Свяжитесь с ZGLC Laser для получения экспертной поддержки и тестирования приложений.
Где купить промышленные лазерные маркеры: ваше полное руководство по поиску
Что такое лазерная маркировка штрих-кодом? Преимущества, приложения и решения | ЗГЛЦ
Связанная статья