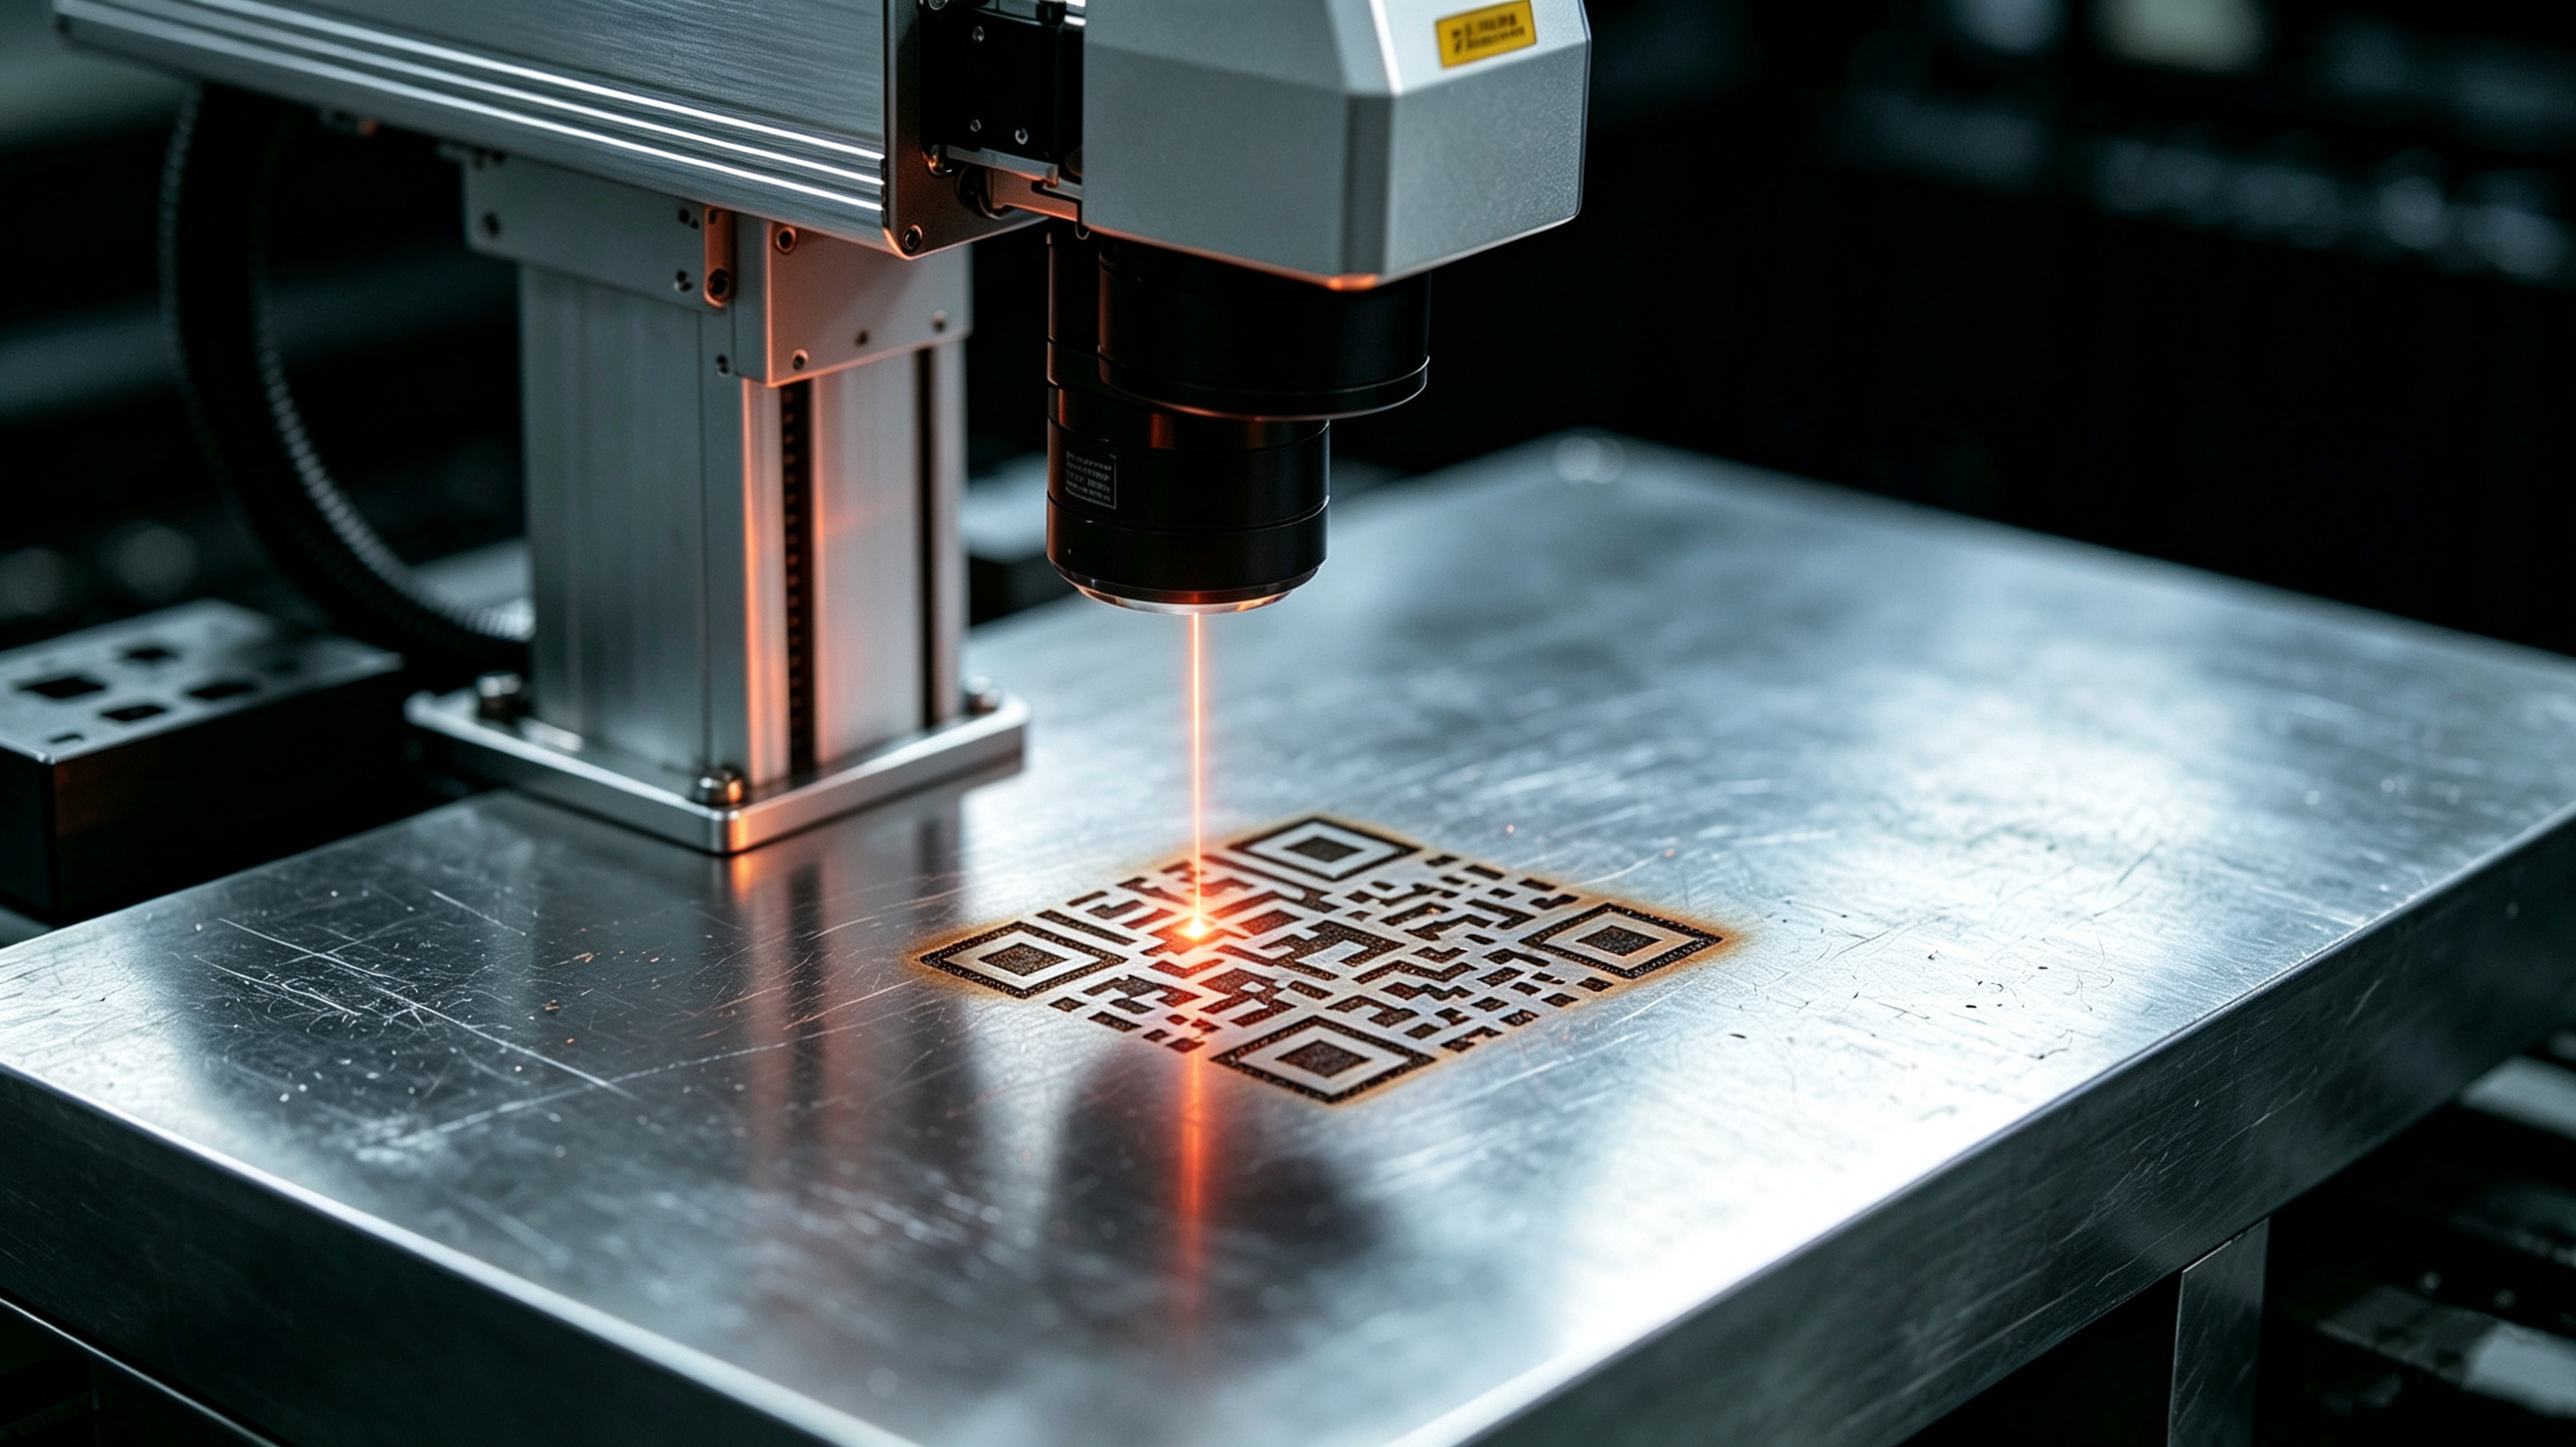
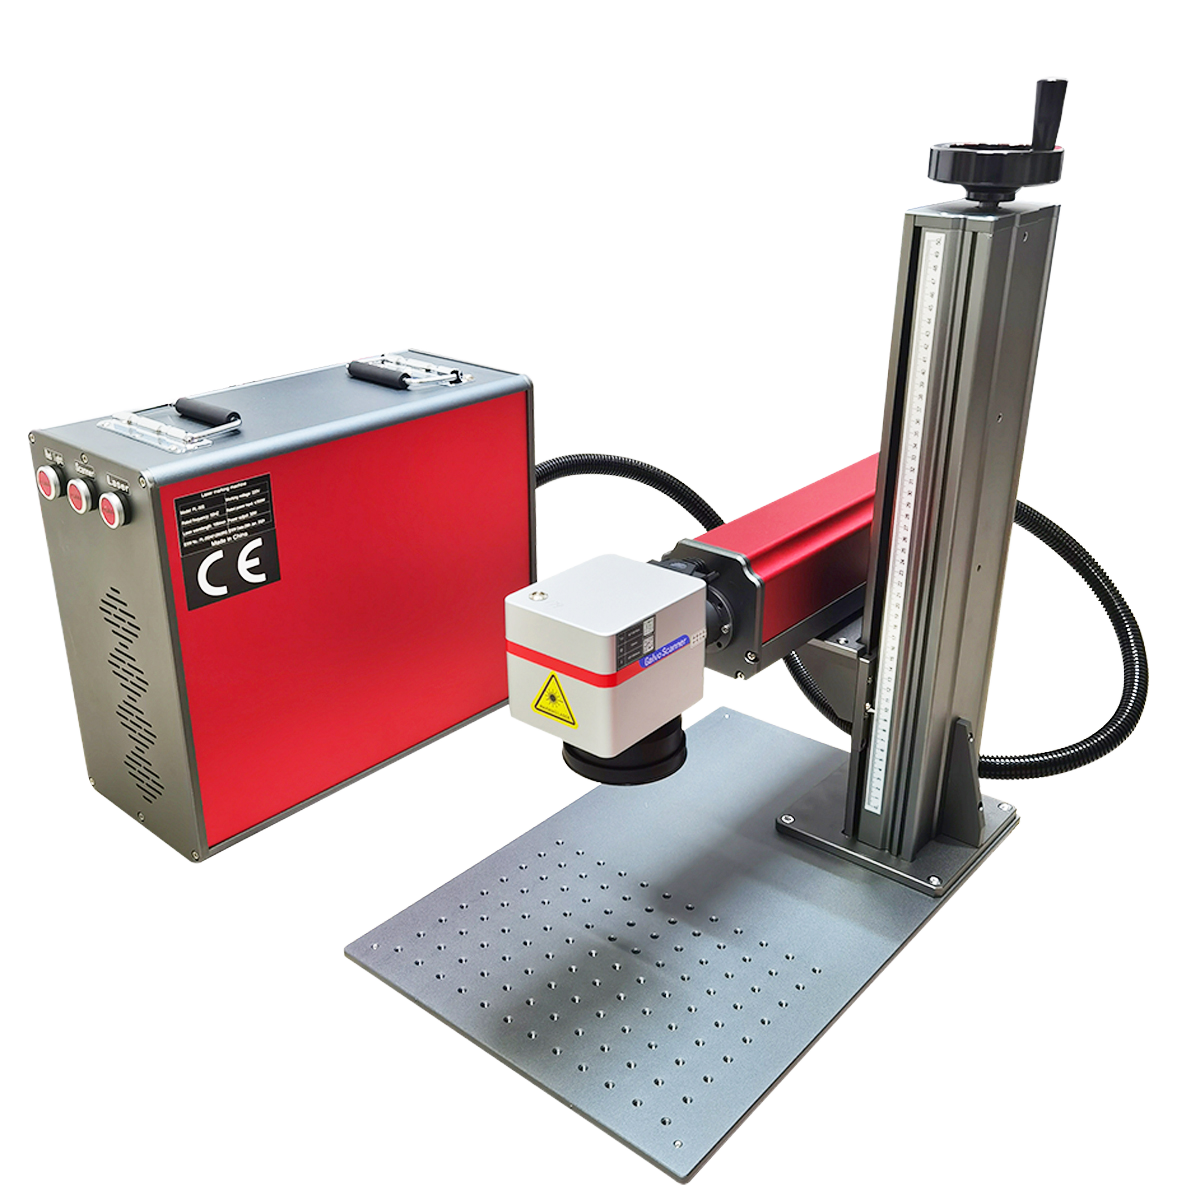
Configuraciones de potencia del láser de fibra para arreglar sus marcas de metal ahora
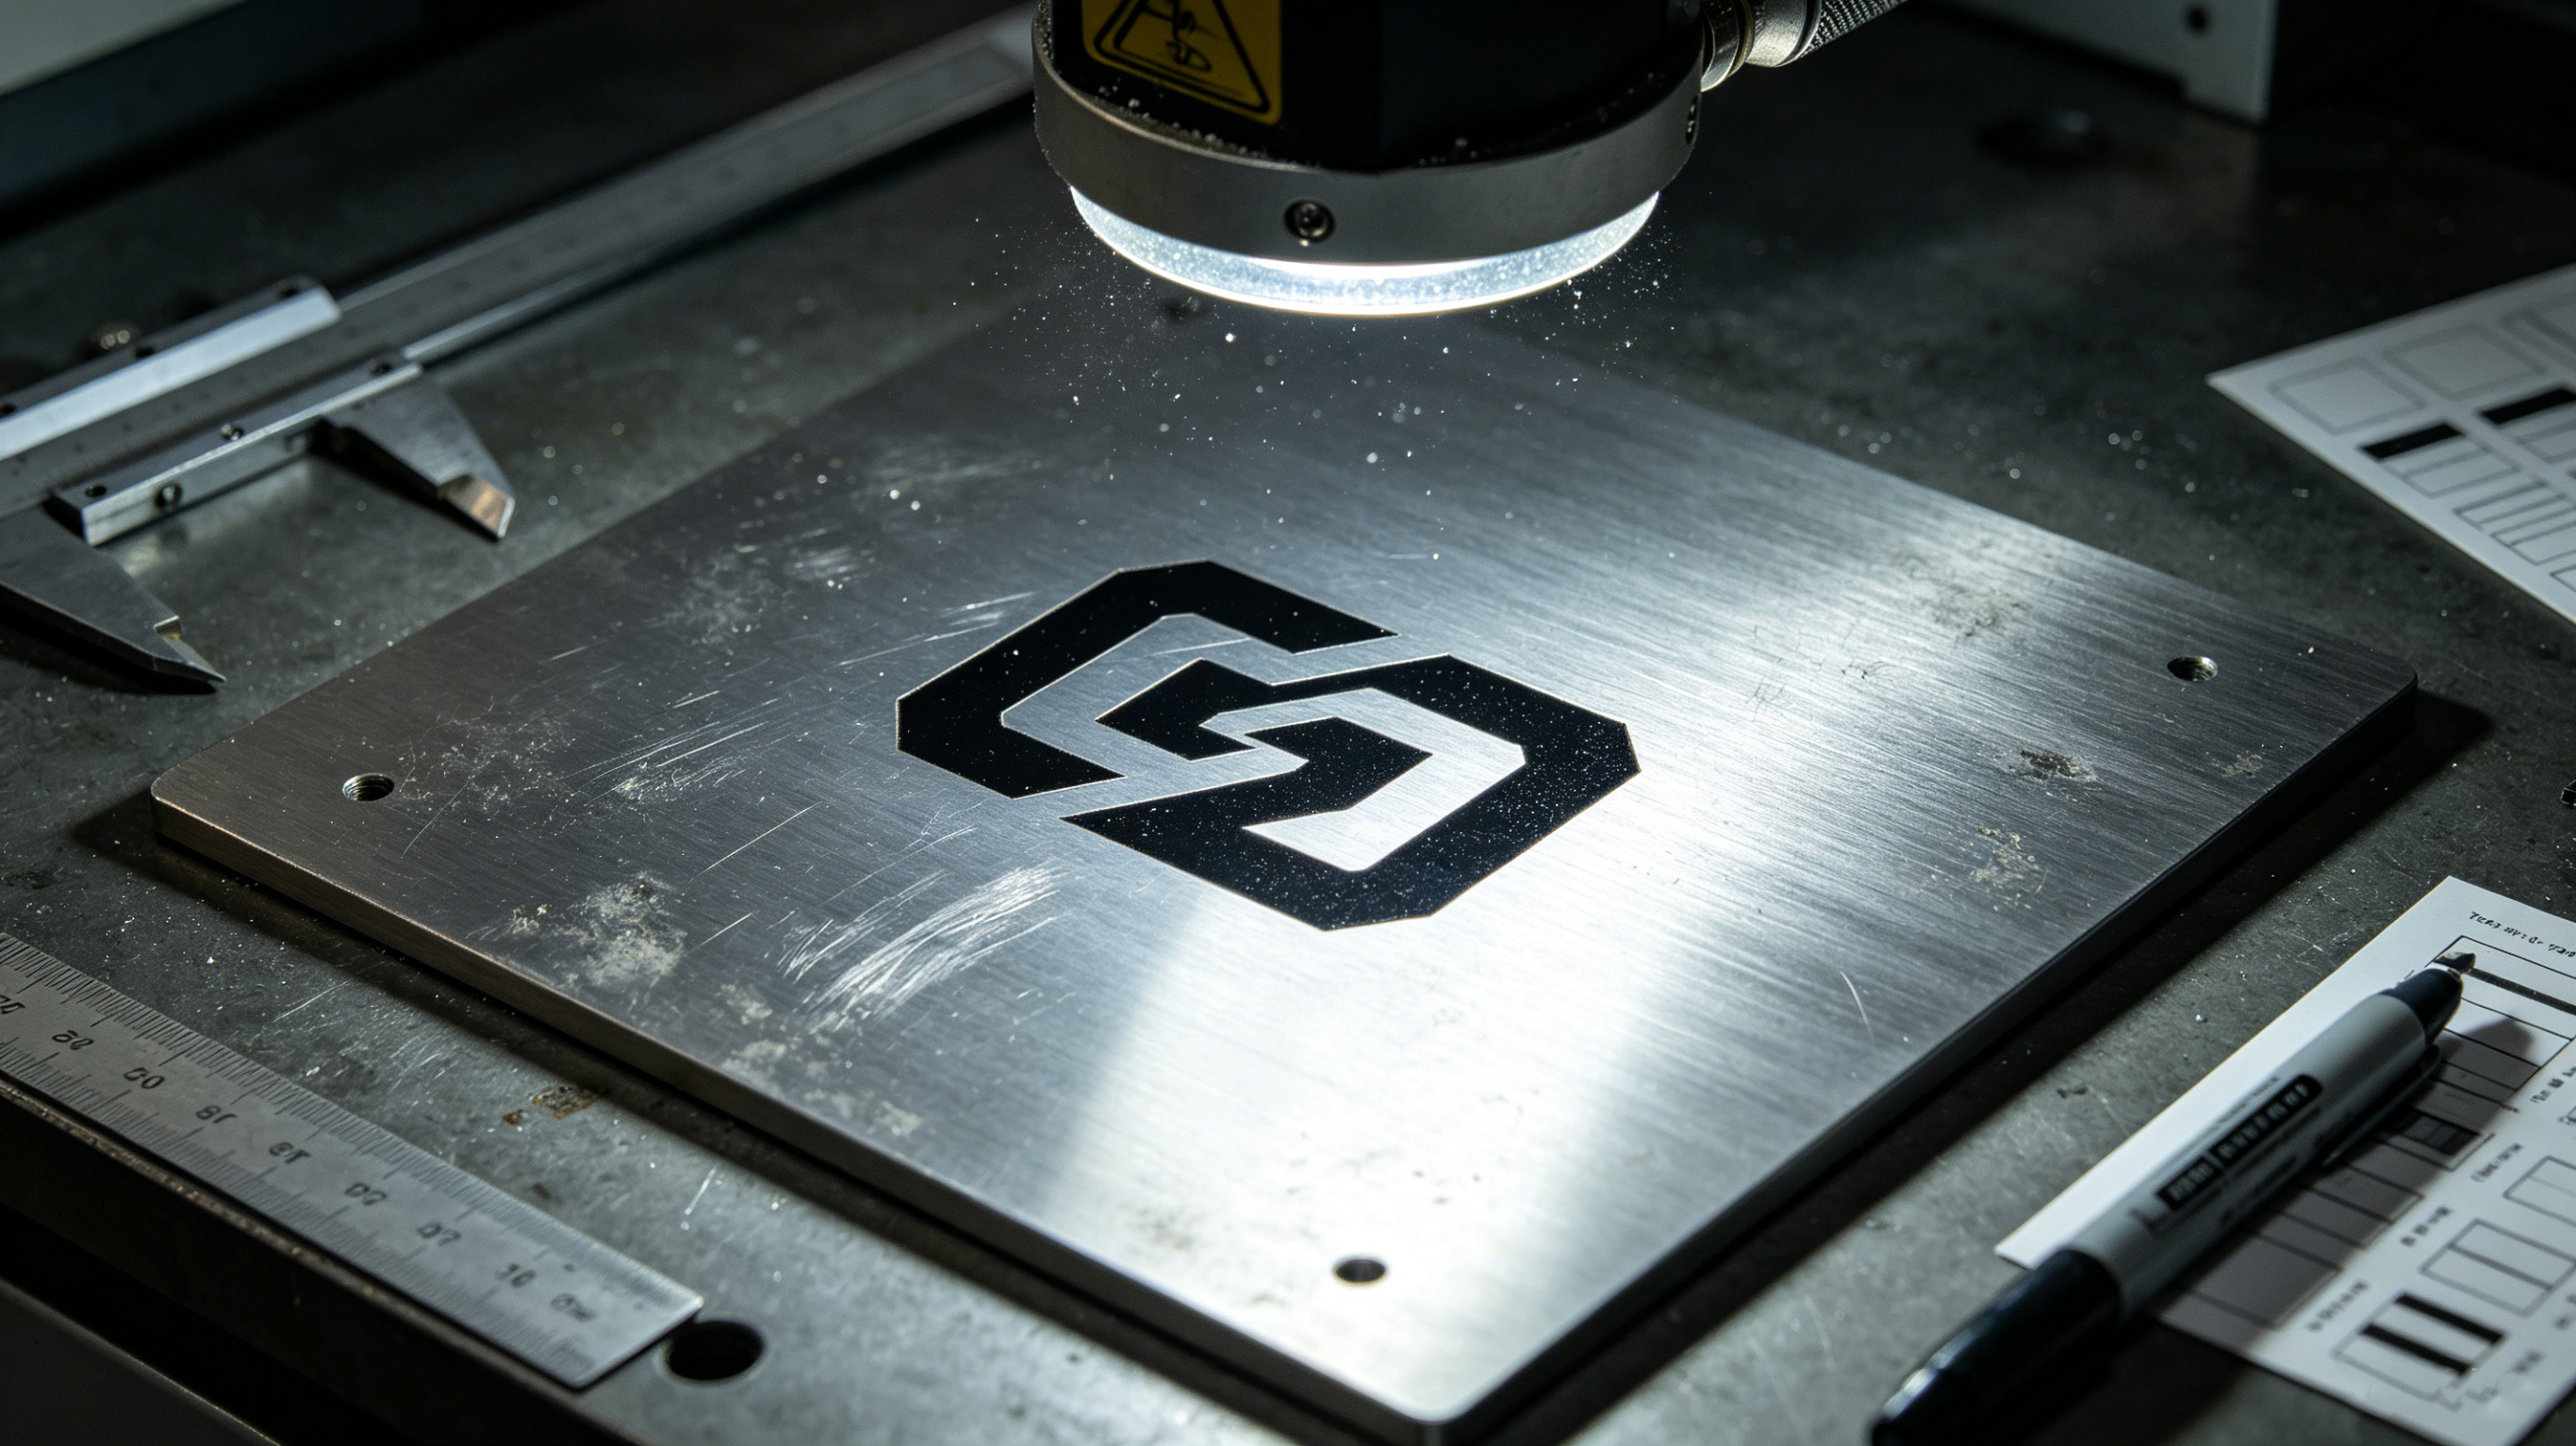
En la fabricación de precisión, susUn grabador es tan bueno como la persona que lo ejecuta. Lo mismomáquina láser globalque produce marcas nítidas y oscuras en las partes de un operador puede resultar débiles, borrosas o quemadas en las de otro. ¿La diferencia? Comprender cómo la potencia, la velocidad, la frecuencia y el ancho del pulso interactúan con cada metal. Ya sea que esté marcando acero inoxidable, aluminio o latón reflectante, conseguir suláser globalLa configuración correcta separa los resultados profesionales de los costosos retrabajos.
Acero inoxidable: Dominar la oxidación y el recocido de superficies
El acero inoxidable es uno de los metales más tolerantes a la hora de marcar, cuando sabes lo que estás haciendo. El objetivo del acero inoxidable suele ser una marca oscura y de alto contraste que se logra mediante el recocido: calentar la superficie para formar una capa de óxido sin eliminar material. Esto preserva el acabado de la superficie y la resistencia a la corrosión al mismo tiempo que ofrece marcas nítidas y legibles.
Comience con una línea de base alrededorPotencia de 20 a 60 W, frecuencia de 30 a 120 kHz y velocidad de 1,5 a 3,5 m/spara 1064nmmáquina láser global. Para un sistema de potencia media (alrededor de 30 W), un punto de partida probado esVelocidad de 1500 mm/s, frecuencia de 80 kHz y Q-Pulse de 5. Siempre ejecute primero una pequeña escuadra de prueba: los diferentes acabados (cepillado o pulido) reaccionan de manera diferente, incluso en el mismo grado de acero.
La clave para conseguir marcas oscuras y consistentes en el acero inoxidable es controlar la capa de óxido. MOPAláser globalLos sistemas le brindan un control preciso sobre la duración del pulso, lo que permite un contraste basado en oxidación sin hinchazón de la superficie. Demasiada potencia o una velocidad demasiado lenta quemarán o distorsionarán la marca; muy poco y obtendrás un resultado tenue y apenas visible.
Aluminio: lograr un alto contraste mediante el control de la conductividad
El aluminio presenta un desafío diferente. Conduce el calor lejos de la zona de la marca rápidamente, lo que dificulta la creación de contraste. El aluminio en bruto normalmente produce marcas más claras y puede requerir varias pasadas.
Una potencia superior suele funcionar mejor.30 a 50 vatiosayuda a superar la reflectividad natural del aluminio. Para el aluminio anodizado, puede lograr marcas nítidas y brillantes tomando intencionalmente elmáquina láser globalfuera de foco. Desenfoque por+0,06" a +0,09"amplía el haz y produce una marca muy brillante en revestimientos anodizados. Para el aluminio en bruto, es posible que tengas que reducir la velocidad y aumentar la potencia para obtener el contraste adecuado.
Una estrategia eficaz para el aluminio es utilizar un MOPA.láser globalcon control de pulso preciso, que permite el marcado de recocido (negro) en aluminio mediante una entrada de calor controlada. Realizar varias pasadas a potencia moderada a menudo produce mejores resultados que una pasada de alta potencia que puede causar distorsión.
Latón y cobre: gestión de riesgos de reflexión
El latón y el cobre son los metales más difíciles de marcar porque son muy reflectantes. Elmáquina láser globalEstos materiales absorben mejor la longitud de onda (1064 nm) que los láseres de CO₂, pero aún requieren un ajuste cuidadoso de los parámetros.
Para latón y cobre, normalmente necesitarávelocidades más lentas y mayor potencia. Un 1064 nmláser globales eficaz para marcar latón, pero el acabado de la superficie es importante: el latón pulido frente al sin pulir afecta significativamente el contraste. El recocido (oxidación inducida por calor) puede producir marcas oscuras sin necesidad de eliminar el material, lo que suele ser preferible en los componentes de latón.
Un error común con los metales reflectantes es correr demasiado rápido con potencia insuficiente: el haz se refleja en la superficie sin dejar marca. Reducir la velocidad y aumentar la densidad de potencia proporciona lamáquina láser globaltiempo suficiente para acoplar energía al material. Para el cobre, se pueden lograr marcas oscuras y claras simultáneamente en la misma muestra ajustando la velocidad, la densidad de potencia, la frecuencia y el tono de trama.
Matriz de parámetros técnicos: estándares de marcado de metales
Aquí hay un punto de partida de referencia rápida para metales comunes en unláser globalcon una lente de 100 mm:
| Material | Potencia (W) | Velocidad (cm/s) | Frecuencia |
|---|---|---|---|
| Acero inoxidable | 8 | 25 | CW/≥50kHz |
| Aluminio | 10 | 10 | CW/≥50kHz |
| Latón | 10 | 15 | CW/≥50kHz |
| Cobre | 10 | 10 | CW/≥50kHz |
| Titanio | 5 | 30 | CW/≥50kHz |
Nota: Estos son puntos de partida; siempre pruebe primero con material de desecho.

Más allá del poder: el papel de la frecuencia y el ancho del pulso
El poder no lo es todo. La frecuencia y el ancho del pulso son igualmente críticos para lograr resultados profesionales en unmáquina láser global.
Frecuencia (kHz)controla cuántos pulsos por segundo emite el láser. Las frecuencias más altas (80 a 100 kHz) tienden a producir marcas más suaves y oscuras en el acero inoxidable. Las frecuencias más bajas pueden crear una eliminación de material más agresiva, pero pueden dejar superficies más rugosas.
Ancho de pulso (ns)Determina cuánto dura cada pulso. Los pulsos más largos depositan más energía por pulso, lo que puede resultar útil para grabados profundos en materiales más resistentes. Los pulsos más cortos son mejores para el recocido y el marcado de colores, donde se desea controlar la entrada de calor con precisión. MOPAláser globalLos sistemas permiten un ancho de pulso ajustable, lo que le brinda un control más preciso sobre el efecto de marcado.
Estrategias avanzadas de eclosión y limpieza
Para marcas profundas y duraderas, utilice unpatrón de rayado cruzado(ángulo de 90° entre pasadas) con un alto número de bucles y un espacio entre líneas reducido (alrededor de 0,02 mm). Esto garantiza una eliminación uniforme del material y una profundidad constante.
La preparación de la superficie es más importante de lo que muchos operadores creen. Limpie su metal con alcohol isopropílico antes de marcar para eliminar los aceites y el polvo que pueden dispersar el haz. Y nunca omita la calibración del enfoque, ni siquiera unaerror de enfoque de 1 mmpuede difuminar el grabado. Ejecute una prueba de rampa o utilice sumáquinas láser globalesHerramienta de enfoque para verificar el enfoque perfecto antes de cada trabajo.
Si sus marcas parecen débiles o borrosas, verifique estos culpables comunes:
-
Demasiado ligero→ Velocidad demasiado rápida o potencia demasiado baja
-
Borroso o duplicado→ Enfoque apagado o material movido durante el marcado
-
Bordes quemados→ Potencia demasiado alta o velocidad demasiado lenta
-
Líneas no nítidas→ Lente sucia o mal enfoque
Limpie su lente suavemente con un paño seguro para lentes y alcohol cada pocos trabajos; una lente polvorienta dispersa el haz y mata la potencia efectiva en cualquierláser global.
Conclusión
Dominando tuláser globalLa configuración no se trata de memorizar un solo gráfico, sino de comprender cómo la potencia, la velocidad, la frecuencia y el ancho del pulso interactúan con las propiedades únicas de cada metal. Comience con líneas de base comprobadas, ejecute matrices de prueba en desechos y documente lo que funciona para cada material y acabado. Con pruebas sistemáticas y atención al enfoque, la limpieza y el equilibrio de parámetros, logrará marcas nítidas, consistentes y profesionales en cualquier metal usando sumáquina láser global.
Preguntas frecuentes
¿Por qué mi patrón de grabado es desigual en la superficie del metal?
Las marcas desiguales generalmente provienen de un enfoque o movimiento de material inconsistente. Si su pieza no está perfectamente plana o asegurada, el láser quedará desenfocado en algunas áreas. Utilice una plantilla o imanes para fijar el metal en su lugar. También verifique la nivelación de su mesa de trabajo y considere usar el enfoque automático si sumáquina láser globallo apoya.
¿Puedo utilizar los mismos ajustes para diferentes espesores del mismo metal?
No siempre. Los materiales más gruesos conducen el calor de manera diferente y pueden requerir parámetros ajustados. Pruebe siempre en un trozo de desecho del mismo espesor antes de marcar las piezas de producción. Para metales delgados, reduzca la potencia o aumente la velocidad para evitar quemaduras; para metales gruesos, es posible que necesite más potencia o una velocidad más lenta para lograr un contraste adecuado.
¿Por qué mi grabado en latón se ve borroso?
El latón es muy reflectante, lo que puede dispersar el rayo láser y crear marcas borrosas. Pruebe estas soluciones: reduzca la velocidad para darle másláser globalmás tiempo para acoplar energía, aumentar ligeramente la potencia y garantizar que su enfoque sea absolutamente preciso. UNA MOPAmáquina láser globalcon ancho de pulso ajustable puede ayudarle a ajustar la entrada de calor para obtener marcas más limpias en el latón. También revise su lente en busca de polvo: la contaminación dispersa el haz y empeora la borrosidad de los materiales reflectantes.
Listo para marcar tuláser global¿Configuraciones para marcas de metal perfectas?Comuníquese con ZGLC Laser para obtener soporte experto y pruebas de aplicaciones.
Dónde comprar marcadores láser industriales: su guía de abastecimiento completa
¿Qué es el marcado de códigos de barras láser? Beneficios, Aplicaciones y Soluciones | ZGLC
Artículo relacionado