อิทธิพลของพารามิเตอร์การตัดและก๊าซช่วยเหลือต่อคุณภาพการตัดด้วยเลเซอร์ของเหล็กโครงสร้าง 09G2S (S355J2, EN 10025-2)
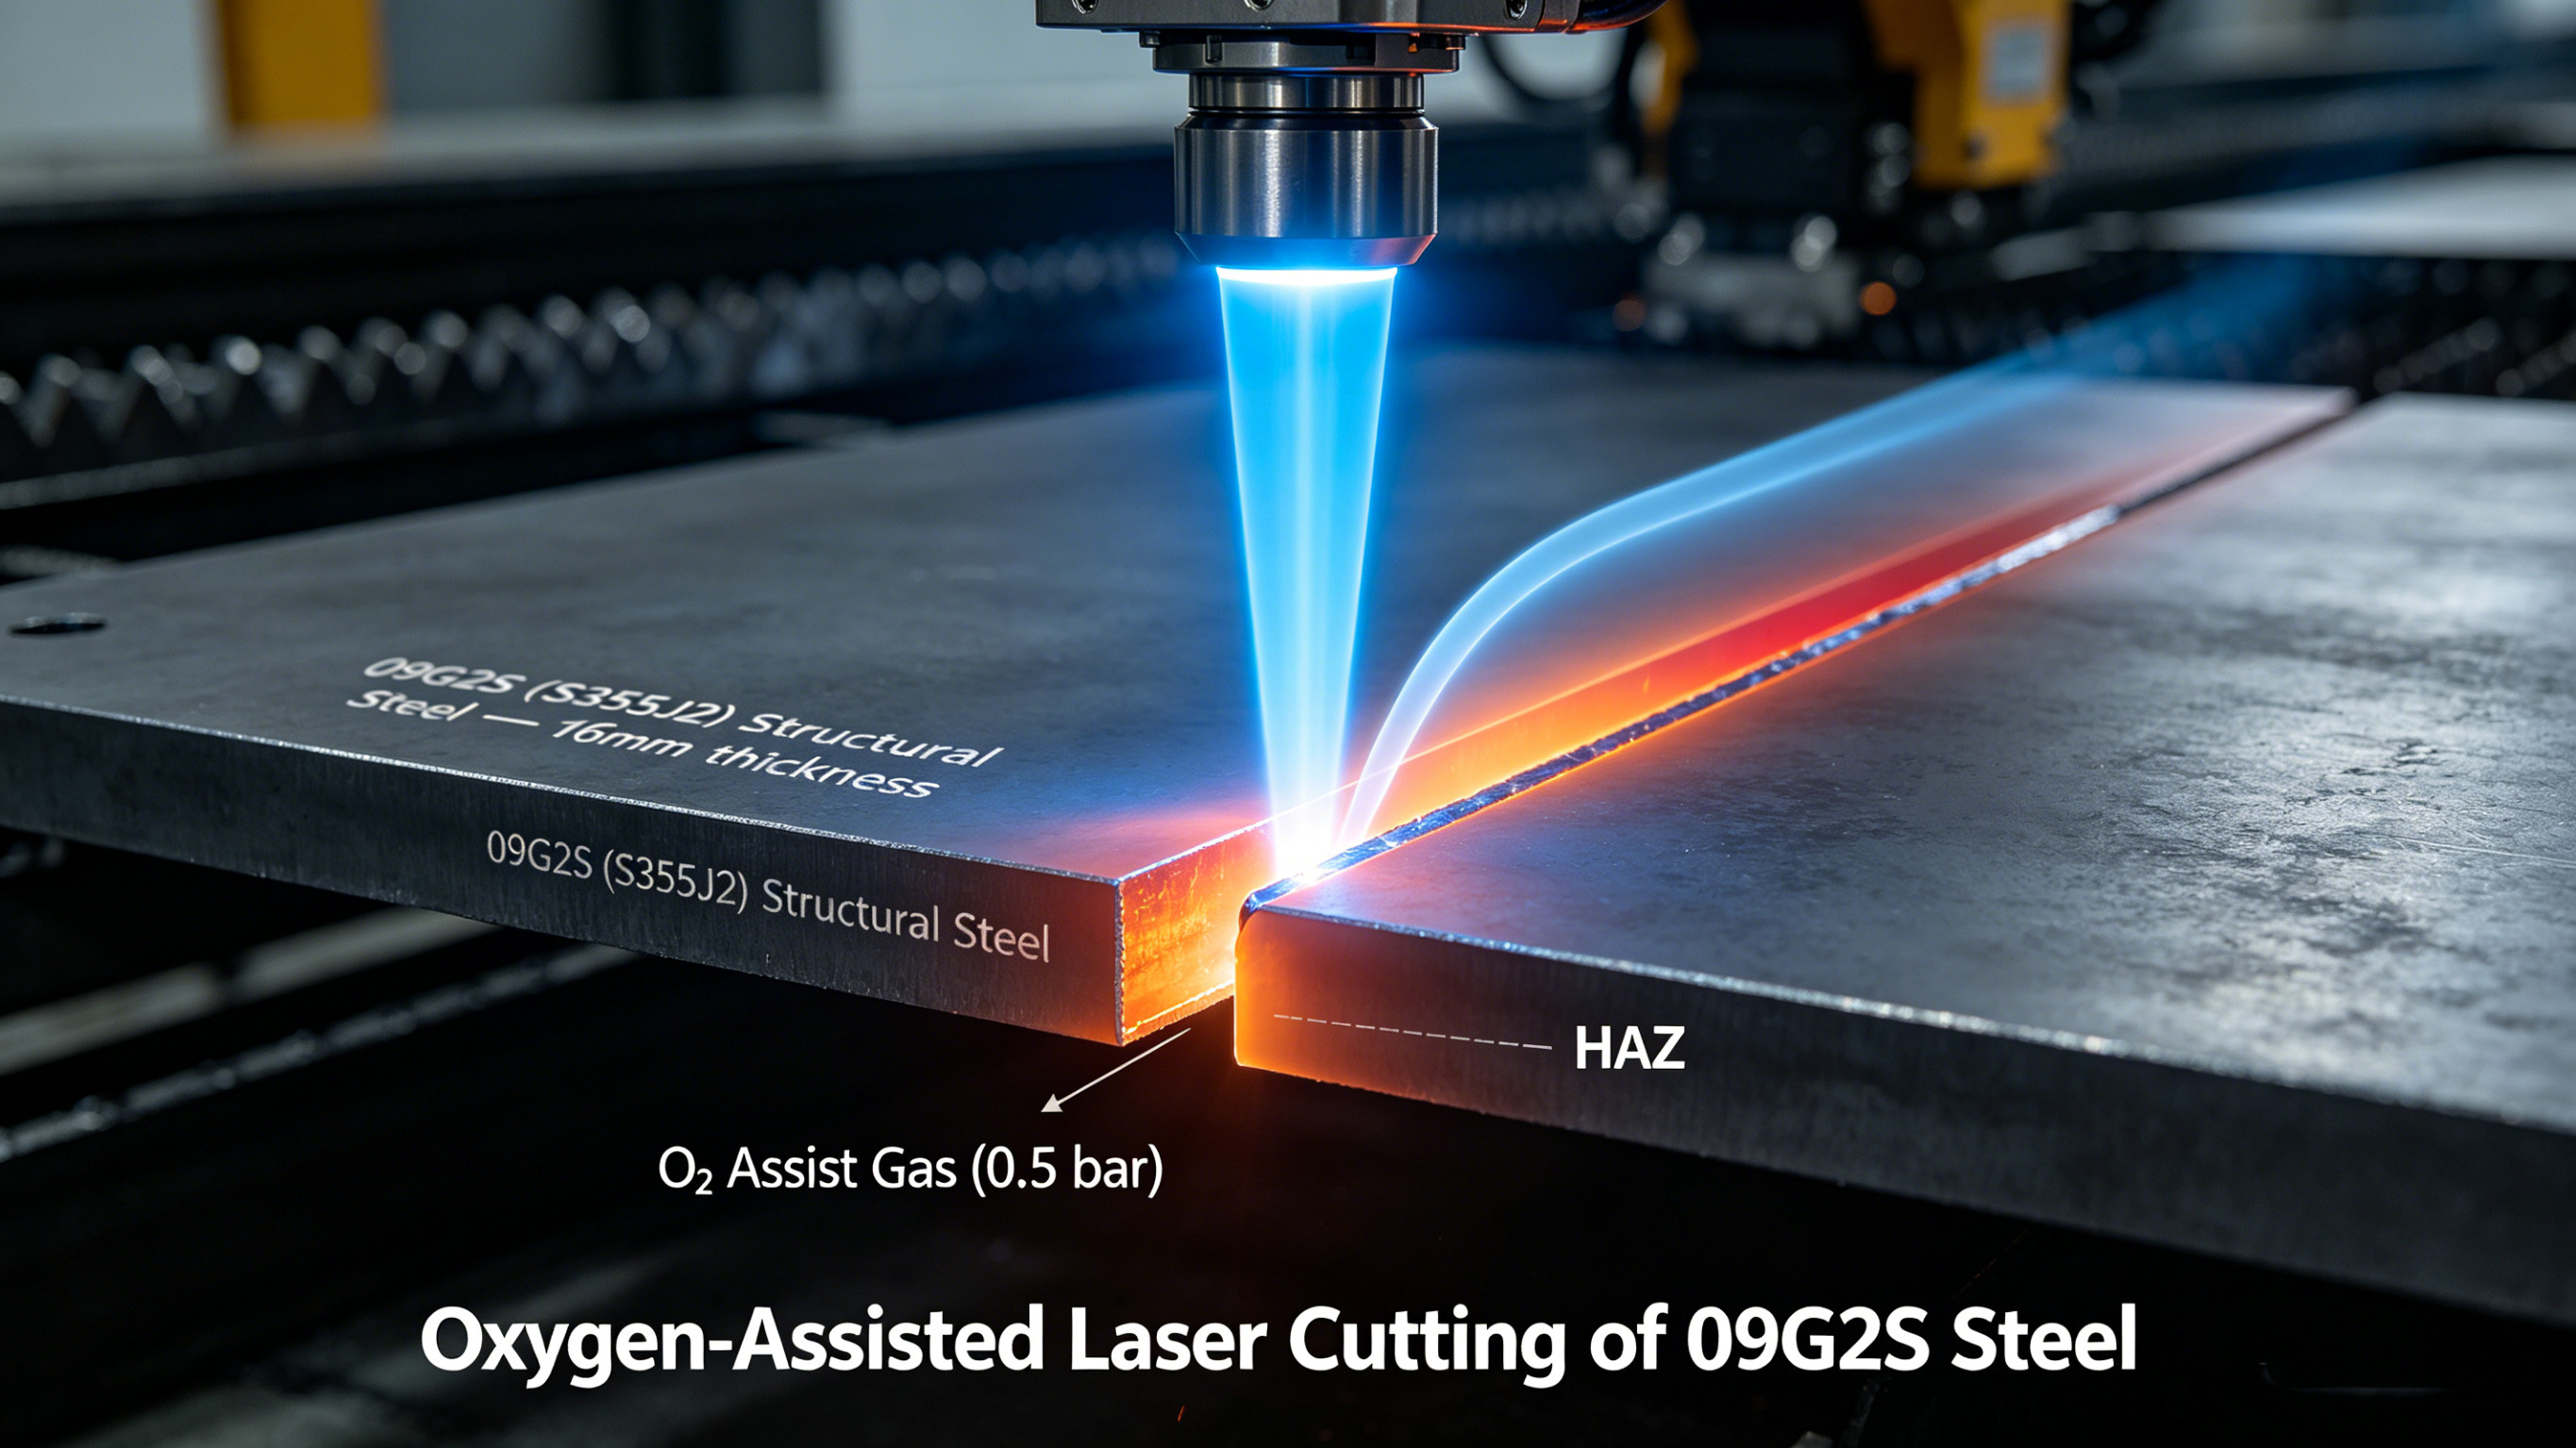
ในการผลิตทางอุตสาหกรรมสมัยใหม่คุณภาพการตัดด้วยเลเซอร์เป็นสิ่งสำคัญยิ่งสำหรับส่วนประกอบโครงสร้างที่ทำจากเกรดเหล็กกล้าโลหะผสมต่ำ เช่น 09G2S (เทียบเท่ากับ S355J2 ภายใต้ EN 10025-2) ใช้กันอย่างแพร่หลายในอุตสาหกรรมวิศวกรรมเครื่องกล เหมืองแร่ และโลหะวิทยา 09G2S มีความแข็งแรงสูงและความเหนียวที่ดี อย่างไรก็ตาม ปริมาณแมงกานีสและซิลิกอนที่เพิ่มขึ้นทำให้มีความไวต่อผลกระทบจากความร้อนในระหว่างนั้นคุณภาพการตัดด้วยเลเซอร์การเพิ่มประสิทธิภาพ การศึกษาแบบเปิดล่าสุดที่เผยแพร่ในผลลัพธ์ในสาขาวิชาวิศวกรรมศาสตร์ศึกษาวิธีการอย่างเป็นระบบพารามิเตอร์การตัดและช่วยเหลือในการเลือกก๊าซ—โดยเฉพาะอากาศกับออกซิเจนบริสุทธิ์—ควบคุมคุณภาพการตัดด้วยเลเซอร์วิวัฒนาการของโครงสร้างจุลภาค และการเกิดข้อบกพร่องในแผ่นเหล็ก 09G2S หนา 16 มม. โดยใช้ไฟเบอร์เลเซอร์ 8 kW
1. บทบาทสำคัญของแก๊สช่วยต่อคุณภาพการตัดด้วยเลเซอร์
ทางเลือกของก๊าซเสริมเป็นหนึ่งในปัจจัยที่มีอิทธิพลมากที่สุดที่ส่งผลกระทบคุณภาพการตัดด้วยเลเซอร์ในเหล็กโครงสร้าง การศึกษาอ้างอิงได้ทำการวิเคราะห์เปรียบเทียบโดยตรงระหว่างอากาศอัดและออกซิเจนบริสุทธิ์ในฐานะก๊าซช่วยเหลือ สำหรับพารามิเตอร์การตัดการศึกษานี้ได้สร้างระบบการปกครองที่เหมาะสมที่สุดสำหรับก๊าซแต่ละประเภท ด้วยความช่วยเหลือทางอากาศ กำลังเจาะถูกกำหนดไว้ที่ 7 kW โดยมีเวลาเจาะ 1.2 วินาทีและแรงดันแก๊สที่ 7 บาร์ ในขณะที่การตัดทำได้ที่กำลัง 7 kW ความเร็ว 1.6 ม./นาที และแรงดัน 7.5 บาร์ สำหรับการใช้ออกซิเจนช่วย ค่าที่ต่ำกว่าอย่างมีนัยสำคัญก็เพียงพอแล้ว: กำลังเจาะ 2.5 kW เวลาเจาะ 0.7 วินาที และแรงดันแก๊สเพียง 0.5 บาร์ในระหว่างการตัด ความแตกต่างที่น่าทึ่งนี้e เกิดจากปฏิกิริยาออกซิเดชันแบบคายความร้อนของเหล็กเมื่อใช้ออกซิเจน ซึ่งก่อให้เกิดพลังงานความร้อนในกระบวนการตัด
2. อากาศกับออกซิเจน: คุณภาพพื้นผิวและพฤติกรรมออกซิเดชัน
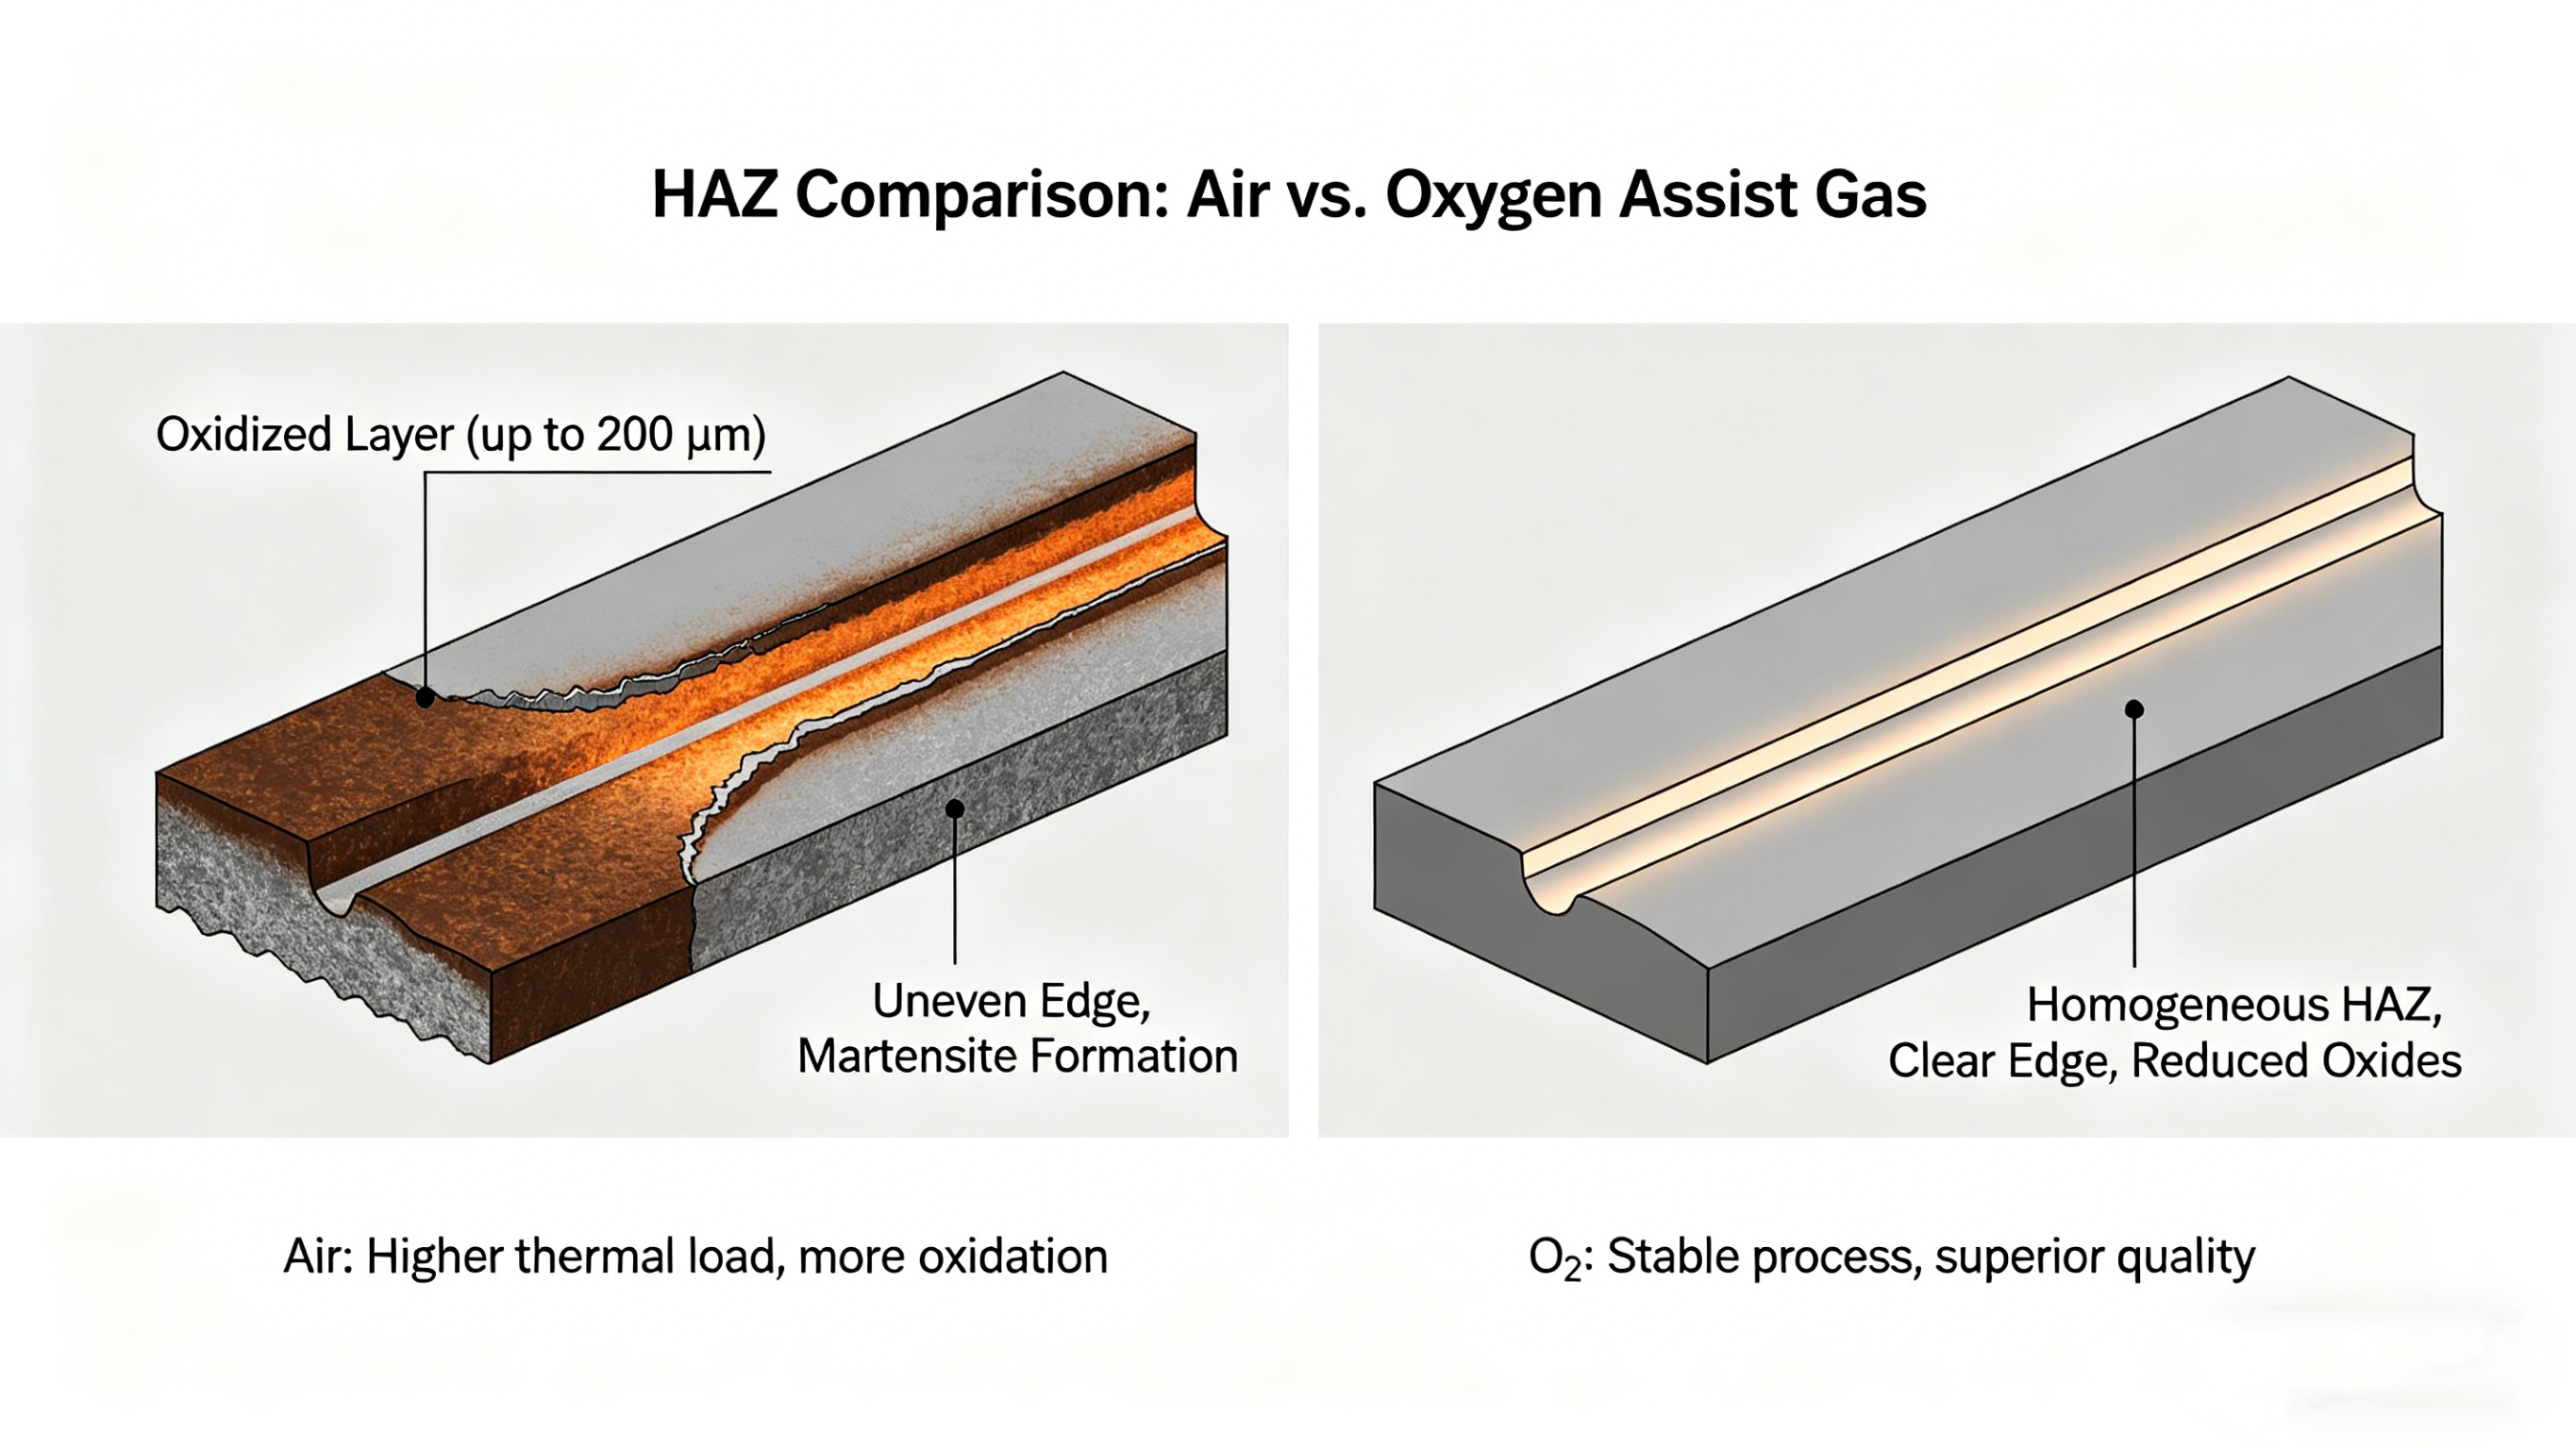
ผลการทดลองเผยให้เห็นความแตกต่างอย่างสิ้นเชิงคุณภาพการตัดด้วยเลเซอร์ระหว่างก๊าซช่วยเหลือทั้งสอง เมื่อตัดด้วยช่วยเหลือทางอากาศพบว่ามีพื้นผิวการตัดที่ไม่สม่ำเสมอ ร่วมกับการก่อตัวของชั้นออกซิไดซ์ที่มีความหนาสูงสุดถึง 200 μm และการพัฒนาของมาร์เทนไซต์ในบริเวณใกล้พื้นผิว ซึ่งมีสาเหตุมาจากภาระความร้อนที่เพิ่มขึ้นและการกำจัดการหลอมที่ไม่มีประสิทธิภาพ ในทางตรงกันข้ามออกซิเจนช่วยช่วยให้มั่นใจได้ถึงกระบวนการตัดที่มีเสถียรภาพมากขึ้น โดยให้คมตัดที่สม่ำเสมอและชัดเจนด้วยโครงสร้างจุลภาคที่เป็นเนื้อเดียวกันในบริเวณที่ได้รับความร้อน (HAZ) และลดปริมาณออกไซด์ ตัวชี้วัดเชิงปริมาณยืนยันความเหนือกว่านี้: การตัดด้วยออกซิเจนมีความกว้างของรอยตัด 1.0 มม. และความขรุขระของพื้นผิว Rz ≤ 20 μm เทียบกับ 1.2 มม. และ ≤ 25 μm สำหรับการตัดด้วยอากาศ
3. วิวัฒนาการโครงสร้างจุลภาคและองค์ประกอบเฟส
นอกเหนือจากคุณลักษณะของพื้นผิวแล้ว การศึกษายังใช้การเลี้ยวเบนของรังสีเอกซ์เพื่อวิเคราะห์การเปลี่ยนแปลงเฟสในบริเวณการตัด ซึ่งเป็นตัวบ่งชี้ที่สำคัญของคุณภาพการตัดด้วยเลเซอร์ที่ส่งผลต่อการปฏิบัติงานปลายน้ำ เช่น การเชื่อม ภายใต้ช่วยเหลือทางอากาศความเข้มสูงสุดของการเลี้ยวเบนสูงสุดถึง 359 นับ ซึ่งบ่งชี้ถึงความเข้มข้นที่สูงขึ้นของเฟสออกไซด์และความเค้นตกค้างภายใน HAZ การวิเคราะห์แบบกึ่งปริมาณพบว่าภายใต้การเป่าลม เฟสที่โดดเด่นคือเหล็ก (II) ออกไซด์ (FeO) ที่ประมาณ 48% ในขณะที่โลหะ α-Fe ประกอบด้วยเพียงประมาณ 21% ภายใต้ออกซิเจนช่วยความเข้มสูงสุดของการเลี้ยวเบนลดลงเหลือ 239 จำนวนนับ และองค์ประกอบของเฟสกลับกันอย่างมาก: ปริมาณ α-Fe เพิ่มขึ้นเป็นประมาณ 53% ในขณะที่ FeO ลดลงเหลือประมาณ 13% การกลับกันนี้ช่วยยืนยันว่าการตัดด้วยออกซิเจนจะรักษาเฟสเฟอร์ไรต์ของโลหะได้ดีขึ้น ขณะเดียวกันก็ขับผลิตภัณฑ์ออกซิเดชันออกจากบริเวณการตัดได้อย่างมีประสิทธิภาพมากขึ้น
4. ความสมบูรณ์ทางกลและประสิทธิภาพของทรัพยากร
การศึกษายังประเมินการกระจายความแข็งระดับไมโคร ซึ่งเป็นการวัดโดยตรงของความเสถียรของโครงสร้างและคุณภาพการตัดด้วยเลเซอร์เพื่อดำเนินการเชื่อมต่อไป ภายใต้ช่วยเหลือทางอากาศค่าความแข็งระดับจุลภาคเพิ่มขึ้นใกล้กับพื้นผิวที่ตัด จาก 125 HV ที่ความลึก 0.05 มม. ค่อยๆ ลดลงเป็น 118 HV ที่ความลึก 0.45 มม. ซึ่งบ่งชี้ถึงการก่อตัวของชั้นพื้นผิวที่แข็งขึ้นเนื่องจากการระบายความร้อนอย่างรวดเร็ว ภายใต้ออกซิเจนช่วยความแข็งระดับไมโครมีการกระจายสม่ำเสมอมากขึ้นในช่วงความลึกเดียวกัน ตั้งแต่ 120 HV ถึง 117 HV ซึ่งยืนยันถึงสถานะโครงสร้างที่มั่นคงยิ่งขึ้น โปรไฟล์ความแข็งที่สม่ำเสมอนี้เป็นปัจจัยที่เป็นประโยชน์ในการรักษาลักษณะความแข็งแรงสูงในรอยเชื่อมในระหว่างการประมวลผลในภายหลัง นอกจากนี้ การใช้ออกซิเจนยังได้รับการพิสูจน์แล้วว่าใช้ทรัพยากรได้อย่างมีประสิทธิภาพมากขึ้น โดยมีอัตราการไหลที่คำนวณได้เพียง 2.33 ลบ.ม./ชม. เทียบกับ 46.01 ลบ.ม./ชม. สำหรับอากาศ ซึ่งช่วยลดการใช้ก๊าซได้ถึง 20 เท่า
5. ข้อแนะนำเชิงปฏิบัติสำหรับการใช้งานทางอุตสาหกรรม
สำหรับผู้ผลิตที่แปรรูปเหล็กโครงสร้าง 09G2S (S355J2) ผลการศึกษานี้เสนอแนวทางที่ชัดเจนเกี่ยวกับพารามิเตอร์การตัดการเพิ่มประสิทธิภาพ เมื่อไรคุณภาพการตัดด้วยเลเซอร์ถือเป็นลำดับความสำคัญ—โดยเฉพาะอย่างยิ่งสำหรับส่วนประกอบที่ต้องมีการเชื่อมในภายหลังหรือการทำงานในการใช้งานที่รับน้ำหนัก—ขอแนะนำอย่างยิ่งให้การช่วยด้วยออกซิเจนบริสุทธิ์ โดยให้คุณภาพขอบที่เหนือกว่า โครงสร้างจุลภาค HAZ ที่สม่ำเสมอยิ่งขึ้น และลดการใช้ก๊าซลงอย่างมาก รูปแบบการตัดด้วยออกซิเจนที่เหมาะสมประกอบด้วยกำลังตัด 5 kW ความเร็ว 1.5 ม./นาที ตำแหน่งโฟกัส −0.7 มม. และแรงดันแก๊ส 0.5 บาร์ พร้อมเส้นผ่านศูนย์กลางหัวฉีด 1.8 มม. สำหรับการใช้งานที่ต้นทุนเป็นข้อจำกัดหลัก การช่วยทางอากาศยังคงเป็นทางเลือก แต่ด้วยความเข้าใจว่าอาจจำเป็นต้องมีการประมวลผลภายหลังเพื่อจัดการกับปัญหาออกซิเดชันและความผิดปกติของพื้นผิว ท้ายที่สุดแล้วก๊าซเสริมการเลือกจะต้องสอดคล้องกับข้อกำหนดด้านคุณภาพเฉพาะของส่วนประกอบสุดท้ายเพื่อให้ได้ประสิทธิภาพสูงสุดคุณภาพการตัดด้วยเลเซอร์และความน่าเชื่อถือของโครงสร้างในระยะยาว

การตัดและทำเครื่องหมายด้วยเลเซอร์ PCB: คุณควรรู้
บรรจุภัณฑ์เซมิคอนดักเตอร์ขั้นสูง – การแกะสลัก “มีดเบา” ของ SiC Wafers และ TSV
บทความที่เกี่ยวข้อง