
Máquina láser: CO2 vs. Fibra vs. Uva
En la fabricación moderna, seleccionar la tecnología láser óptima es fundamental para la precisión, la eficiencia y la rentabilidad. Los láseres de CO2, fibra y UV se destacan en áreas distintas. Comprender sus diferencias centrales empodera las decisiones de inversión más inteligentes.
Tecnología central y longitud de onda
-
Láser de CO2:
-
Mecanismo:Láser de gas usando mezcla de gas CO₂ excitada eléctricamente.
-
Longitud de onda:Infrarrojo de onda larga (10.6 μm).
-
Entrega del haz:Espejos (susceptibles a la desalineación).
-
-
Láser de fibra:
-
Mecanismo:El láser de estado sólido donde el medio de ganancia es una fibra óptica dopada con elementos de tierra rara (por ejemplo, Ytterbium).
-
Longitud de onda:Infrarrojo cercano (1.06 - 1.08 μm).
-
Entrega del haz:Cable de fibra óptica flexible (robusto, sin alineación).
-
-
Láser UV:
-
Mecanismo:Típicamente láseres de estado sólido (DPSS) con bombas de diodos que usan triplicación de frecuencia para convertir la luz IR a UV.
-
Longitud de onda:Ultravioleta (generalmente 355 nm).
-
Entrega del haz:Espejos o fibras especializadas (UV de alta energía degrada las fibras estándar).
-


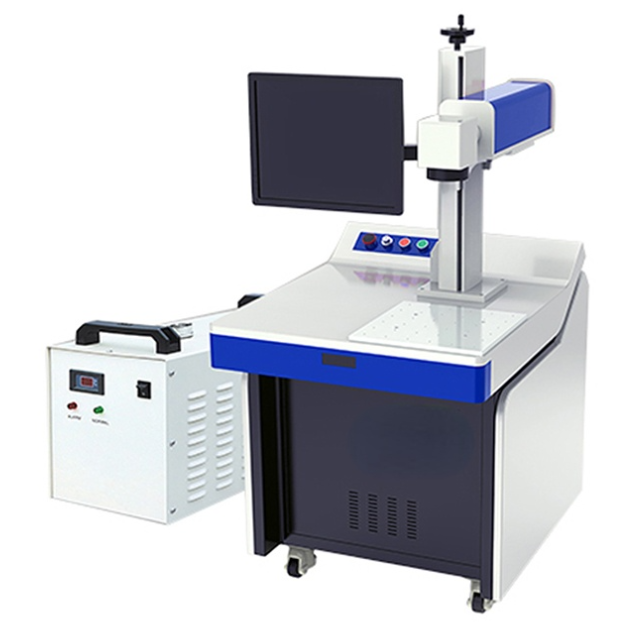
Máquina de marcado láser de CO2 Máquina láser de fibra de fibra
Comparación de tecnología: fortalezas y limitaciones
| Característica | Láser de CO2 | Láser de fibra | Láser UV |
|---|---|---|---|
| Materiales primarios | Excelente:Madera, acrílico, cuero, vidrio, telas, papel, algunos plásticos.Justo:Metales delgados (no reflejado).Pobre:Metales altamente reflectantes (Cu, AL). | Excepcional:Metales (acero, Al, CU, latón), plásticos de ingeniería.Bien:Algunos orgánicos (marcado).Pobre:Materiales transparentes (vidrio), orgánico puro. | Superior:Plastics (incls. Sensible/transparente), cerámica, vidrio, semiconductores, sustratos de PCB.Bien:Marcado bien en metales. |
| Interacción material | Térmico: fusión/vaporización. Zona más grande afectada por el calor (HAZ). | Térmico: la absorción de alta intensidad se derrite/vaporiza el material. Haz más pequeño que Co₂. | Ablación fotoquímica "fría":Rompe los enlaces moleculares sin calor significativo. Mínimo/Sin HAZ. |
| Precisión y detalle | Buen detalle, kerf más ancho que la fibra/UV. Edge Charring posible en Organics. | Alta precisión, kerf muy estrecho. Bordes limpios en metales. | Ultra Precisión:Tamaño de punto más pequeño (rango de µm). Perfecto para micro-maquinamiento, funciones finas. Libre de rebabas. |
| Velocidad | Corte rápido/grabado en orgánicos. Más lento en metales delgados. | Muy rápido:Metales de corte/soldadura (esp. Gasión mediana delgada). Alta potencia máxima. | Generalmente de corte más lento. Rápido para marcado/micro-maquinamiento. |
| Costos operativos | Mayor consumo eléctrico. Requiere recargas/reemplazo de gas regulares. Alineación/mantenimiento de espejo. | El menor costo de propiedad:Alta eficiencia de pared de pared (hasta 40-50%). Consumibles mínimos. Bajo mantenimiento. | Mayor costo por vatio. Costos frecuentes de piezas de cristal/reemplazo (DPSS). Óptica susceptible al daño. |
| Calidad del rayo | Buena calidad de rayo. Diverge más que fibra. | Calidad de haz excepcional (m² ~ 1.05):Se enfoca en puntos más pequeños para una intensa densidad de potencia. | Muy alta calidad del haz. Esencial para microfaturas. |
| Complejidad | Sistemas más voluminosos. Sensible a la vibración/desalineación. | Compacto, robusto, modular. Integración fácil. | Requisitos complejos de enfriamiento/estabilidad. Óptica sensible. |
| Seguridad | Radiación IR (invisible). Requiere recinto. | Radiación IR (invisible). Requiere recinto. | Peligro UV:Requiere un recinto estricto (daño en el ojo/piel). Generación de ozono posible. |
Aplicaciones
-
Elija los láseres de CO2 cuando:
-
Corte/grabado no metaleses su tarea principal (madera, acrílico, textiles, embalaje).
-
Existen restricciones presupuestarias para la inversión inicial (aunque TCO puede ser más alta).
-
Se necesita un corte no metal muy grueso (por ejemplo,> 25 mm de acrílico).
-
-
Elija láser de fibra cuando:
-
Corte de metal, soldadura o grabado profundoson operaciones centrales.
-
Velocidad, eficiencia energética y bajo mantenimientoson las principales prioridades.
-
Procesamiento de metales reflectantes (cobre, latón, aluminio).
-
Marcado industrial de alta potencia en metales/plásticos.
-
-
Elija láser UV cuando:
-
Procesamiento ultra fino de materiales sensibleses crítico (dispositivos médicos, electrónica, óptica).
-
Daño térmico cero (HAZ)no es negociable (películas delgadas, plásticos sensibles al calor).
-
Marcado de alto contrasteEn plásticos/vidrio sin daños por sustrato.
-
Micro-maquinamiento, procesamiento de semiconductores o fabricación de PCB.
-
Conclusión: tecnología coincidente con la tarea
-
Láser de fibraDominar el procesamiento de metales industriales, ofreciendo una velocidad, eficiencia y confiabilidad inigualables. Son el caballo de batalla moderno para la fabricación de chapa y el marcado de alto volumen.
-
Láser de CO2Sigue siendo esencial para la fabricación no metálica y ofrezca soluciones rentables para el procesamiento específico de materiales orgánicos.
-
Láseres UVson los especialistas de precisión, que permiten avances en microfabricación y materiales de manejo donde el calor es el enemigo.