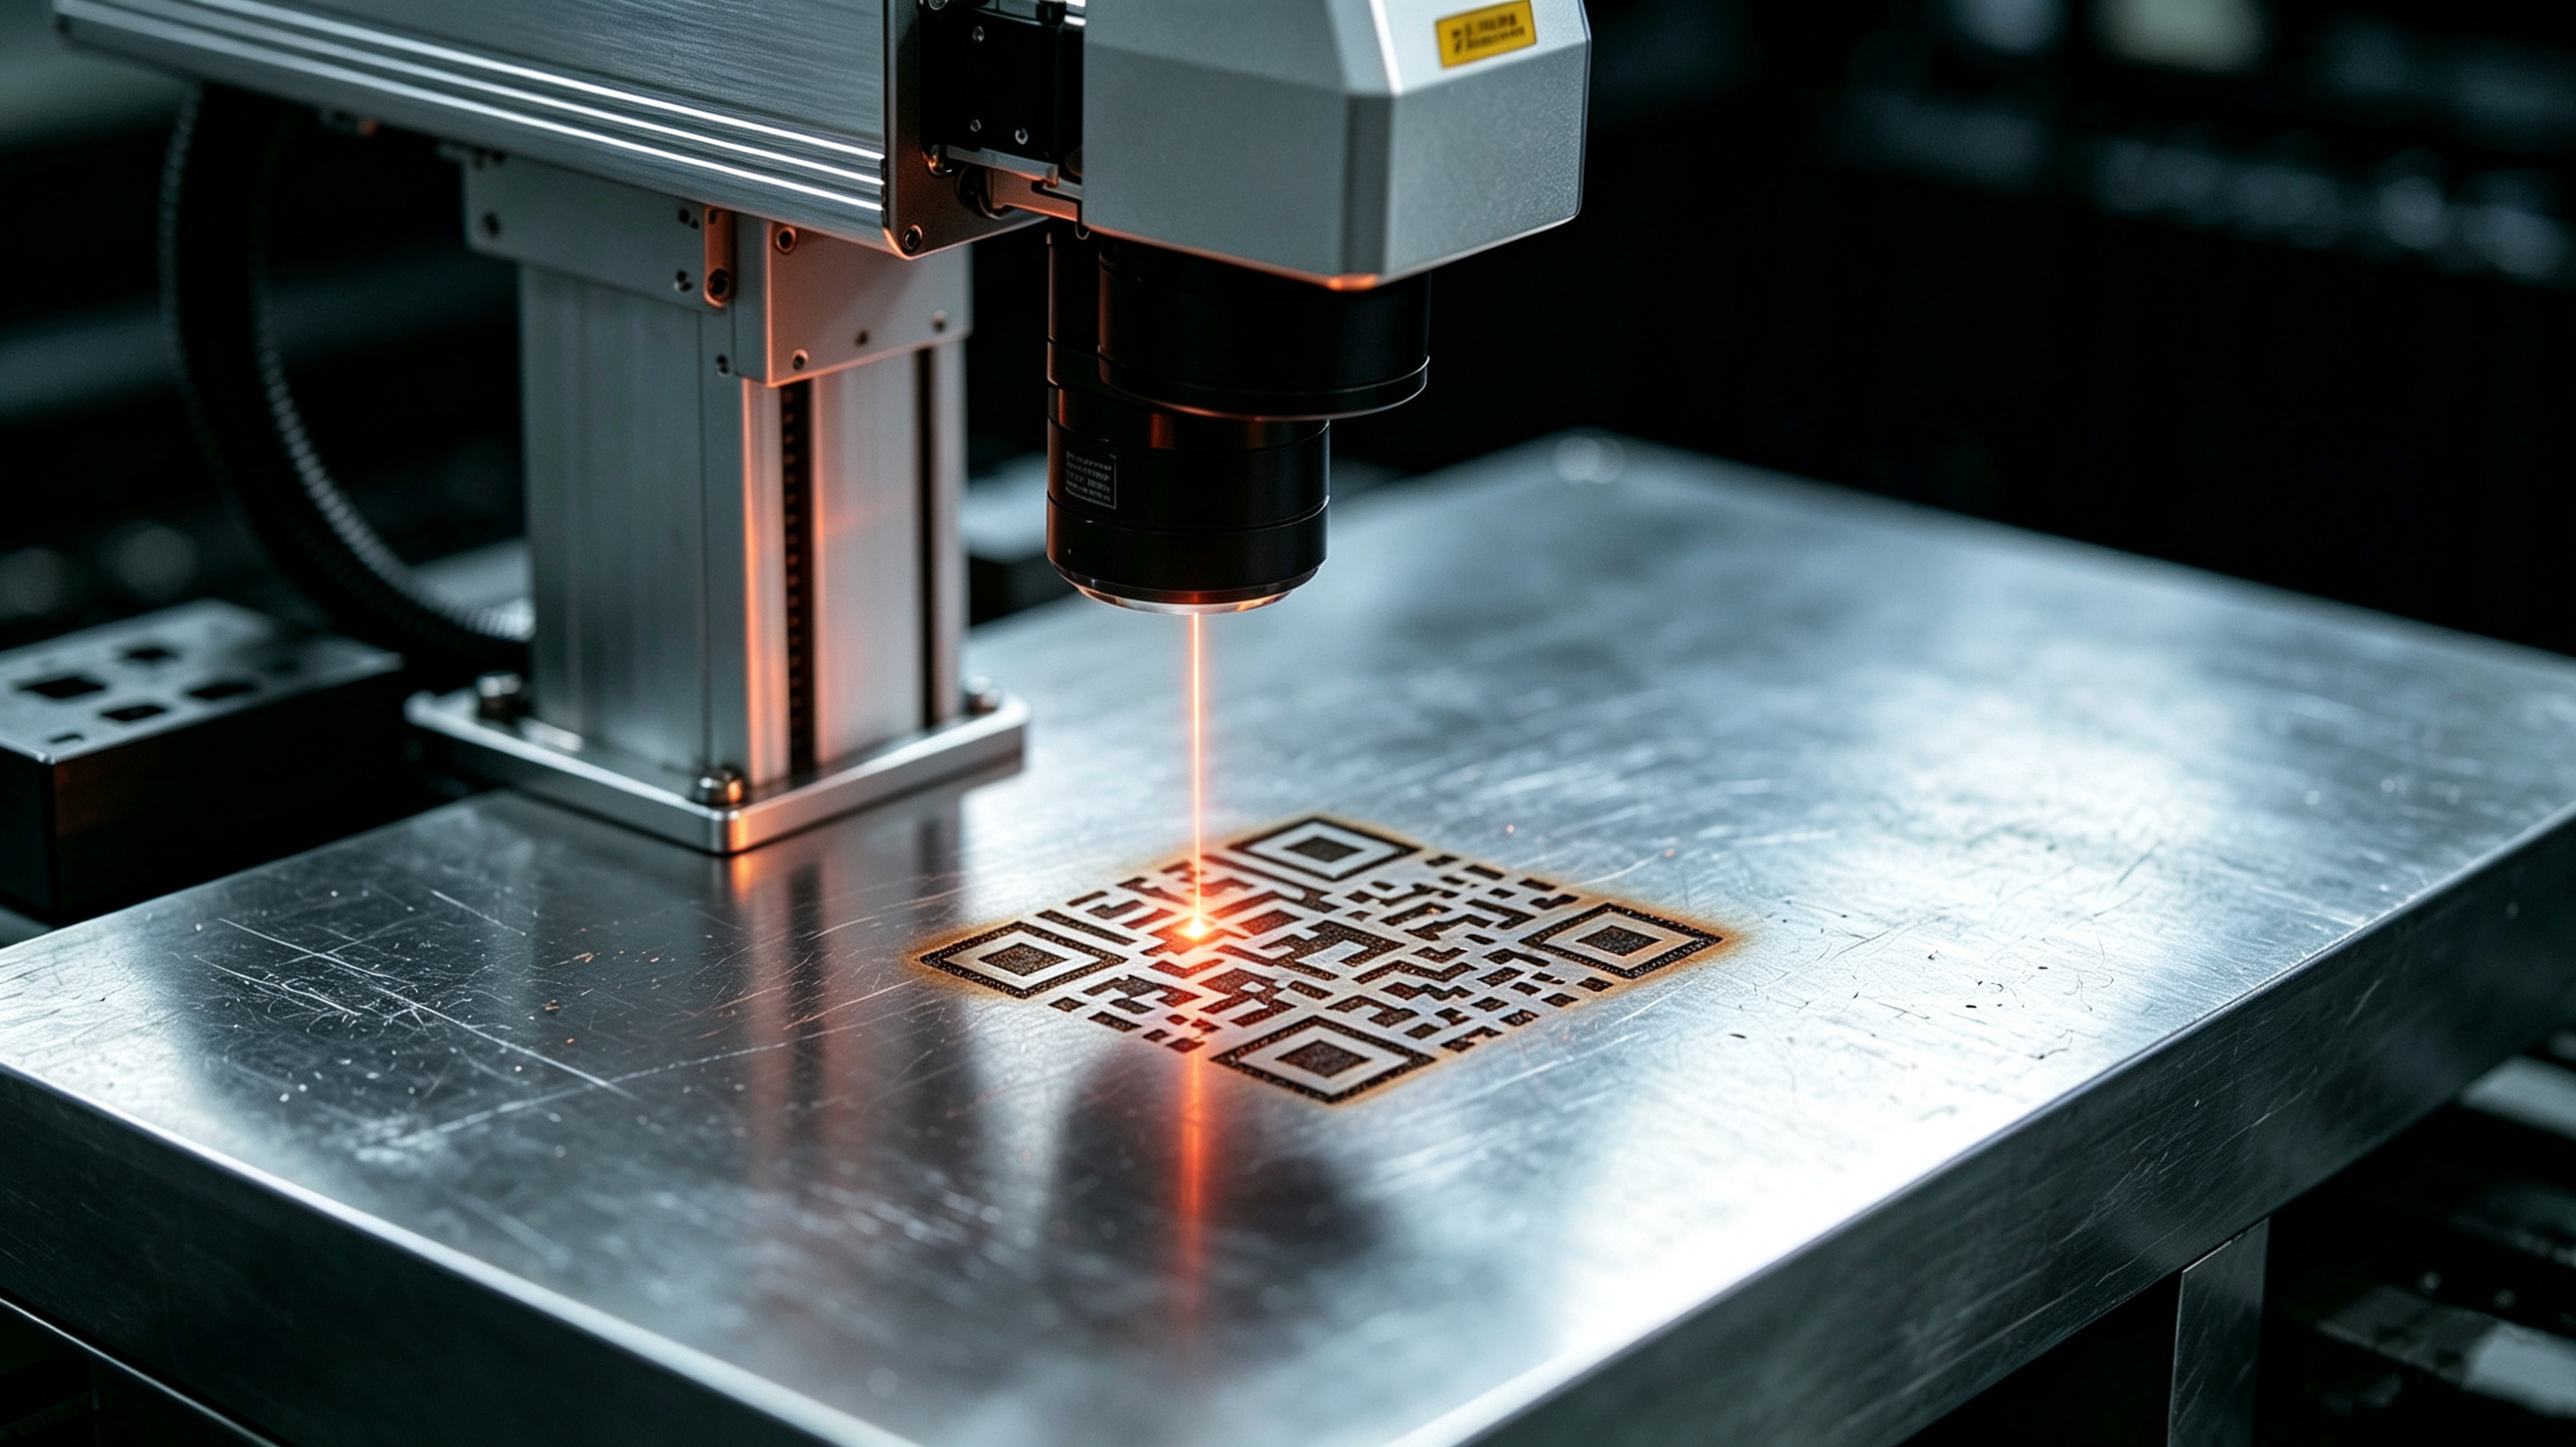
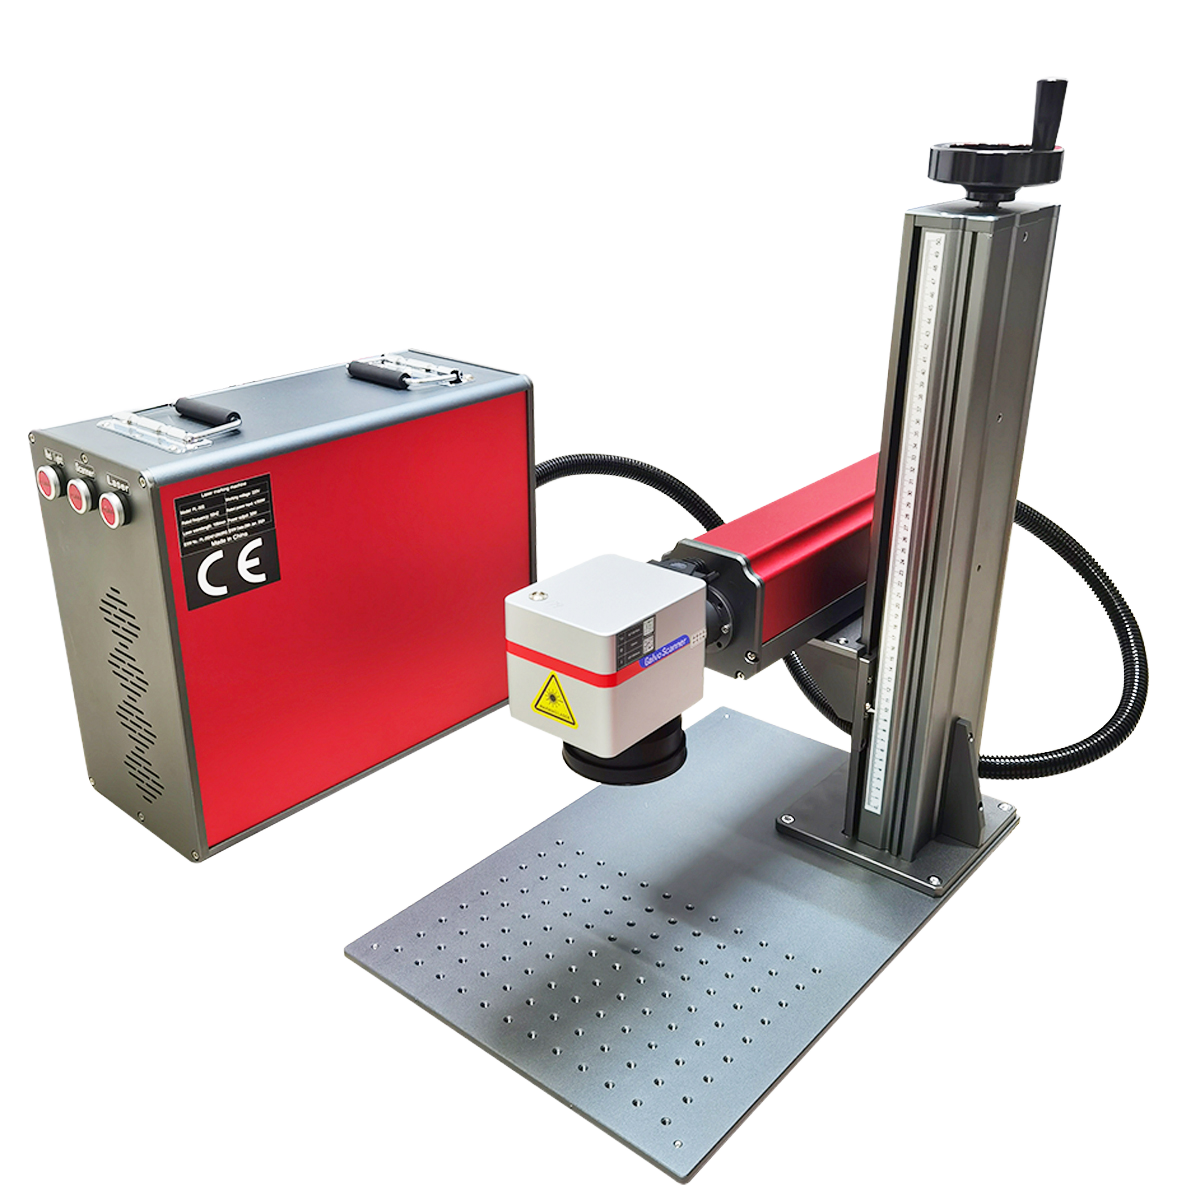
การตั้งค่ากำลังไฟเบอร์เลเซอร์เพื่อแก้ไขรอยโลหะของคุณทันที
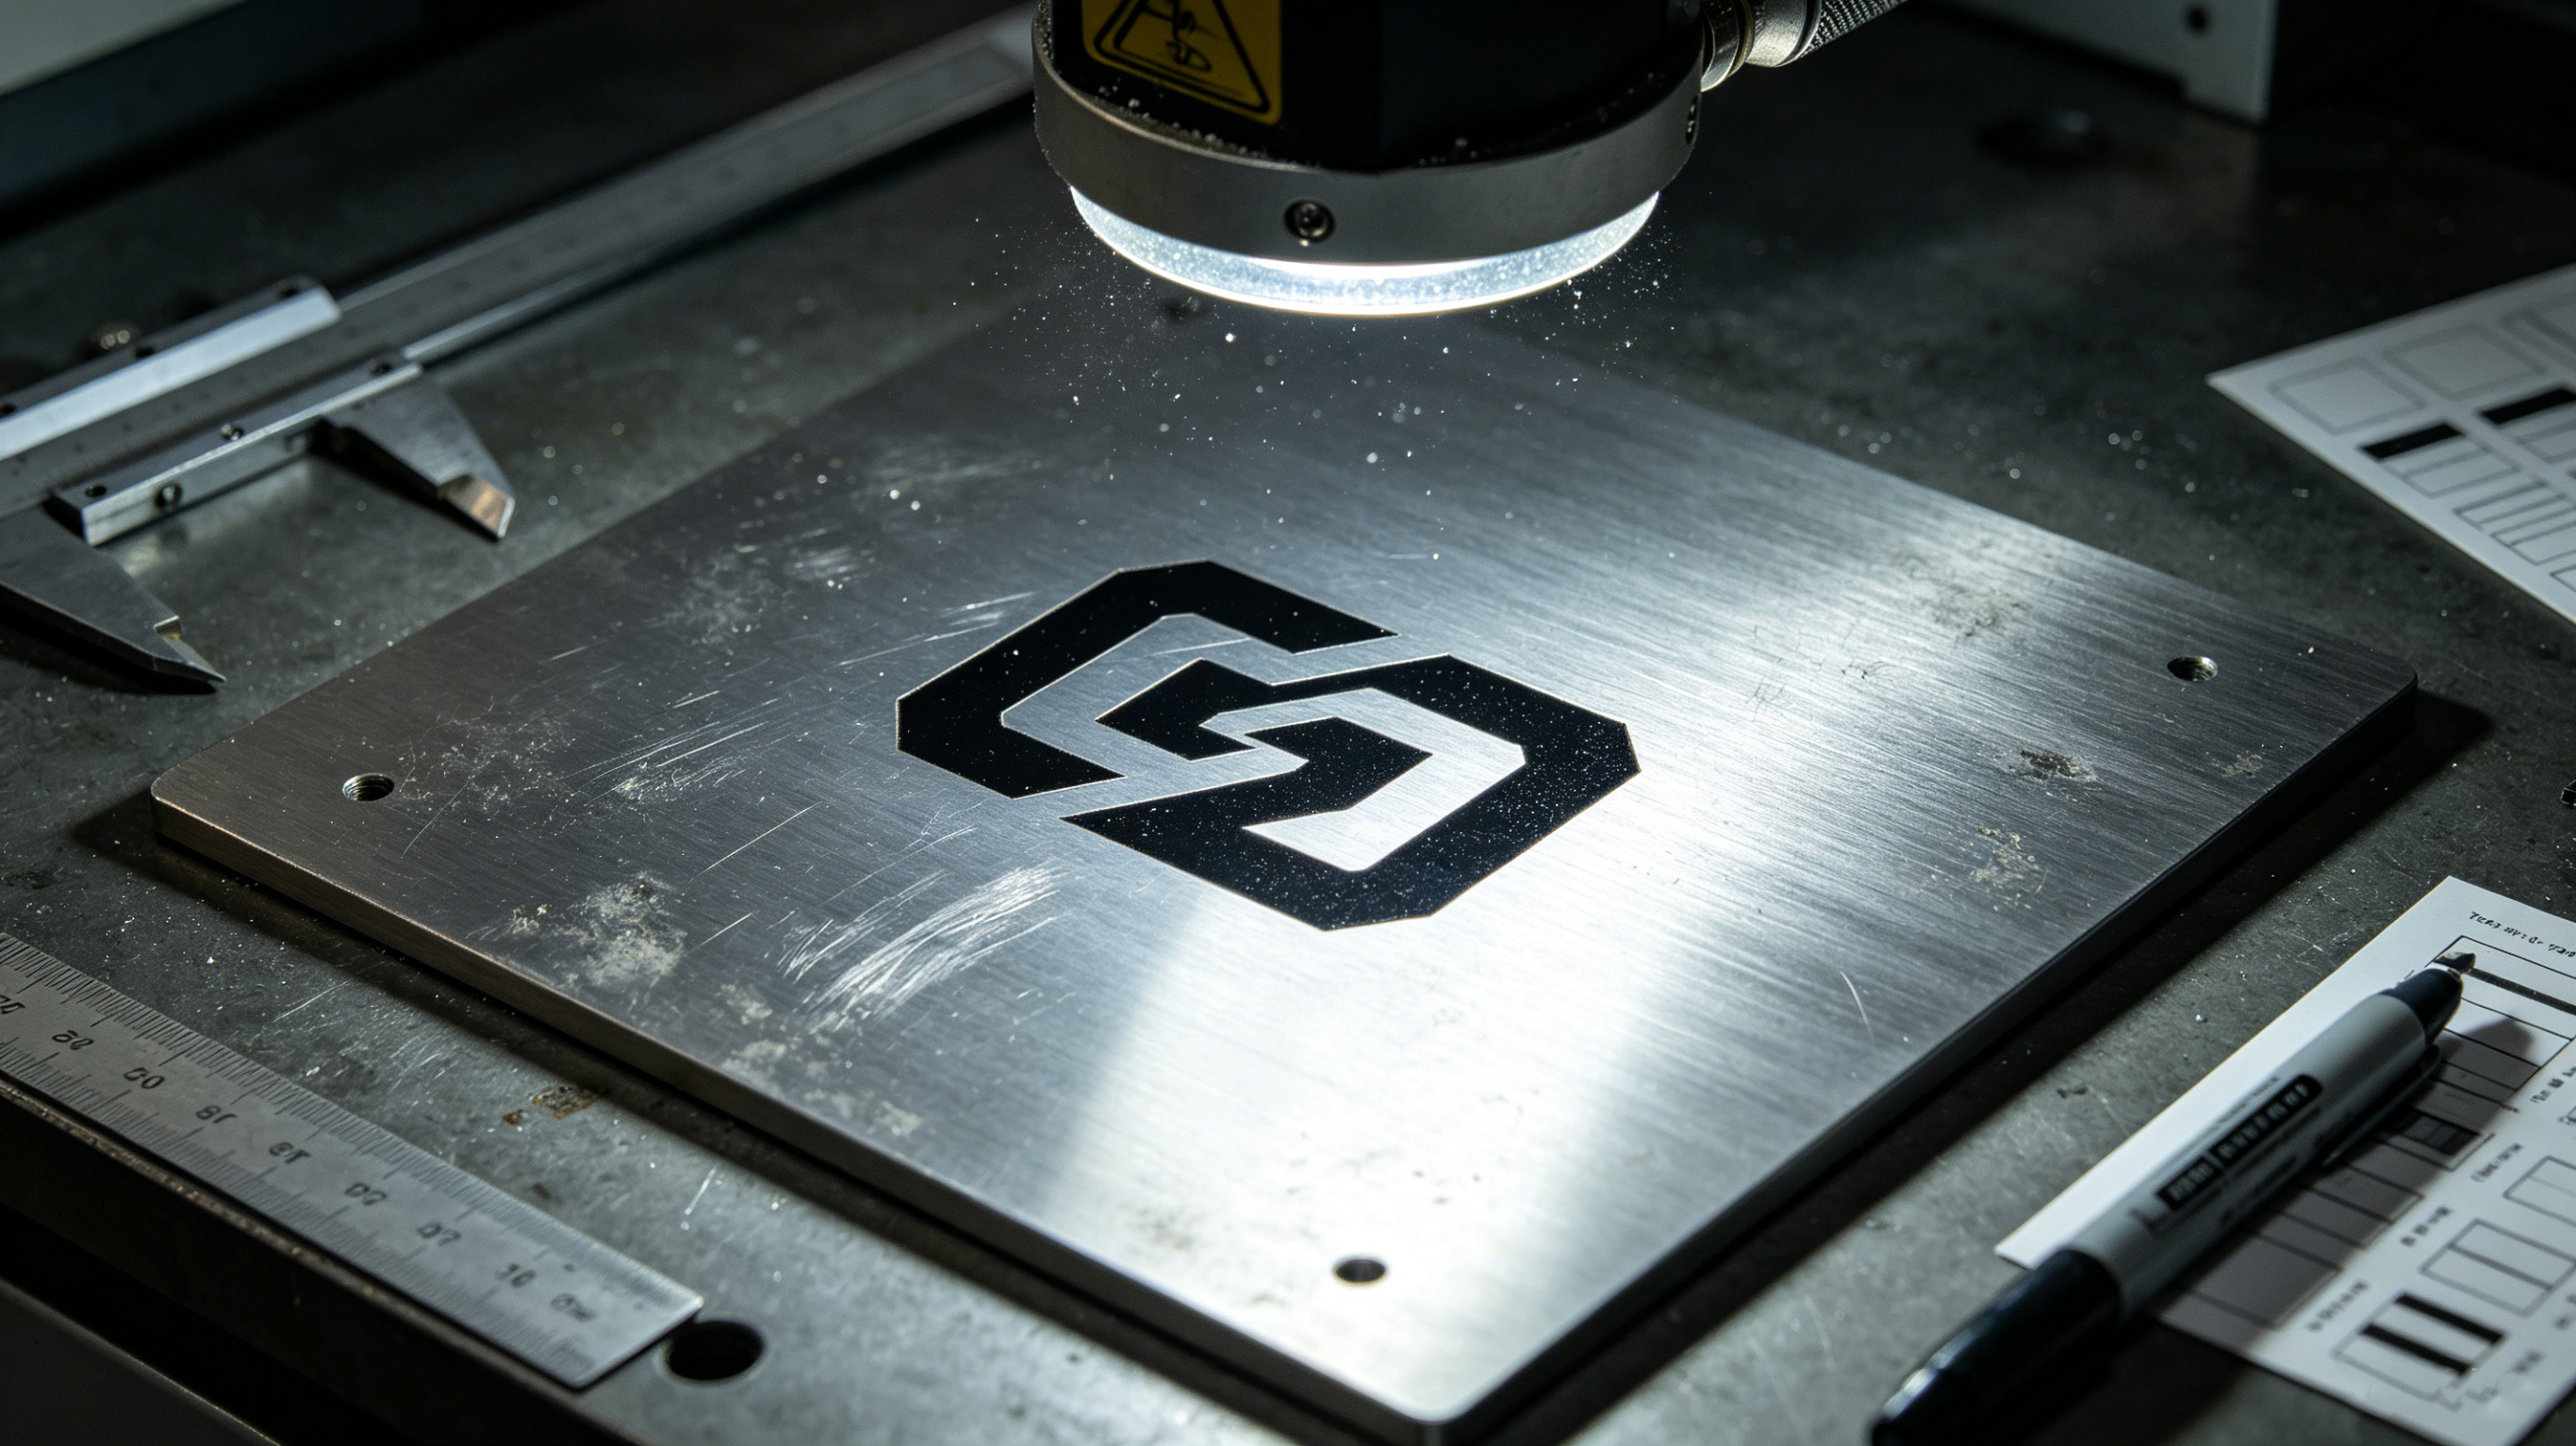
ในการผลิตที่มีความแม่นยำ ลาของคุณช่างแกะสลักจะดีพอๆ กับคนที่ทำงานเท่านั้น เหมือนกันเครื่องเลเซอร์ระดับโลกที่ทำให้เกิดรอยดำที่คมชัดบนชิ้นส่วนของผู้ปฏิบัติงานรายหนึ่งอาจทำให้ผลลัพธ์ออกมาเป็นสีจาง เบลอ หรือไหม้บนส่วนอื่นได้ ความแตกต่าง? ทำความเข้าใจว่ากำลัง ความเร็ว ความถี่ และความกว้างพัลส์มีปฏิสัมพันธ์กับโลหะแต่ละชนิดอย่างไร ไม่ว่าคุณจะมาร์กสแตนเลส อลูมิเนียม หรือทองเหลืองสะท้อนแสง ก็ตามใจคุณเลเซอร์ระดับโลกการตั้งค่าที่เหมาะสมจะแยกผลลัพธ์ระดับมืออาชีพออกจากการทำงานซ้ำที่มีค่าใช้จ่ายสูง
เหล็กกล้าไร้สนิม: การควบคุมการเกิดออกซิเดชันและการหลอมของพื้นผิว
สแตนเลสเป็นโลหะที่ให้อภัยได้มากที่สุดชนิดหนึ่ง เมื่อคุณรู้ว่ากำลังทำอะไรอยู่ โดยทั่วไปเป้าหมายของการใช้สเตนเลสจะเป็นรอยสีเข้มและมีคอนทราสต์สูงที่เกิดขึ้นจากการหลอม นั่นคือการให้ความร้อนแก่พื้นผิวเพื่อสร้างชั้นออกไซด์โดยไม่ต้องเอาวัสดุออก ซึ่งจะช่วยรักษาพื้นผิวและความต้านทานการกัดกร่อน ในขณะเดียวกันก็ให้รอยที่คมชัดและอ่านง่าย
เริ่มต้นด้วยพื้นฐานโดยรอบกำลังไฟ 20–60W, ความถี่ 30–120 kHz และความเร็ว 1.5–3.5 เมตร/วินาทีสำหรับ 1,064 นาโนเมตรเครื่องเลเซอร์ระดับโลก. สำหรับระบบกำลังกลาง (ประมาณ 30W) จุดเริ่มต้นที่ทดสอบคือความเร็ว 1500 มม./วินาที ความถี่ 80 kHz และ Q-Pulse เท่ากับ 5. เรียกใช้การทดสอบสี่เหลี่ยมจัตุรัสเล็กๆ ก่อนเสมอ โดยผิวเคลือบที่แตกต่างกัน (แบบขัดกับแบบขัดเงา) จะมีปฏิกิริยาแตกต่างกัน แม้แต่กับเหล็กเกรดเดียวกันก็ตาม
สิ่งสำคัญในการทำให้เกิดรอยดำและสม่ำเสมอบนสเตนเลสคือการควบคุมชั้นออกไซด์ สธเลเซอร์ระดับโลกระบบช่วยให้คุณควบคุมระยะเวลาของชีพจรได้อย่างแม่นยำ ช่วยให้เกิดคอนทราสต์ตามออกซิเดชันโดยไม่ทำให้พื้นผิวบวม กำลังที่มากเกินไปหรือความเร็วที่ช้าเกินไปจะทำให้เครื่องหมายไหม้หรือบิดเบือน หากน้อยเกินไปก็จะได้ผลลัพธ์จางๆ แทบมองไม่เห็น
อะลูมิเนียม: ให้คอนทราสต์สูงด้วยการควบคุมการนำไฟฟ้า
อลูมิเนียมนำเสนอความท้าทายที่แตกต่าง มันนำความร้อนออกจากโซนเครื่องหมายได้อย่างรวดเร็ว ทำให้ยากต่อการสร้างคอนทราสต์ โดยทั่วไปอะลูมิเนียมดิบจะทำให้เกิดรอยจางกว่าและอาจต้องใช้การผ่านหลายครั้ง
พลังงานที่สูงกว่ามักจะทำงานได้ดีที่สุด—30 ถึง 50 วัตต์ช่วยเอาชนะการสะท้อนแสงตามธรรมชาติของอะลูมิเนียม สำหรับอลูมิเนียมอโนไดซ์ คุณสามารถได้รอยที่คมชัดและสดใสโดยตั้งใจที่จะถ่ายเครื่องเลเซอร์ระดับโลกไม่อยู่ในโฟกัส พร่ามัวโดย+0.06" ถึง +0.09"ขยายลำแสงและสร้างรอยที่สว่างมากบนการเคลือบอโนไดซ์ สำหรับอะลูมิเนียมดิบ คุณอาจต้องชะลอความเร็วและเพิ่มกำลังเพื่อให้ได้คอนทราสต์ที่เพียงพอ
กลยุทธ์หนึ่งที่มีประสิทธิภาพสำหรับอะลูมิเนียมคือการใช้ MOPAเลเซอร์ระดับโลกพร้อมการควบคุมพัลส์ที่แม่นยำ ซึ่งช่วยให้สามารถมาร์กการอบอ่อน (สีดำ) บนอะลูมิเนียมผ่านอินพุตความร้อนที่ควบคุมได้ การจ่ายไฟหลายรอบโดยใช้กำลังไฟปานกลางมักจะให้ผลลัพธ์ที่ดีกว่าการจ่ายไฟสูงเพียงครั้งเดียวซึ่งอาจทำให้เกิดการบิดเบือนได้
ทองเหลืองและทองแดง: การจัดการความเสี่ยงจากการสะท้อน
ทองเหลืองและทองแดงเป็นโลหะที่ทำเครื่องหมายได้ยากที่สุดเนื่องจากมีการสะท้อนแสงสูง ที่เครื่องเลเซอร์ระดับโลกความยาวคลื่น (1,064 นาโนเมตร) จะถูกดูดซับโดยวัสดุเหล่านี้ได้ดีกว่าเลเซอร์ CO₂ แต่ก็ยังต้องมีการปรับพารามิเตอร์อย่างระมัดระวัง
สำหรับทองเหลืองและทองแดง โดยทั่วไปคุณจะต้องมีความเร็วที่ช้าลงและพลังงานที่สูงขึ้น. 1,064 นาโนเมตรเลเซอร์ระดับโลกมีประสิทธิภาพสำหรับการมาร์กด้วยทองเหลือง แต่การตกแต่งพื้นผิวมีความสำคัญ—ทองเหลืองขัดเงากับทองเหลืองไม่ขัดเงาจะส่งผลต่อความเปรียบต่างอย่างมาก การหลอม (ออกซิเดชันที่เกิดจากความร้อน) อาจทำให้เกิดรอยดำได้โดยไม่ต้องนำวัสดุออก ซึ่งมักนิยมใช้กับส่วนประกอบที่เป็นทองเหลือง
ข้อผิดพลาดทั่วไปเกี่ยวกับโลหะสะท้อนแสงคือวิ่งเร็วเกินไปโดยมีกำลังไม่เพียงพอ ลำแสงจะสะท้อนออกจากพื้นผิวโดยไม่ทิ้งร่องรอยไว้ การชะลอตัวและเพิ่มความหนาแน่นของพลังงานทำให้เครื่องเลเซอร์ระดับโลกมีเวลาเพียงพอที่จะรวมพลังงานเข้ากับวัสดุ สำหรับทองแดง การมาร์กสีเข้มและสีอ่อนสามารถทำได้พร้อมกันในตัวอย่างเดียวกัน โดยการปรับความเร็ว ความหนาแน่นของพลังงาน ความถี่ และระยะพิทช์แรสเตอร์
เมทริกซ์พารามิเตอร์ทางเทคนิค: มาตรฐานการทำเครื่องหมายโลหะ
ต่อไปนี้เป็นจุดเริ่มต้นอ้างอิงโดยย่อสำหรับโลหะทั่วไปบน aเลเซอร์ระดับโลกด้วยเลนส์ 100 มม.:
| วัสดุ | กำลัง (วัตต์) | ความเร็ว (ซม./วินาที) | ความถี่ |
|---|---|---|---|
| สแตนเลส | 8 | 25 | ตามน้ำหนักจริง / ≥50kHz |
| อลูมิเนียม | 10 | 10 | ตามน้ำหนักจริง / ≥50kHz |
| ทองเหลือง | 10 | 15 | ตามน้ำหนักจริง / ≥50kHz |
| ทองแดง | 10 | 10 | ตามน้ำหนักจริง / ≥50kHz |
| ไทเทเนียม | 5 | 30 | ตามน้ำหนักจริง / ≥50kHz |
หมายเหตุ: สิ่งเหล่านี้คือจุดเริ่มต้น—ให้ทดสอบวัสดุที่เป็นเศษก่อนเสมอ

นอกเหนือจากพลัง: บทบาทของความถี่และความกว้างของพัลส์
อำนาจไม่ใช่ทุกสิ่ง ความถี่และความกว้างของพัลส์มีความสำคัญเท่าเทียมกันในการบรรลุผลลัพธ์ระดับมืออาชีพในเครื่องเลเซอร์ระดับโลก.
ความถี่ (กิโลเฮิรตซ์)ควบคุมจำนวนพัลส์ต่อวินาทีที่เลเซอร์ปล่อยออกมา ความถี่ที่สูงกว่า (80–100 kHz) มีแนวโน้มที่จะทำให้เกิดรอยที่นุ่มนวลและเข้มขึ้นบนสแตนเลส ความถี่ที่ต่ำกว่าสามารถสร้างการกำจัดวัสดุที่รุนแรงมากขึ้น แต่อาจทำให้พื้นผิวขรุขระมากขึ้น
ความกว้างของพัลส์ (ns)กำหนดระยะเวลาที่แต่ละพัลส์จะคงอยู่ พัลส์ที่ยาวกว่าจะสะสมพลังงานต่อพัลส์มากขึ้น ซึ่งอาจเป็นประโยชน์สำหรับการแกะสลักลึกบนวัสดุที่แข็งกว่า พัลส์ที่สั้นกว่าจะดีกว่าสำหรับการหลอมและการทำเครื่องหมายสี ซึ่งคุณต้องการควบคุมอินพุตความร้อนอย่างแม่นยำ สธเลเซอร์ระดับโลกระบบอนุญาตให้ปรับความกว้างของพัลส์ได้ ทำให้คุณควบคุมเอฟเฟกต์การมาร์กได้ละเอียดยิ่งขึ้น
กลยุทธ์การฟักไข่และการทำความสะอาดขั้นสูง
สำหรับรอยที่ลึกและคงทน ให้ใช้ aรูปแบบการฟักข้าม(มุม 90° ระหว่างการผ่าน) โดยมีจำนวนการวนซ้ำสูงและระยะห่างระหว่างเส้นที่แคบ (ประมาณ 0.02 มม.) ช่วยให้สามารถขจัดเนื้อวัสดุได้สม่ำเสมอและมีความลึกสม่ำเสมอ
การเตรียมพื้นผิวมีความสำคัญมากกว่าที่ผู้ปฏิบัติงานจำนวนมากตระหนัก ทำความสะอาดโลหะด้วยไอโซโพรพิลแอลกอฮอล์ก่อนทำเครื่องหมายเพื่อขจัดน้ำมันและฝุ่นที่อาจกระจายลำแสงได้ และอย่าข้ามการปรับเทียบโฟกัส แม้แต่ aโฟกัสผิดพลาด 1 มมสามารถเบลอการแกะสลักได้ รันการทดสอบทางลาดหรือใช้ของคุณเครื่องเลเซอร์ระดับโลกเครื่องมือโฟกัสเพื่อตรวจสอบโฟกัสที่สมบูรณ์แบบก่อนทุกงาน
หากรอยของคุณดูอ่อนแอหรือพร่ามัว ให้ตรวจสอบสาเหตุที่พบบ่อยเหล่านี้:
-
เบาเกินไป→ ความเร็วเร็วเกินไปหรือกำลังต่ำเกินไป
-
เบลอหรือทวีคูณ→ โฟกัสออกหรือเคลื่อนย้ายวัสดุระหว่างการมาร์ก
-
ขอบไหม้→ กำลังสูงเกินไปหรือความเร็วช้าเกินไป
-
เส้นไม่คม→ เลนส์สกปรกหรือโฟกัสไม่ดี
ทำความสะอาดเลนส์ของคุณอย่างอ่อนโยนด้วยผ้าที่ปลอดภัยต่อเลนส์และแอลกอฮอล์ทุกๆ สองสามงาน เลนส์ที่มีฝุ่นจะกระจายลำแสงและทำลายพลังงานที่มีประสิทธิภาพบนเลนส์ใดๆเลเซอร์ระดับโลก.
บทสรุป
การเรียนรู้ของคุณเลเซอร์ระดับโลกการตั้งค่าไม่ได้เกี่ยวกับการจดจำแผนภูมิเดียว แต่เป็นการทำความเข้าใจว่ากำลัง ความเร็ว ความถี่ และความกว้างของพัลส์มีปฏิสัมพันธ์กับคุณสมบัติเฉพาะตัวของโลหะแต่ละชนิดอย่างไร เริ่มต้นด้วยพื้นฐานที่พิสูจน์แล้ว รันเมทริกซ์ทดสอบกับเศษเหล็ก และจัดทำเอกสารว่าอะไรใช้ได้ผลกับวัสดุแต่ละชนิดและการตกแต่งขั้นสุดท้าย ด้วยการทดสอบอย่างเป็นระบบและความใส่ใจในการโฟกัส ความสะอาด และความสมดุลของพารามิเตอร์ คุณจะได้รับเครื่องหมายที่คมชัด สม่ำเสมอ และเป็นมืออาชีพบนโลหะทุกชนิดโดยใช้เครื่องเลเซอร์ระดับโลก.
คำถามที่พบบ่อย
ทำไมรูปแบบการแกะสลักของฉันจึงไม่เท่ากันบนพื้นผิวโลหะ?
รอยที่ไม่สม่ำเสมอมักเกิดจากการโฟกัสที่ไม่สอดคล้องกันหรือการเคลื่อนตัวของวัสดุ หากชิ้นส่วนของคุณไม่เรียบหรือยึดแน่นดี เลเซอร์อาจไม่โฟกัสในบางพื้นที่ ใช้จิ๊กหรือแม่เหล็กเพื่อล็อคโลหะให้เข้าที่ ตรวจสอบการปรับระดับโต๊ะทำงานของคุณและพิจารณาใช้โฟกัสอัตโนมัติหากคุณเครื่องเลเซอร์ระดับโลกรองรับมัน
ฉันสามารถใช้การตั้งค่าเดียวกันสำหรับโลหะชนิดเดียวกันที่มีความหนาต่างกันได้หรือไม่
ไม่เสมอไป วัสดุที่มีความหนานำความร้อนแตกต่างกันและอาจต้องมีการปรับพารามิเตอร์ ทดสอบบนเศษเหล็กที่มีความหนาเท่ากันก่อนทำเครื่องหมายชิ้นส่วนการผลิตเสมอ สำหรับโลหะบาง ให้ลดกำลังหรือเพิ่มความเร็วเพื่อป้องกันการไหม้ทะลุ สำหรับโลหะหนา คุณอาจต้องใช้กำลังมากขึ้นหรือช้าลงเพื่อให้ได้คอนทราสต์ที่เพียงพอ
ทำไมการแกะสลักทองเหลืองของฉันจึงดูพร่ามัว?
ทองเหลืองมีการสะท้อนแสงสูง ซึ่งสามารถกระจายลำแสงเลเซอร์และสร้างรอยเลือนได้ ลองแก้ไขเหล่านี้: ลดความเร็วลงเพื่อให้เลเซอร์ระดับโลกมีเวลามากขึ้นในการเชื่อมโยงพลังงาน เพิ่มพลังเล็กน้อย และให้แน่ใจว่าโฟกัสของคุณแม่นยำอย่างแน่นอน โมปาเครื่องเลเซอร์ระดับโลกด้วยความกว้างพัลส์ที่ปรับได้สามารถช่วยให้คุณปรับแต่งอินพุตความร้อนเพื่อทำความสะอาดรอยบนทองเหลืองได้ ตรวจสอบเลนส์ของคุณเพื่อหาฝุ่นด้วย การปนเปื้อนจะทำให้ลำแสงกระจายและทำให้ภาพเบลอบนวัสดุสะท้อนแสงแย่ลง
พร้อมโทรเข้าของคุณเลเซอร์ระดับโลกการตั้งค่าสำหรับเครื่องหมายโลหะที่สมบูรณ์แบบ?ติดต่อ ZGLC Laser เพื่อขอรับการสนับสนุนจากผู้เชี่ยวชาญและการทดสอบการใช้งาน
หาซื้อได้ที่ไหน เลเซอร์มาร์กเกอร์อุตสาหกรรม: คู่มือการจัดหาฉบับสมบูรณ์ของคุณ
การมาร์กบาร์โค้ดด้วยเลเซอร์คืออะไร? ทางเลือกที่คงทนแทนฉลากห้องปฏิบัติการแบบดั้งเดิม
บทความที่เกี่ยวข้อง