溶接前に工業用アルミニウムの洗浄が必要なのはなぜですか?
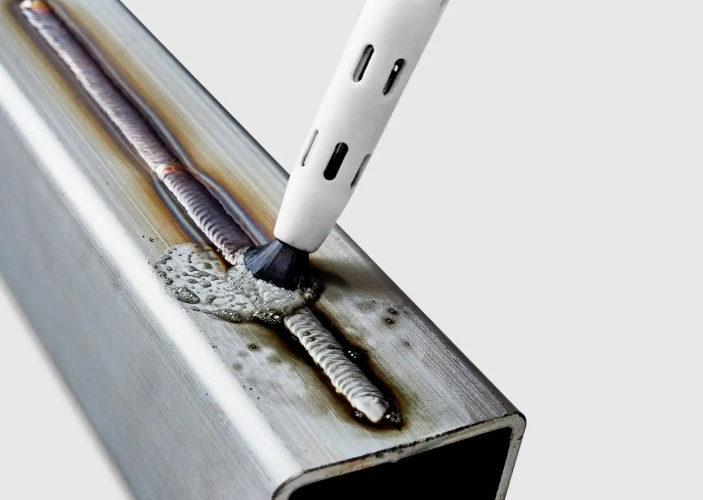
金属加工工場に入ると、経験豊富な溶接工から「アルミニウムは溶接が難しい」という同じ不満を聞くでしょう。その秘密はアルミニウム溶接技術自体にあるのではなく、アークが始まる前に何が起こるかにあります。アルミニウムを適切に洗浄すると、強くて美しい溶接部と、多孔質で欠陥のある接合部に違いが生じます。
溶接前のアルミニウムの洗浄がオプションではない理由
アルミニウムは自然に、保護シールドのように機能する酸化層を生成します。この目に見えない層は 3,762°F (2,072°C) で溶け、その下のアルミニウムは 1,221°F (660°C) で溶けます。この酸化物を除去しないと、溶接池が介在物で汚染され、脆弱な箇所が生じます。
アルミニウム溶接の主な敵は次のとおりです。
-
酸化アルミニウム- 適切な融合を妨げる目に見えない障壁
-
オイルとグリース- 取り扱いおよび加工プロセスから
-
水分- 溶接部に水素の気孔が発生します。
-
ほこりや汚染物質- 店舗環境と保管場所から
適切な清掃を怠ったために、やり直し作業に数千ドルを無駄にしたワークショップを見てきました。適切に洗浄するために 5 分を費やすことで、後で研削したり再溶接したりする時間を節約できます。
アルミニウムの洗浄方法の概要
| 方法 | 最適な用途 | 主な利点 | 主な欠点 |
|---|---|---|---|
| レーザークリーニング | 高精度な作業 | メディア残留物なし | 設備コストが高くなる |
| 化学洗浄 | バッチ処理 | 徹底した酸化物除去 | 化学薬品の取り扱いが必要 |
| 機械研削 | 重度の汚染 | 素早い材料除去 | 研磨剤を埋め込むことができます |
| 溶剤脱脂 | 油やグリースの除去 | シンプルなプロセス | 酸化物は除去しない |
| プラズマクリーニング | 複雑な形状 | 面接触なし | 厚さの制限のある容量 |
各洗浄方法の詳細内訳
1. レーザークリーニング: ハイテクソリューション
レーザー システムは、精度が最も重要な航空宇宙および自動車アプリケーションにとって頼りになるソリューションとなっています。
利点:
-
メディアの残留物をまったく残しません
-
デジタル精度 - 狙った場所だけを掃除します
-
環境に優しい(化学薬品不使用)
-
生産ラインの自動化が可能
短所:
-
多額の設備投資 (20,000 ドル以上)
-
オペレーターのトレーニングが必要
-
表面積が大きい場合は遅くなる
-
レーザー操作の安全上の考慮事項
私は最近、アルミニウム製バッテリー エンクロージャーのレーザー洗浄を使用している電気自動車バッテリー メーカーを訪問しました。同社の品質マネージャーは、「機械的方法と比較して溶接欠陥を 92% 削減しました。」と述べました。
2. 化学洗浄: 伝統的な大国
化学的方法は、その徹底した酸化物除去能力により依然として人気があります。
利点:
-
頑固な酸化物の除去に優れています
-
複数の部品を同時に処理できる
-
複雑な形状にも対応
-
数十年にわたる確かな実績
短所:
-
化学物質の廃棄と環境への懸念
-
適切な安全装置とトレーニングが必要です
-
過剰に塗布すると表面がエッチングされる可能性があります
-
定期的なソリューションのモニタリングが必要
3. 機械研削: 現場のお気に入り
アングルグラインダーから特殊な研磨材まで、機械的方法により迅速な結果が得られます。
利点:
-
即座に視覚的な結果が得られる
-
化学薬品の保管の心配なし
-
ほとんどの店舗でおなじみの設備
-
ひどく酸化した表面に効果的
短所:
-
柔らかいアルミニウムに研磨粒子を埋め込むことができます
-
吸引システムが必要な粉塵が発生する
-
基材を除去しすぎる危険性
-
一貫した結果を達成するのが難しい
4. 溶剤脱脂:重要な最初のステップ
溶剤は他の方法と組み合わせて使用されることが多く、有機汚染に取り組みます。
利点:
-
油分やグリースの除去に優れています
-
素早い蒸発により待ち時間を最小限に抑えます
-
表面形状を変更せずに動作します
-
すぐに入手可能でコスト効率が高い
短所:
-
酸化アルミニウム層には対応していない
-
可燃性と換気の問題
-
反復暴露による健康上の考慮事項
-
環境規制が適用されます
5. プラズマ洗浄: 新しいテクノロジー
プラズマ システムは、イオン化ガスを使用して表面を顕微鏡レベルでスクラブします。
利点:
-
最も複雑な形状にも接触
-
部品に機械的ストレスがかからない
-
環境に優しいクリーンなプロセス
-
自動化ラインへの組み込みも可能
短所:
-
チャンバーサイズのコンポーネントに限定される
-
従来の方法よりも設備コストが高い
-
技術的な専門知識が必要です
-
いくつかの代替手段よりも遅い
運用に適した選択をする
最適な洗浄方法は、お客様の具体的なニーズによって異なります。ほとんどの作業現場では、溶剤脱脂を使用し、次にステンレス鋼ブラシを使用して機械洗浄するという組み合わせのアプローチから始めることをお勧めします。この 2 段階のプロセスは、有機汚染と酸化物の除去の両方を効果的に処理します。
大量生産環境では、レーザー クリーニングにより、初期投資に見合った一貫性と自動化機能が提供されます。ある自動車部品サプライヤーは、レーザー洗浄システムの元が取れるのは、やり直し作業の削減とスループットの高速化により 14 か月で済むと試算しました。
次の重要なポイントを覚えておいてください。
-
アルミニウム溶接の直前(4 時間以内)に必ずアルミニウムを洗浄してください。
-
洗浄した材料は乾燥した清潔な状態で保管してください
-
二次汚染を防ぐためにアルミニウム用の専用ツールを使用してください
-
品質管理のために洗浄プロセスを文書化する
適切なアルミニウムの洗浄に数分を費やすことで、溶接の失敗や高価な再作業による頭痛の種を避けることができます。溶接工はあなたに感謝し、品質管理者はあなたに感謝し、顧客は準備作業を見ることはなく、完璧な結果だけが見られます。
レーザークリーニングとサンドブラスト: 最適な方法を見つける
実用的なガイド: レーザー洗浄機の選び方
関連記事