09G2S(S355J2, EN 10025-2) 구조용 강철의 레이저 절단 품질에 대한 절단 매개변수 및 보조 가스의 영향
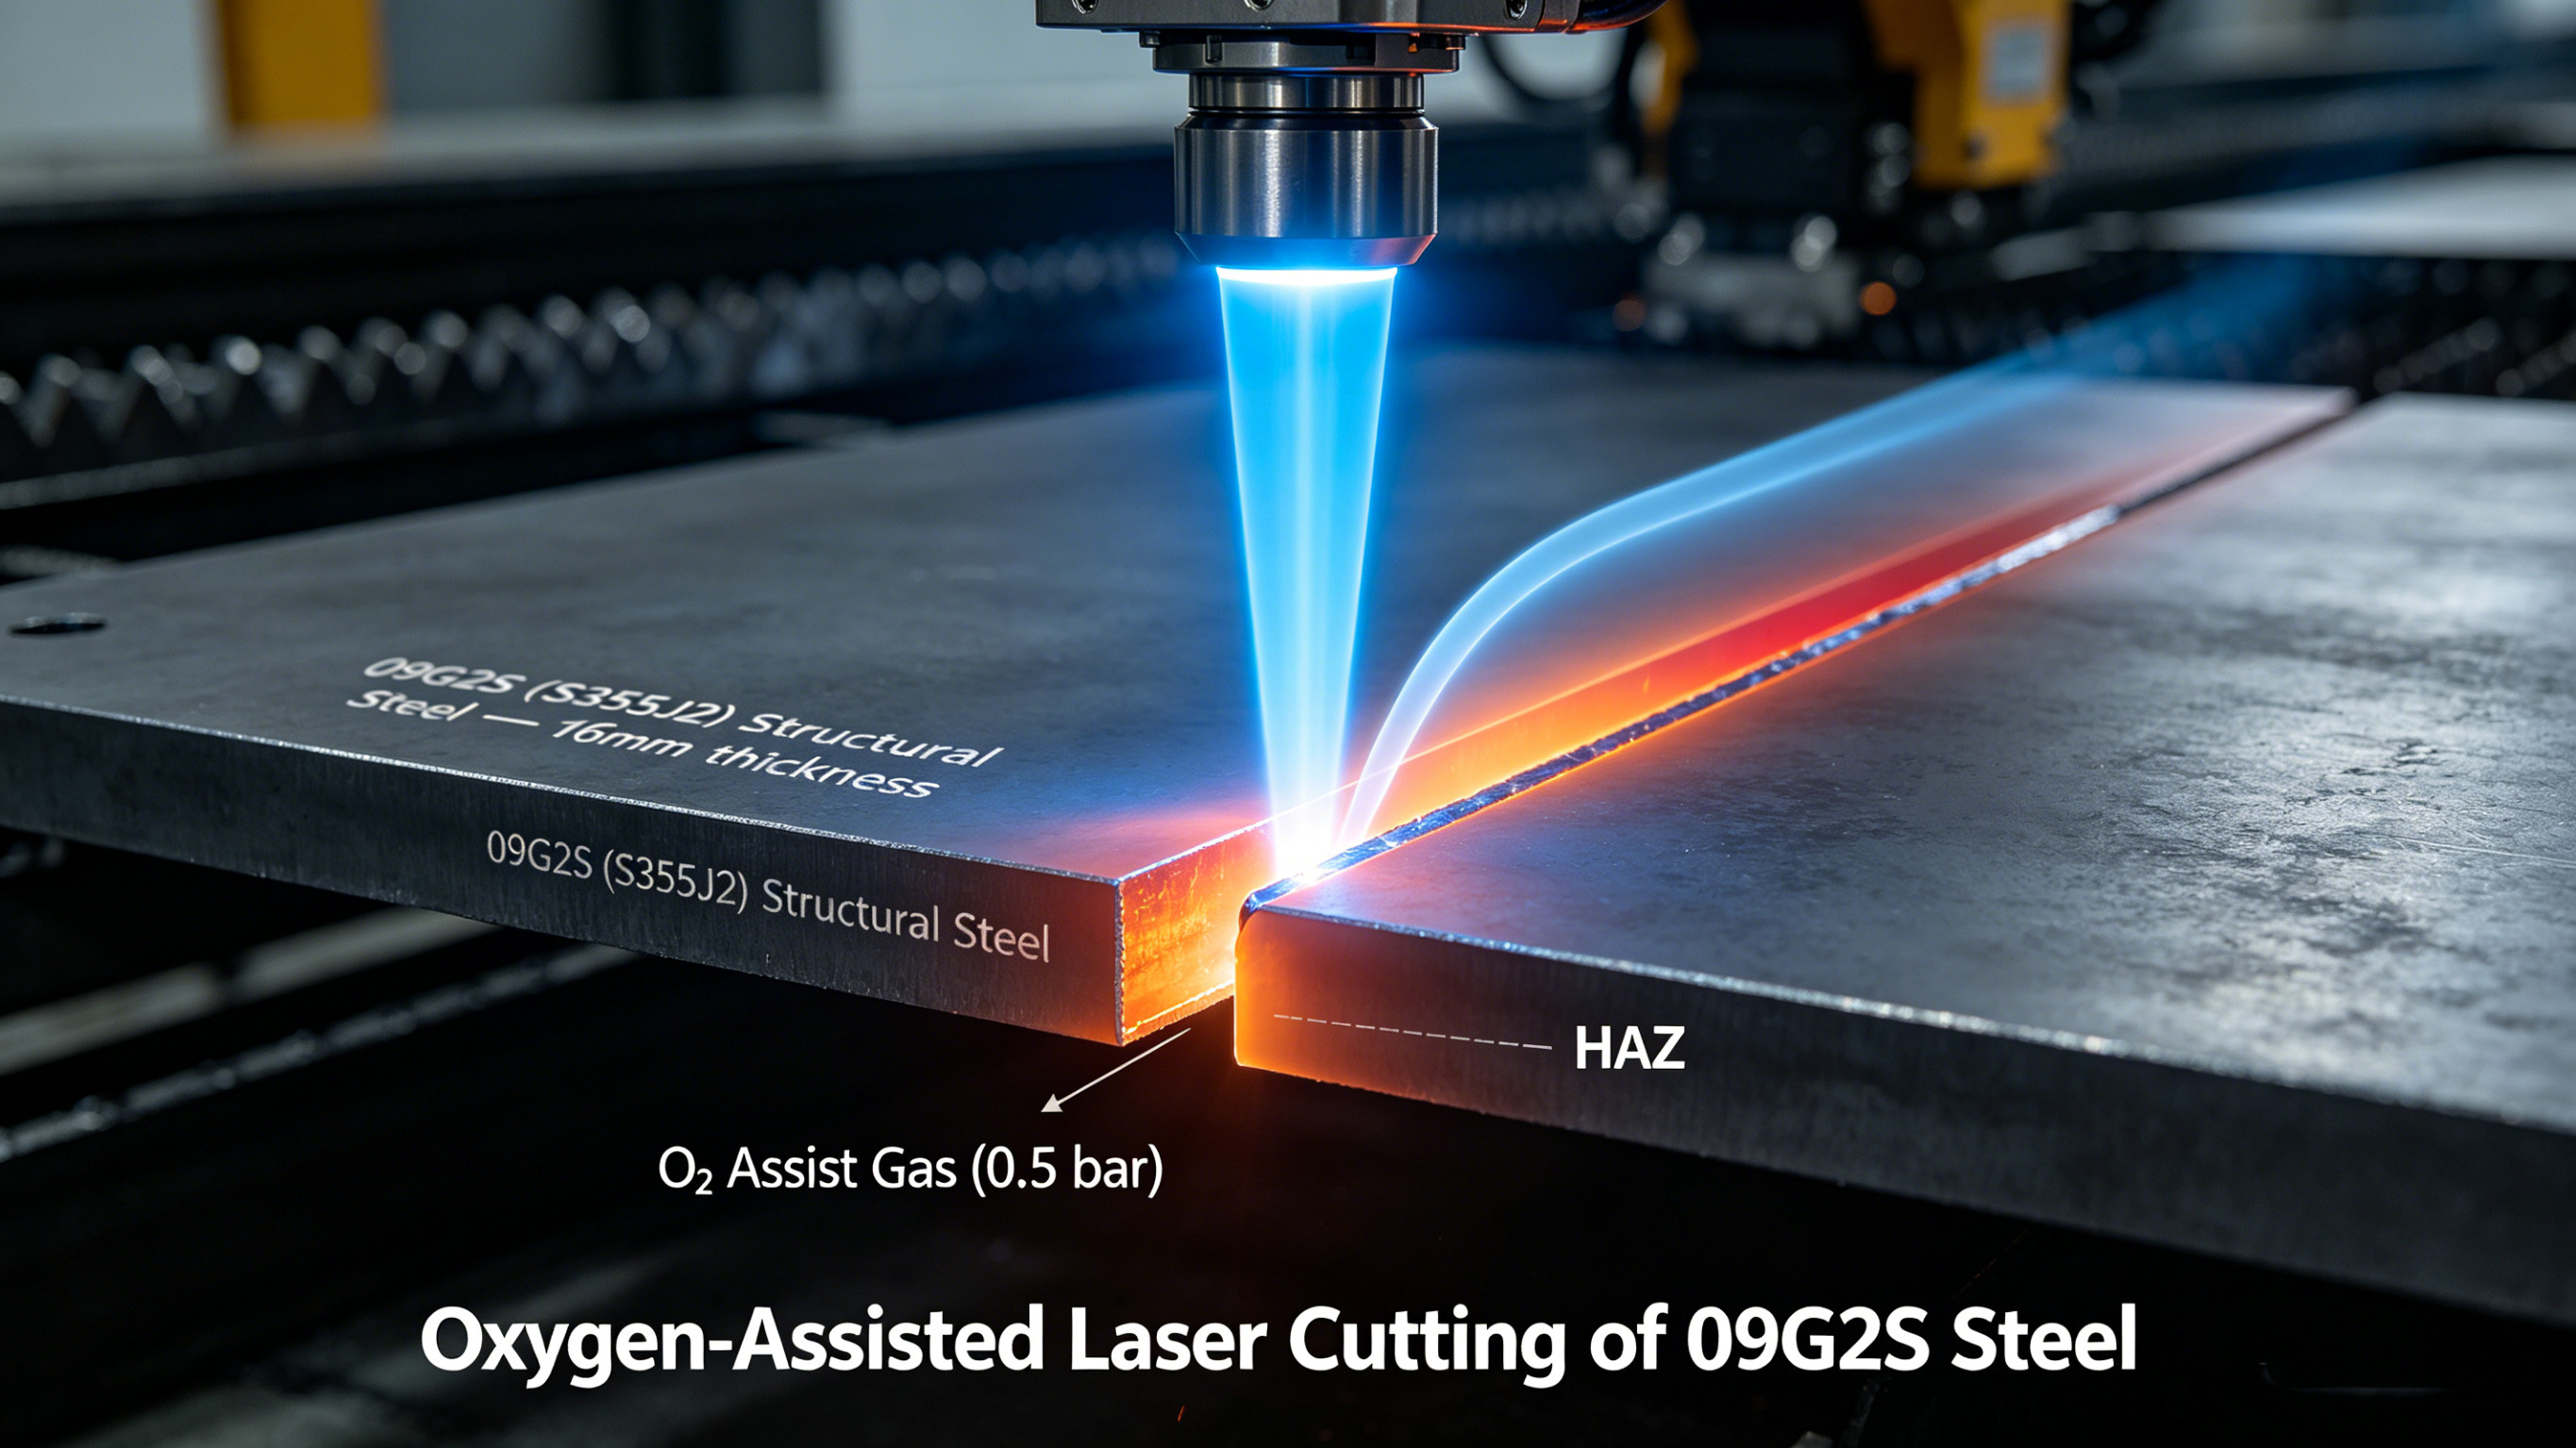
현대 산업 제조에서는레이저 절단 품질09G2S(EN 10025-2에 따른 S355J2와 동일)와 같은 저합금강 등급으로 제작된 구조 부품에 가장 중요합니다. 기계 공학, 광업 및 야금 산업에서 널리 사용되는 09G2S는 높은 강도와 우수한 인성을 제공합니다. 그러나 망간 및 실리콘 함량이 높기 때문에 작업 중 열 효과에 민감합니다.레이저 절단 품질최적화. 최근에 발표된 오픈 액세스 연구공학 결과방법을 체계적으로 조사하여절단 매개변수보조 가스 선택(특히 공기와 순수 산소)이레이저 절단 품질, 8kW 파이버 레이저를 사용하여 16mm 두께의 09G2S 강판의 미세 구조 진화 및 결함 형성.
1. 레이저 절단 품질에 있어서 보조 가스의 중요한 역할
선택보조가스영향을 미치는 가장 영향력 있는 요소 중 하나이다.레이저 절단 품질구조용 강철에서. 참고된 연구에서는 압축 공기와 보조 가스인 순수 산소를 직접 비교 분석했습니다. 을 위한절단 매개변수, 연구는 각 가스 유형에 대해 최적화된 방식을 확립했습니다. 에어 어시스트를 사용하여 피어싱 출력은 7kW로 설정하고 피어싱 시간은 1.2초, 가스 압력은 7bar로 설정했으며, 절단은 7kW 출력, 1.6m/min 속도, 7.5bar 압력으로 수행했습니다. 산소 보조의 경우 훨씬 낮은 값으로도 충분했습니다. 피어싱 전력 2.5kW, 피어싱 시간 0.7초, 절단 중 가스 압력 0.5bar에 불과했습니다. 이 극적인 차이e는 산소가 사용될 때 철의 발열 산화 반응에서 비롯되며, 이는 절단 공정에 열에너지를 적극적으로 기여합니다.
2. 공기 대 산소: 표면 품질 및 산화 거동
이번 연구의 실험 결과는 다음과 같은 뚜렷한 차이를 보여줍니다.레이저 절단 품질두 보조 가스 사이. 로 자르는 경우에어 어시스트, 고르지 못한 절단 표면이 관찰되었으며, 최대 200μm 두께의 산화층이 형성되고 표면 근처 영역에서 마르텐사이트가 발생하여 열 부하가 증가하고 용융 제거가 비효율적이었습니다. 대조적으로,산소 보조열 영향부(HAZ)의 균일한 미세 구조와 감소된 산화물 함량으로 균일하고 선명한 가장자리를 제공하여 훨씬 더 안정적인 절단 공정을 보장합니다. 정량적 측정법을 통해 이러한 우수성이 확인되었습니다. 산소 절단은 1.0mm의 절단 폭과 20μm 이하의 표면 거칠기를 달성한 반면, 공기 절단은 1.2mm 및 25μm 이하였습니다.
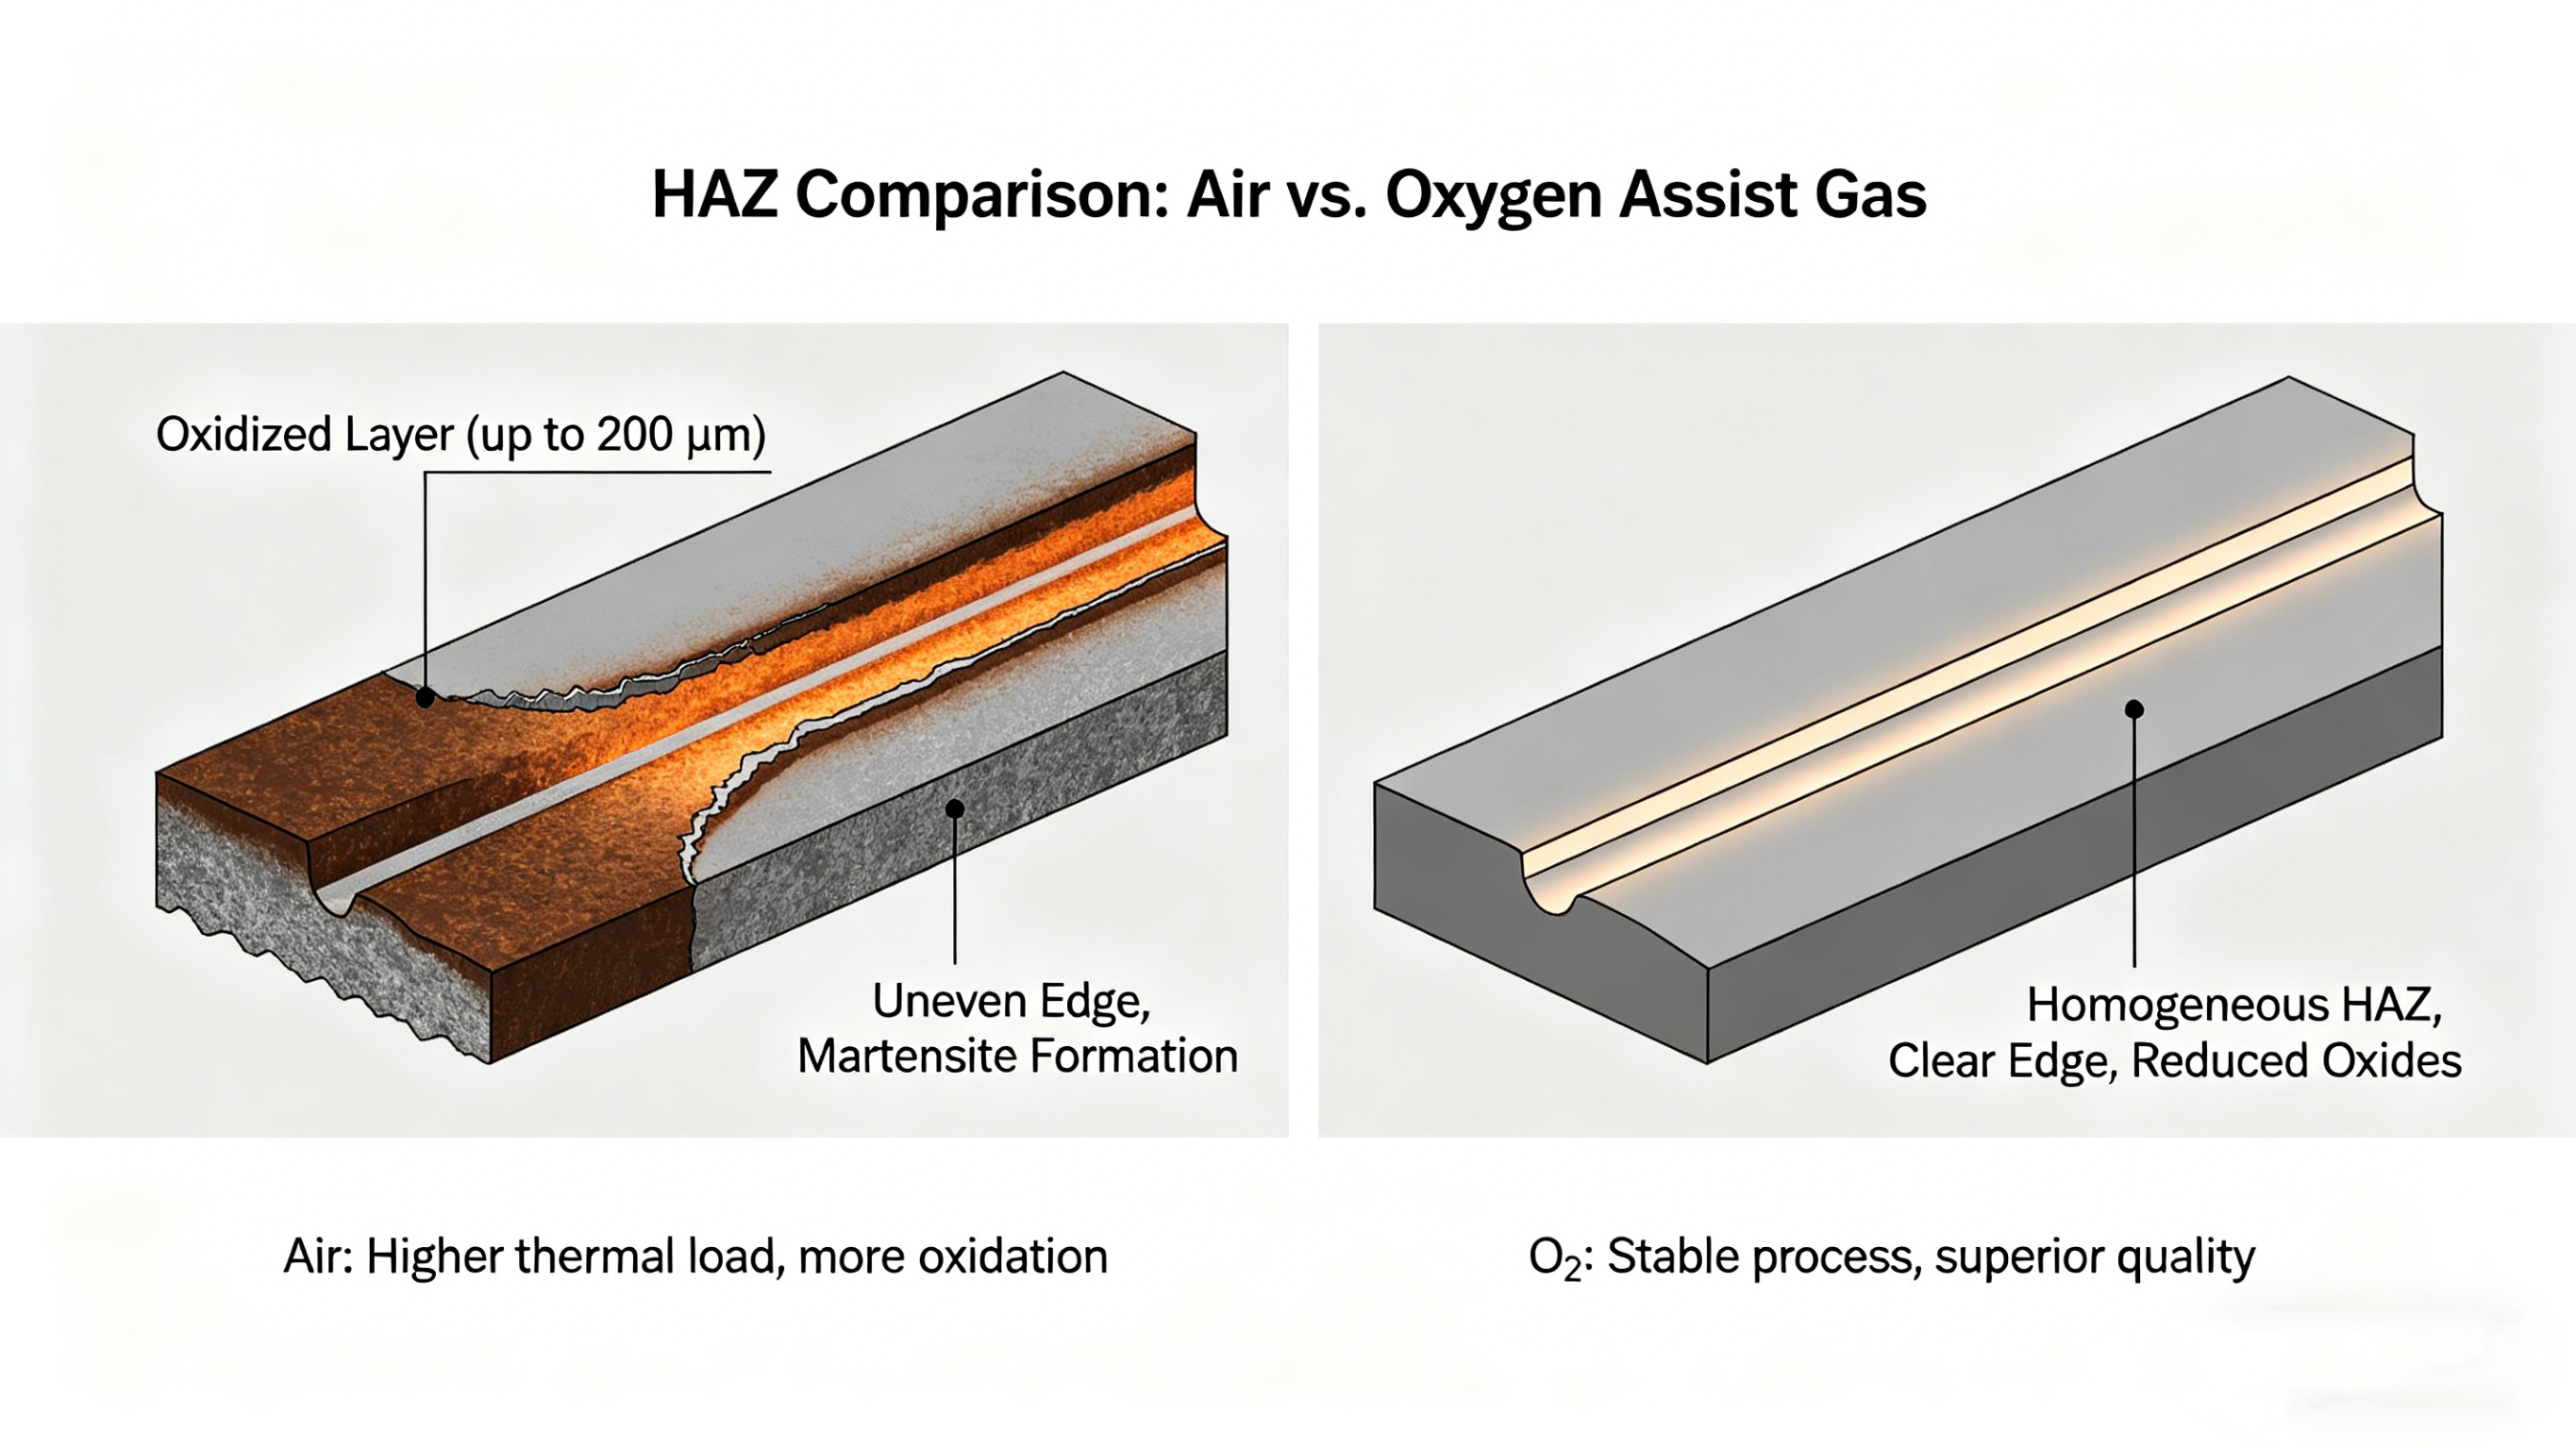
3. 미세구조의 진화와 상조성
표면 특성 외에도 이번 연구에서는 절단 영역의 상 변화를 분석하기 위해 X선 회절을 사용했습니다.레이저 절단 품질이는 용접과 같은 다운스트림 작업에 영향을 미칩니다. 아래에에어 어시스트, 최대 회절 피크 강도는 359 카운트에 도달하여 HAZ 내의 산화물 상 및 잔류 응력의 농도가 더 높음을 나타냅니다. 반정량 분석에 따르면 공기 분사 시 주요 상은 약 48%의 산화철(Fe2O)인 반면 금속 α-Fe는 약 21%에 불과한 것으로 나타났습니다. 아래에산소 보조, 회절 피크 강도는 239 카운트로 떨어졌고 상 구성은 극적으로 반전되었습니다. α-Fe 함량은 약 53%로 증가한 반면 FeO는 약 13%로 감소했습니다. 이러한 반전은 산소 절단이 금속의 페라이트 상을 더 잘 보존하는 동시에 절단 영역에서 산화 생성물을 더 효과적으로 배출한다는 것을 확인시켜 줍니다.
4. 기계적 무결성 및 자원 효율성
이 연구는 또한 구조적 안정성과레이저 절단 품질후속 용접 작업을 위해 아래에에어 어시스트, 미세 경도 값은 절단 표면 근처에서 증가하여 0.05mm 깊이에서 125HV에서 0.45mm 깊이에서 118HV로 점차 감소하여 급속 냉각으로 인해 표면 경화층이 형성되었음을 나타냅니다. 아래에산소 보조, 미세 경도는 120HV에서 117HV까지 동일한 깊이 범위에 걸쳐 보다 균일하게 분포되어 보다 안정적인 구조 상태를 확인했습니다. 이러한 균일한 경도 프로필은 후속 가공 중에 용접 조인트의 고강도 특성을 유지하는 데 유용한 요소입니다. 또한 산소 보조 장치는 계산된 유량이 2.33m³/h에 불과한 공기의 경우 46.01m³/h로 가스 소비량이 20배 감소하여 훨씬 더 자원 효율적인 것으로 입증되었습니다.
5. 산업 응용 분야에 대한 실제 권장 사항
09G2S(S355J2) 구조용 강철을 가공하는 제조업체의 경우, 연구 결과는 다음에 대한 명확한 지침을 제공합니다.절단 매개변수최적화. 언제레이저 절단 품질특히 후속 용접이 필요하거나 하중 지지 응용 분야에서 작동해야 하는 구성 요소의 경우 순수 산소 보조 장치를 적극 권장합니다. 이는 우수한 가장자리 품질, 보다 균일한 HAZ 미세 구조 및 상당히 낮은 가스 소비량을 제공합니다. 최적의 산소 절단 방식에는 절단 전력 5kW, 속도 1.5m/min, 초점 위치 -0.7mm, 노즐 직경 1.8mm, 가스 압력 0.5bar가 포함됩니다. 비용이 주요 제약 사항인 응용 분야의 경우 공기 보조 장치는 여전히 선택 사항이지만 산화 및 표면 불규칙성을 해결하려면 후처리가 필요할 수 있다는 점을 이해해야 합니다. 궁극적으로,보조가스최적의 결과를 얻으려면 선택이 최종 구성 요소의 특정 품질 요구 사항에 맞춰 조정되어야 합니다.레이저 절단 품질장기적인 구조적 신뢰성.

PCB 레이저 절단 및 마킹: 알아야 할 사항
첨단 반도체 패키징 – SiC 웨이퍼 및 TSV의 "라이트 나이프" 조각
관련 기사