Влияние параметров резки и вспомогательных газов на качество лазерной резки конструкционной стали 09Г2С (S355J2, EN 10025-2)
В современном промышленном производствекачество лазерной резкиимеет первостепенное значение для конструктивных элементов, изготовленных из низколегированных марок стали, таких как 09G2S (эквивалент S355J2 согласно EN 10025-2). Широко используемый в машиностроении, горнодобывающей и металлургической промышленности, сплав 09Г2С обладает высокой прочностью и хорошей ударной вязкостью. Однако повышенное содержание марганца и кремния делает его чувствительным к тепловым воздействиям во время эксплуатации.качество лазерной резкиоптимизация. Недавнее исследование открытого доступа, опубликованное вРезультаты в области инженериисистематически исследует, какпараметры резкии выбор вспомогательного газа — в частности, воздуха или чистого кислорода — определяюткачество лазерной резки, микроструктурная эволюция и дефектообразование в листах стали 09Г2С толщиной 16 мм с использованием волоконного лазера мощностью 8 кВт.
1. Критическая роль вспомогательного газа в качестве лазерной резки
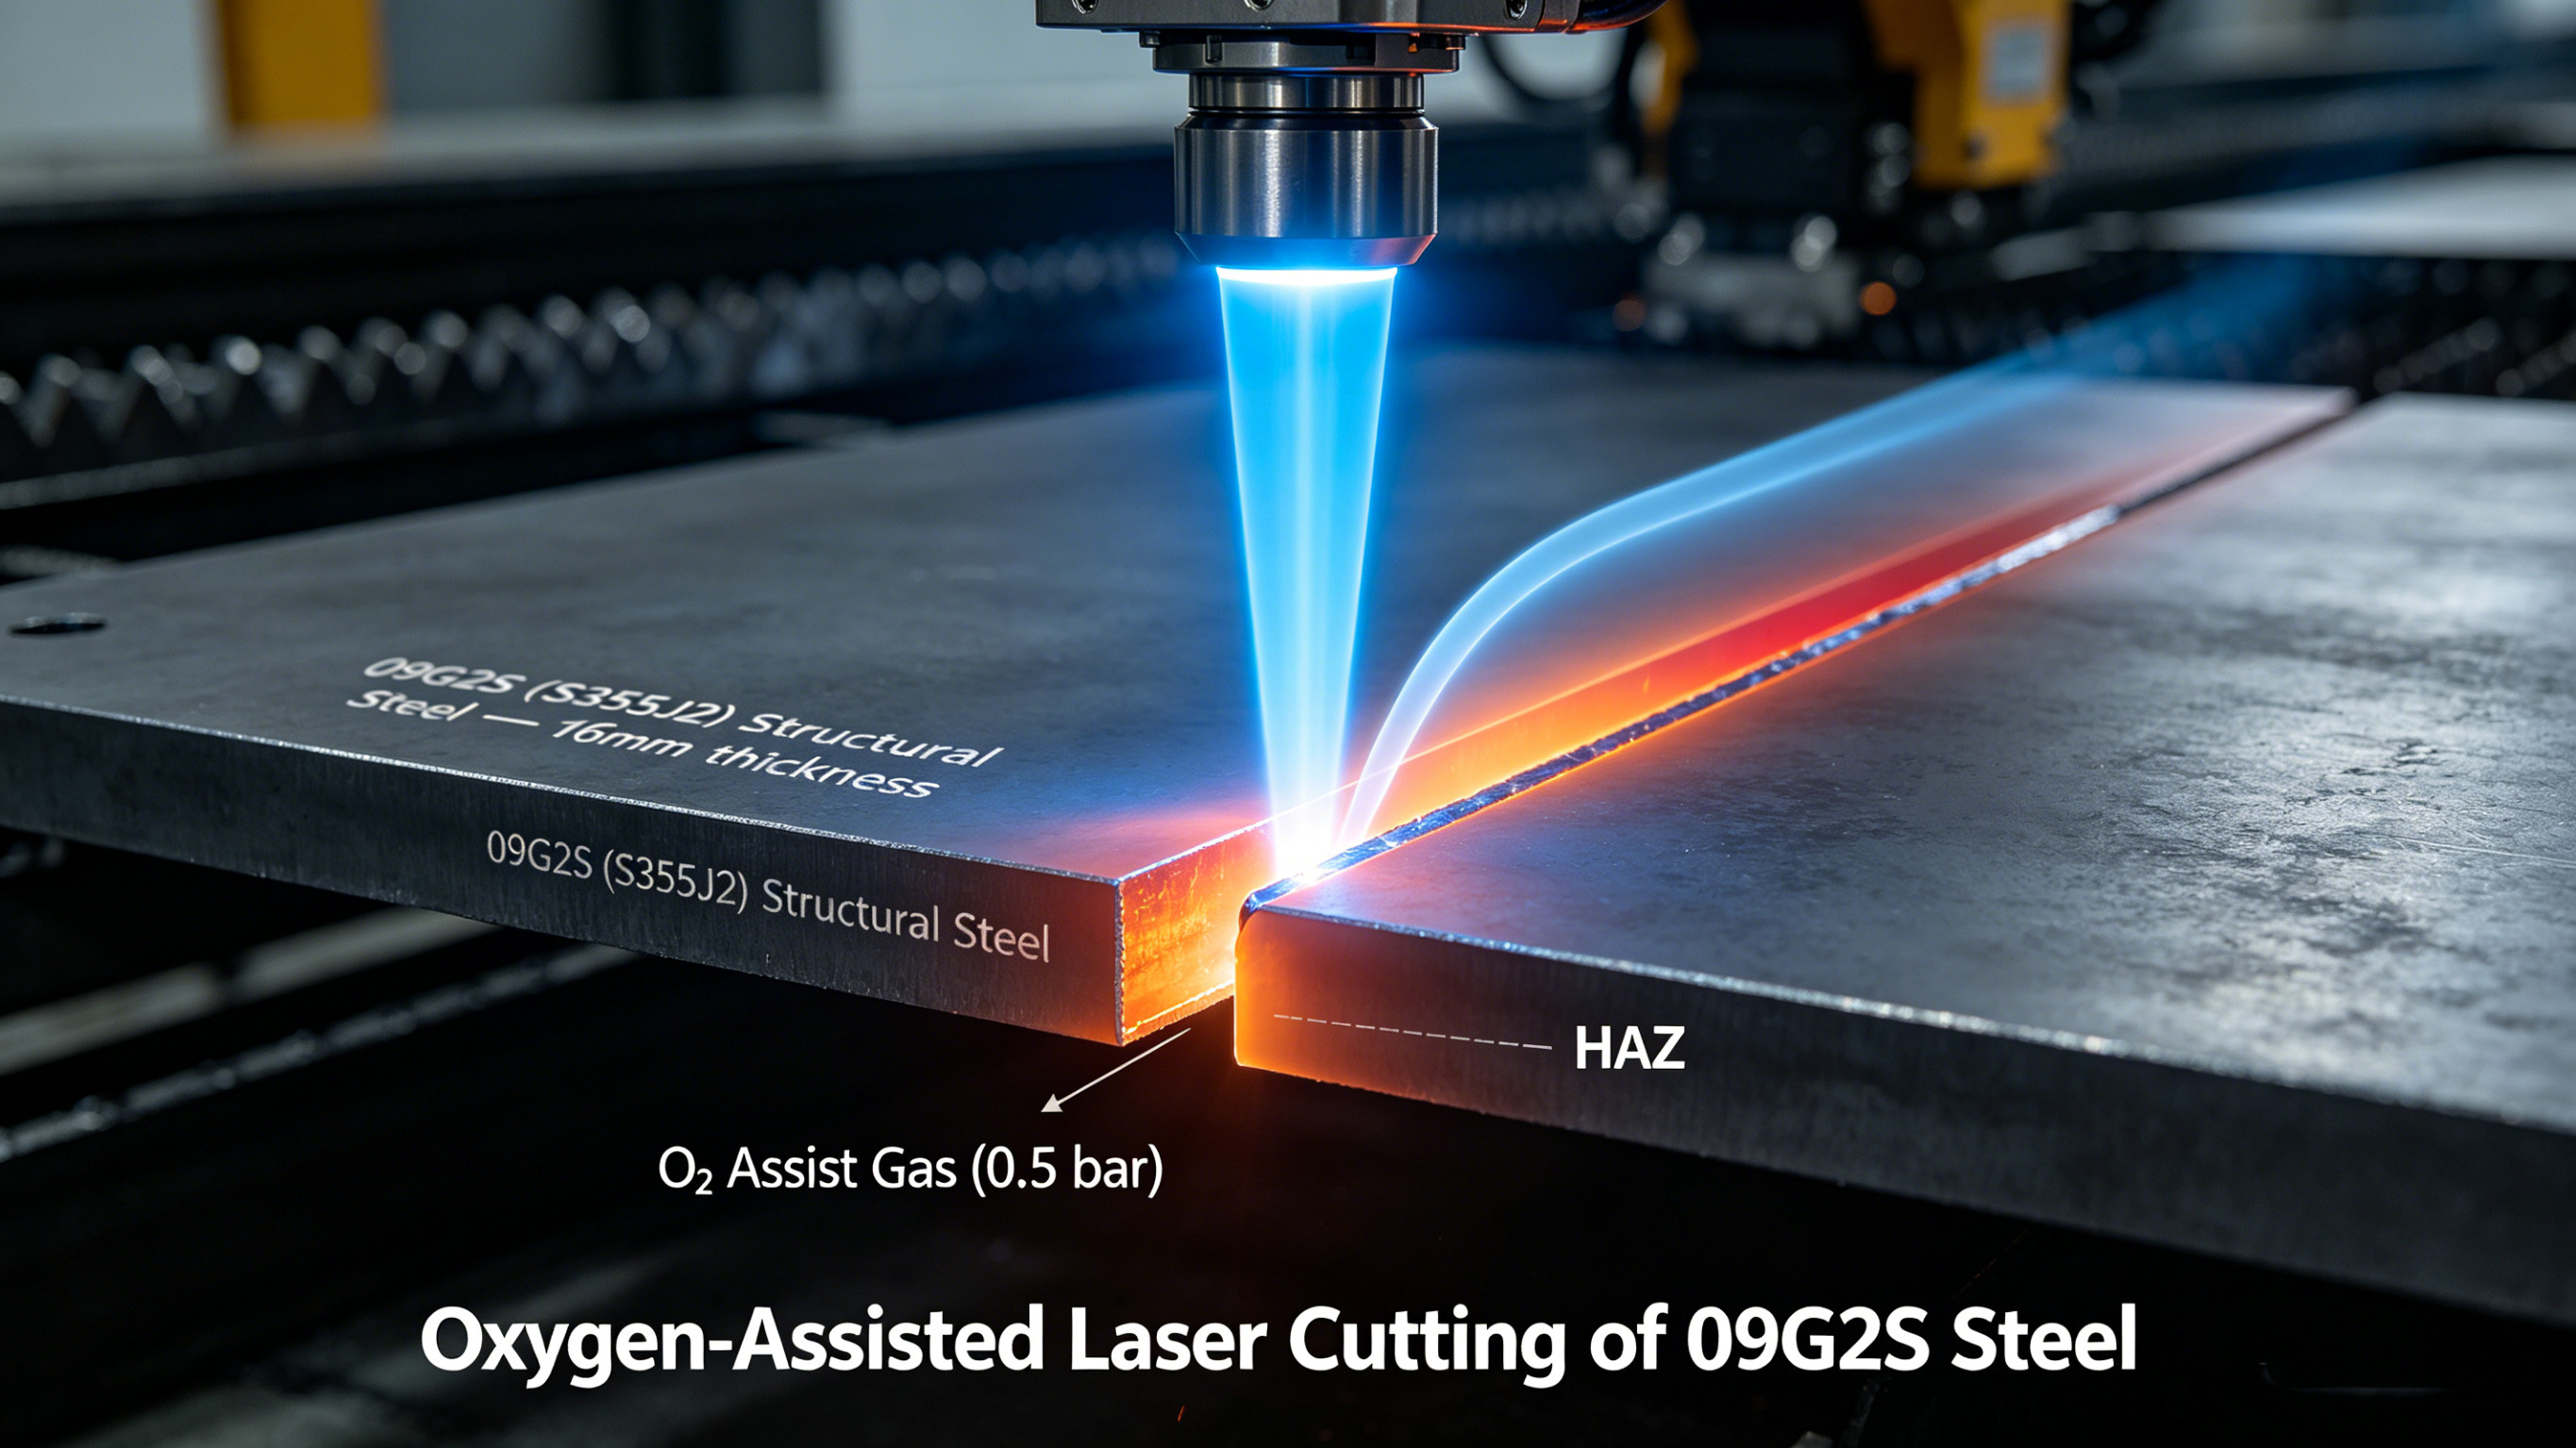
Выборвспомогательный газявляется одним из наиболее влиятельных факторов, влияющих накачество лазерной резкив конструкционных сталях. В упомянутом исследовании проводился прямой сравнительный анализ сжатого воздуха и чистого кислорода в качестве вспомогательных газов. Дляпараметры резкиВ ходе исследования были установлены оптимизированные режимы для каждого типа газа. С помощью пневматической системы мощность прожига была установлена на уровне 7 кВт, время прожига составляло 1,2 секунды, а давление газа - 7 бар, тогда как резка выполнялась при мощности 7 кВт, скорости 1,6 м/мин и давлении 7,5 бар. Для кислородной поддержки были достаточны значительно меньшие значения: мощность прожига 2,5 кВт, время прожига 0,7 секунды и давление газа во время резки всего 0,5 бар. Эта драматическая разницаe возникает в результате экзотермической реакции окисления железа при использовании кислорода, который активно вносит тепловую энергию в процесс резки.
2. Воздух против кислорода: качество поверхности и поведение при окислении
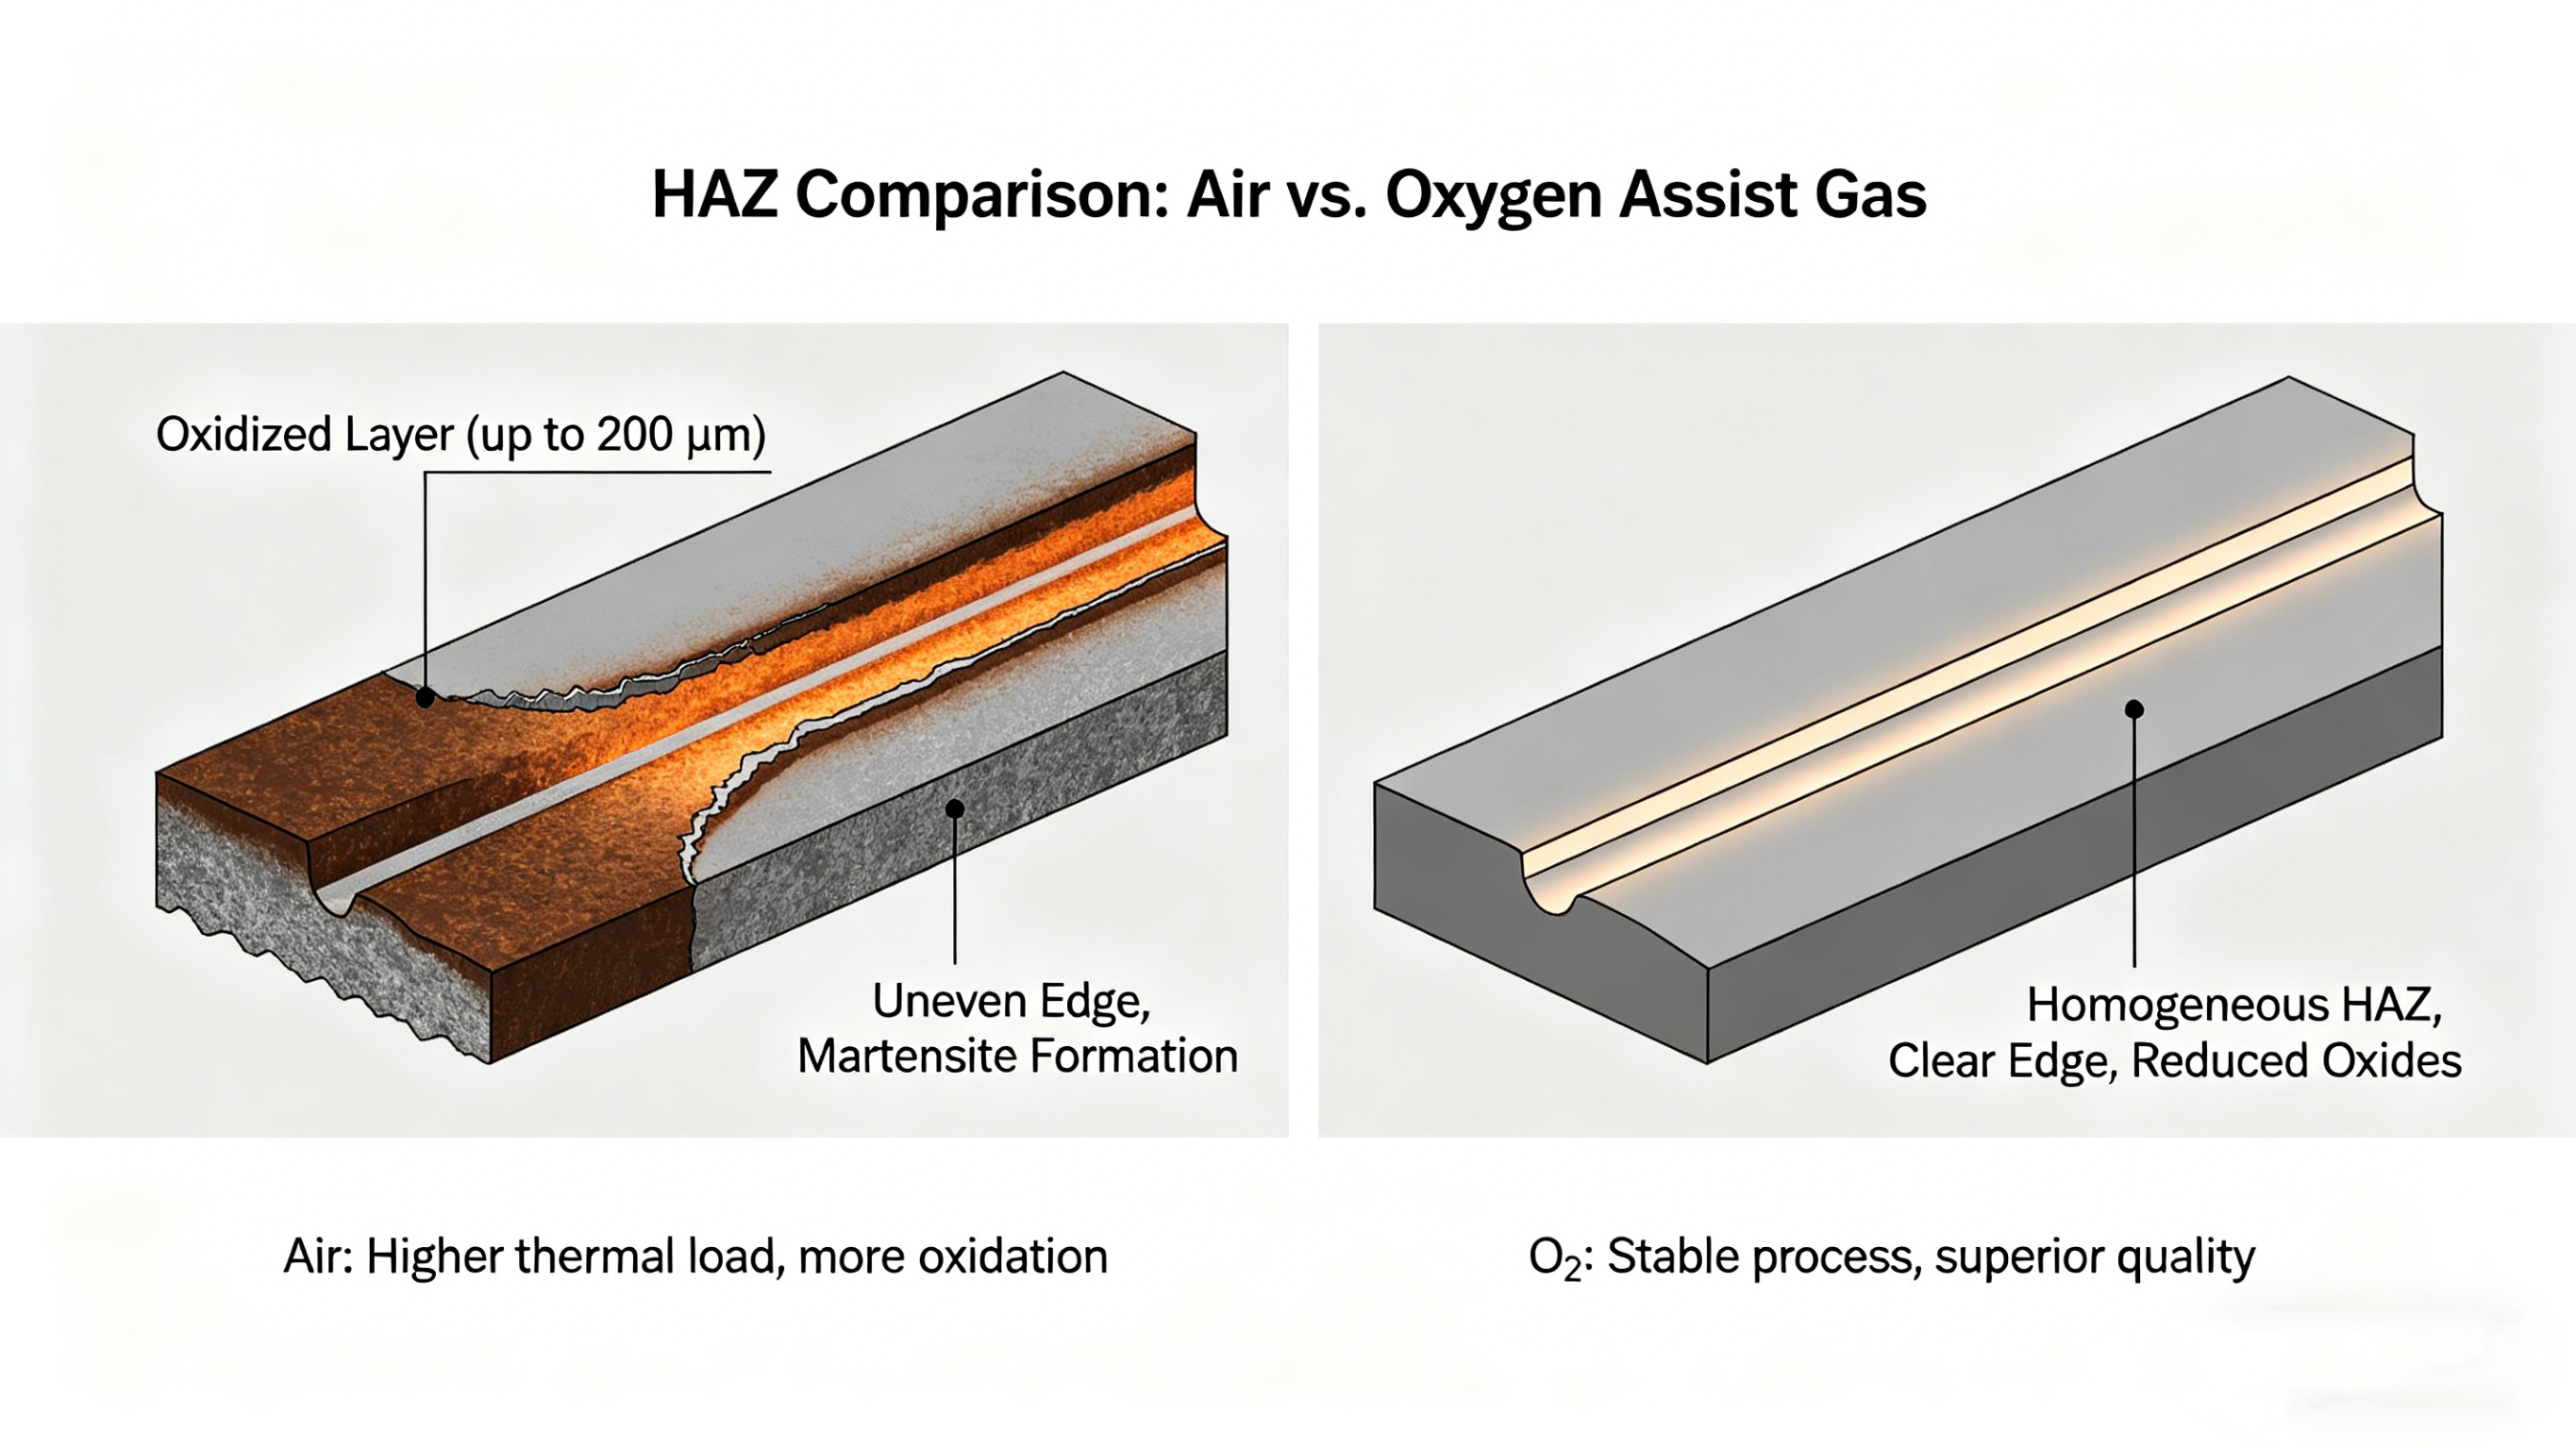
Экспериментальные результаты исследования показывают резкие различия вкачество лазерной резкимежду двумя вспомогательными газами. При резке своздушная помощьнаблюдалась неровная поверхность резания, сопровождавшаяся образованием оксидного слоя толщиной до 200 мкм и развитием мартенсита в приповерхностной зоне, что связано с повышенной тепловой нагрузкой и неэффективным съемом расплава. В отличие,кислородная помощьобеспечила гораздо более стабильный процесс резки, получив ровную и чистую кромку с однородной микроструктурой в зоне термического влияния (ЗТВ) и пониженным содержанием оксидов. Количественные показатели подтвердили это превосходство: при кислородной резке ширина реза составила 1,0 мм, а шероховатость поверхности Rz ≤ 20 мкм по сравнению с 1,2 мм и ≤ 25 мкм при воздушной резке.
3. Микроструктурная эволюция и фазовый состав
Помимо характеристик поверхности, в исследовании использовалась дифракция рентгеновских лучей для анализа фазовых превращений в зоне резания — критического показателякачество лазерной резкиэто влияет на последующие операции, такие как сварка. Подвоздушная помощьМаксимальная интенсивность дифракционного пика достигала 359 отсчетов, что указывает на более высокую концентрацию оксидных фаз и остаточных напряжений внутри ЗТВ. Полуколичественный анализ показал, что при продувке воздухом преобладающей фазой был оксид железа(II) (FeO) в количестве примерно 48%, тогда как металлический α-Fe составлял лишь около 21%. Подкислородная помощьИнтенсивность дифракционного пика упала до 239 отсчетов, а фазовый состав резко изменился: содержание α-Fe увеличилось примерно до 53%, а содержание FeO снизилось примерно до 13%. Это изменение подтверждает, что кислородная резка лучше сохраняет ферритную фазу металла и более эффективно вытесняет продукты окисления из зоны резки.
4. Механическая целостность и ресурсоэффективность
В исследовании также оценивалось распределение микротвердости — прямой показатель структурной стабильности и прочности.качество лазерной резкидля последующих сварочных операций. Подвоздушная помощьВблизи поверхности реза значения микротвердости увеличивались от 125 HV на глубине 0,05 мм, постепенно снижаясь до 118 HV на глубине 0,45 мм, что свидетельствует об образовании упрочненного поверхностного слоя вследствие быстрого охлаждения. Подкислородная помощь, микротвердость распределялась более равномерно в том же диапазоне глубин, от 120 HV до 117 HV, что подтверждает более стабильное структурное состояние. Равномерный профиль твердости является благоприятным фактором для сохранения высоких прочностных характеристик сварных соединений при последующей обработке. Кроме того, кислородная помощь оказалась гораздо более ресурсоэффективной: расчетная скорость потока составила всего 2,33 м³/ч по сравнению с 46,01 м³/ч для воздуха, что означает двадцатикратное снижение потребления газа.
5. Практические рекомендации для промышленного применения.
Для производителей, перерабатывающих конструкционную сталь 09Г2С (S355J2), результаты исследования дают четкие рекомендации попараметры резкиоптимизация. Когдакачество лазерной резкиявляется приоритетом — особенно для компонентов, требующих последующей сварки или работающих в несущих устройствах — настоятельно рекомендуется использовать чистый кислород. Он обеспечивает превосходное качество кромки, более однородную микроструктуру ЗТВ и значительно более низкий расход газа. Оптимальный режим кислородной резки включает мощность резки 5 кВт, скорость 1,5 м/мин, положение фокуса -0,7 мм и давление газа 0,5 бар при диаметре сопла 1,8 мм. Для применений, где стоимость является основным ограничением, пневматическая помощь остается вариантом, но с учетом того, что может потребоваться последующая обработка для устранения окисления и неровностей поверхности. В конечном итоге,вспомогательный газвыбор должен быть согласован с конкретными требованиями к качеству конечного компонента для достижения оптимального результата.качество лазерной резкии долговременная структурная надежность.

Лазерная резка и маркировка печатных плат: вы должны знать
Усовершенствованная полупроводниковая упаковка: вырезание пластин SiC и TSV «легким ножом»
Связанная статья