ความแตกต่างระหว่างเครื่องตัด CNC และการตัดด้วยเลเซอร์คืออะไร
ความแตกต่างหลัก: แหล่งพลังงานที่พวกเขาต้องการ
-
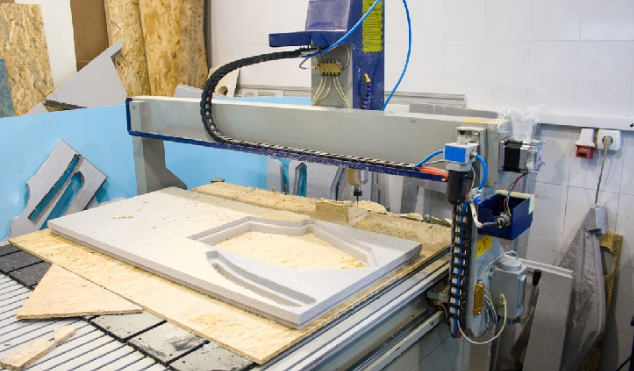
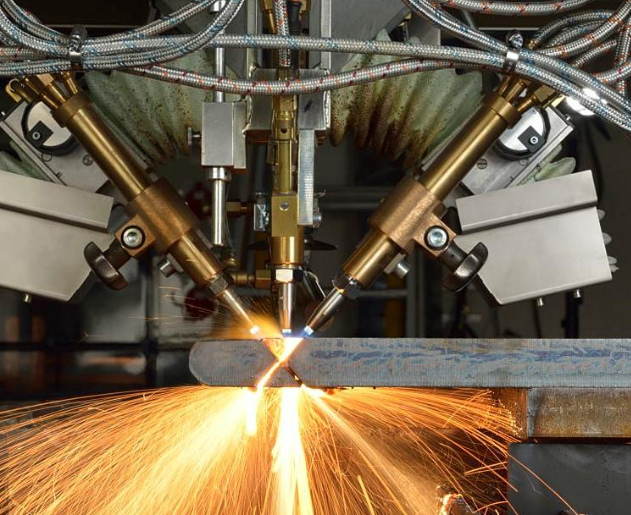
CNC Cutting (Oxy-Fuel/Plasma):
-
ออกซิเจนเชื้อเพลิง:ใช้เปลวไฟอุณหภูมิสูงจากการเผาไหม้ก๊าซเชื้อเพลิง (เช่นอะเซทิลีน, โพรเพน) ที่มีออกซิเจนเพื่อละลายและออกซิไดซ์โลหะ
-
พลาสมา:ก๊าซไอออไนซ์ (เช่นอากาศ, ไนโตรเจน, ออกซิเจน) เพื่อสร้างอาร์คพลาสมาที่นำไฟฟ้าไฟฟ้าร้อนแรงมากที่ละลายโลหะและเป่าวัสดุที่หลอมเหลวออกไป
-
-
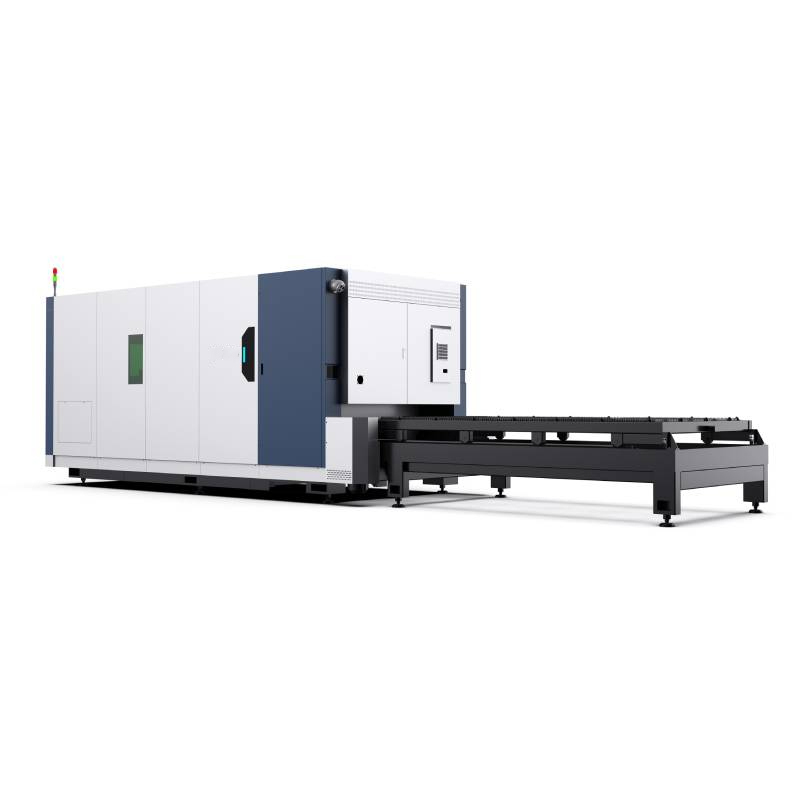
การตัดด้วยเลเซอร์ (ส่วนใหญ่เป็นเลเซอร์ไฟเบอร์):
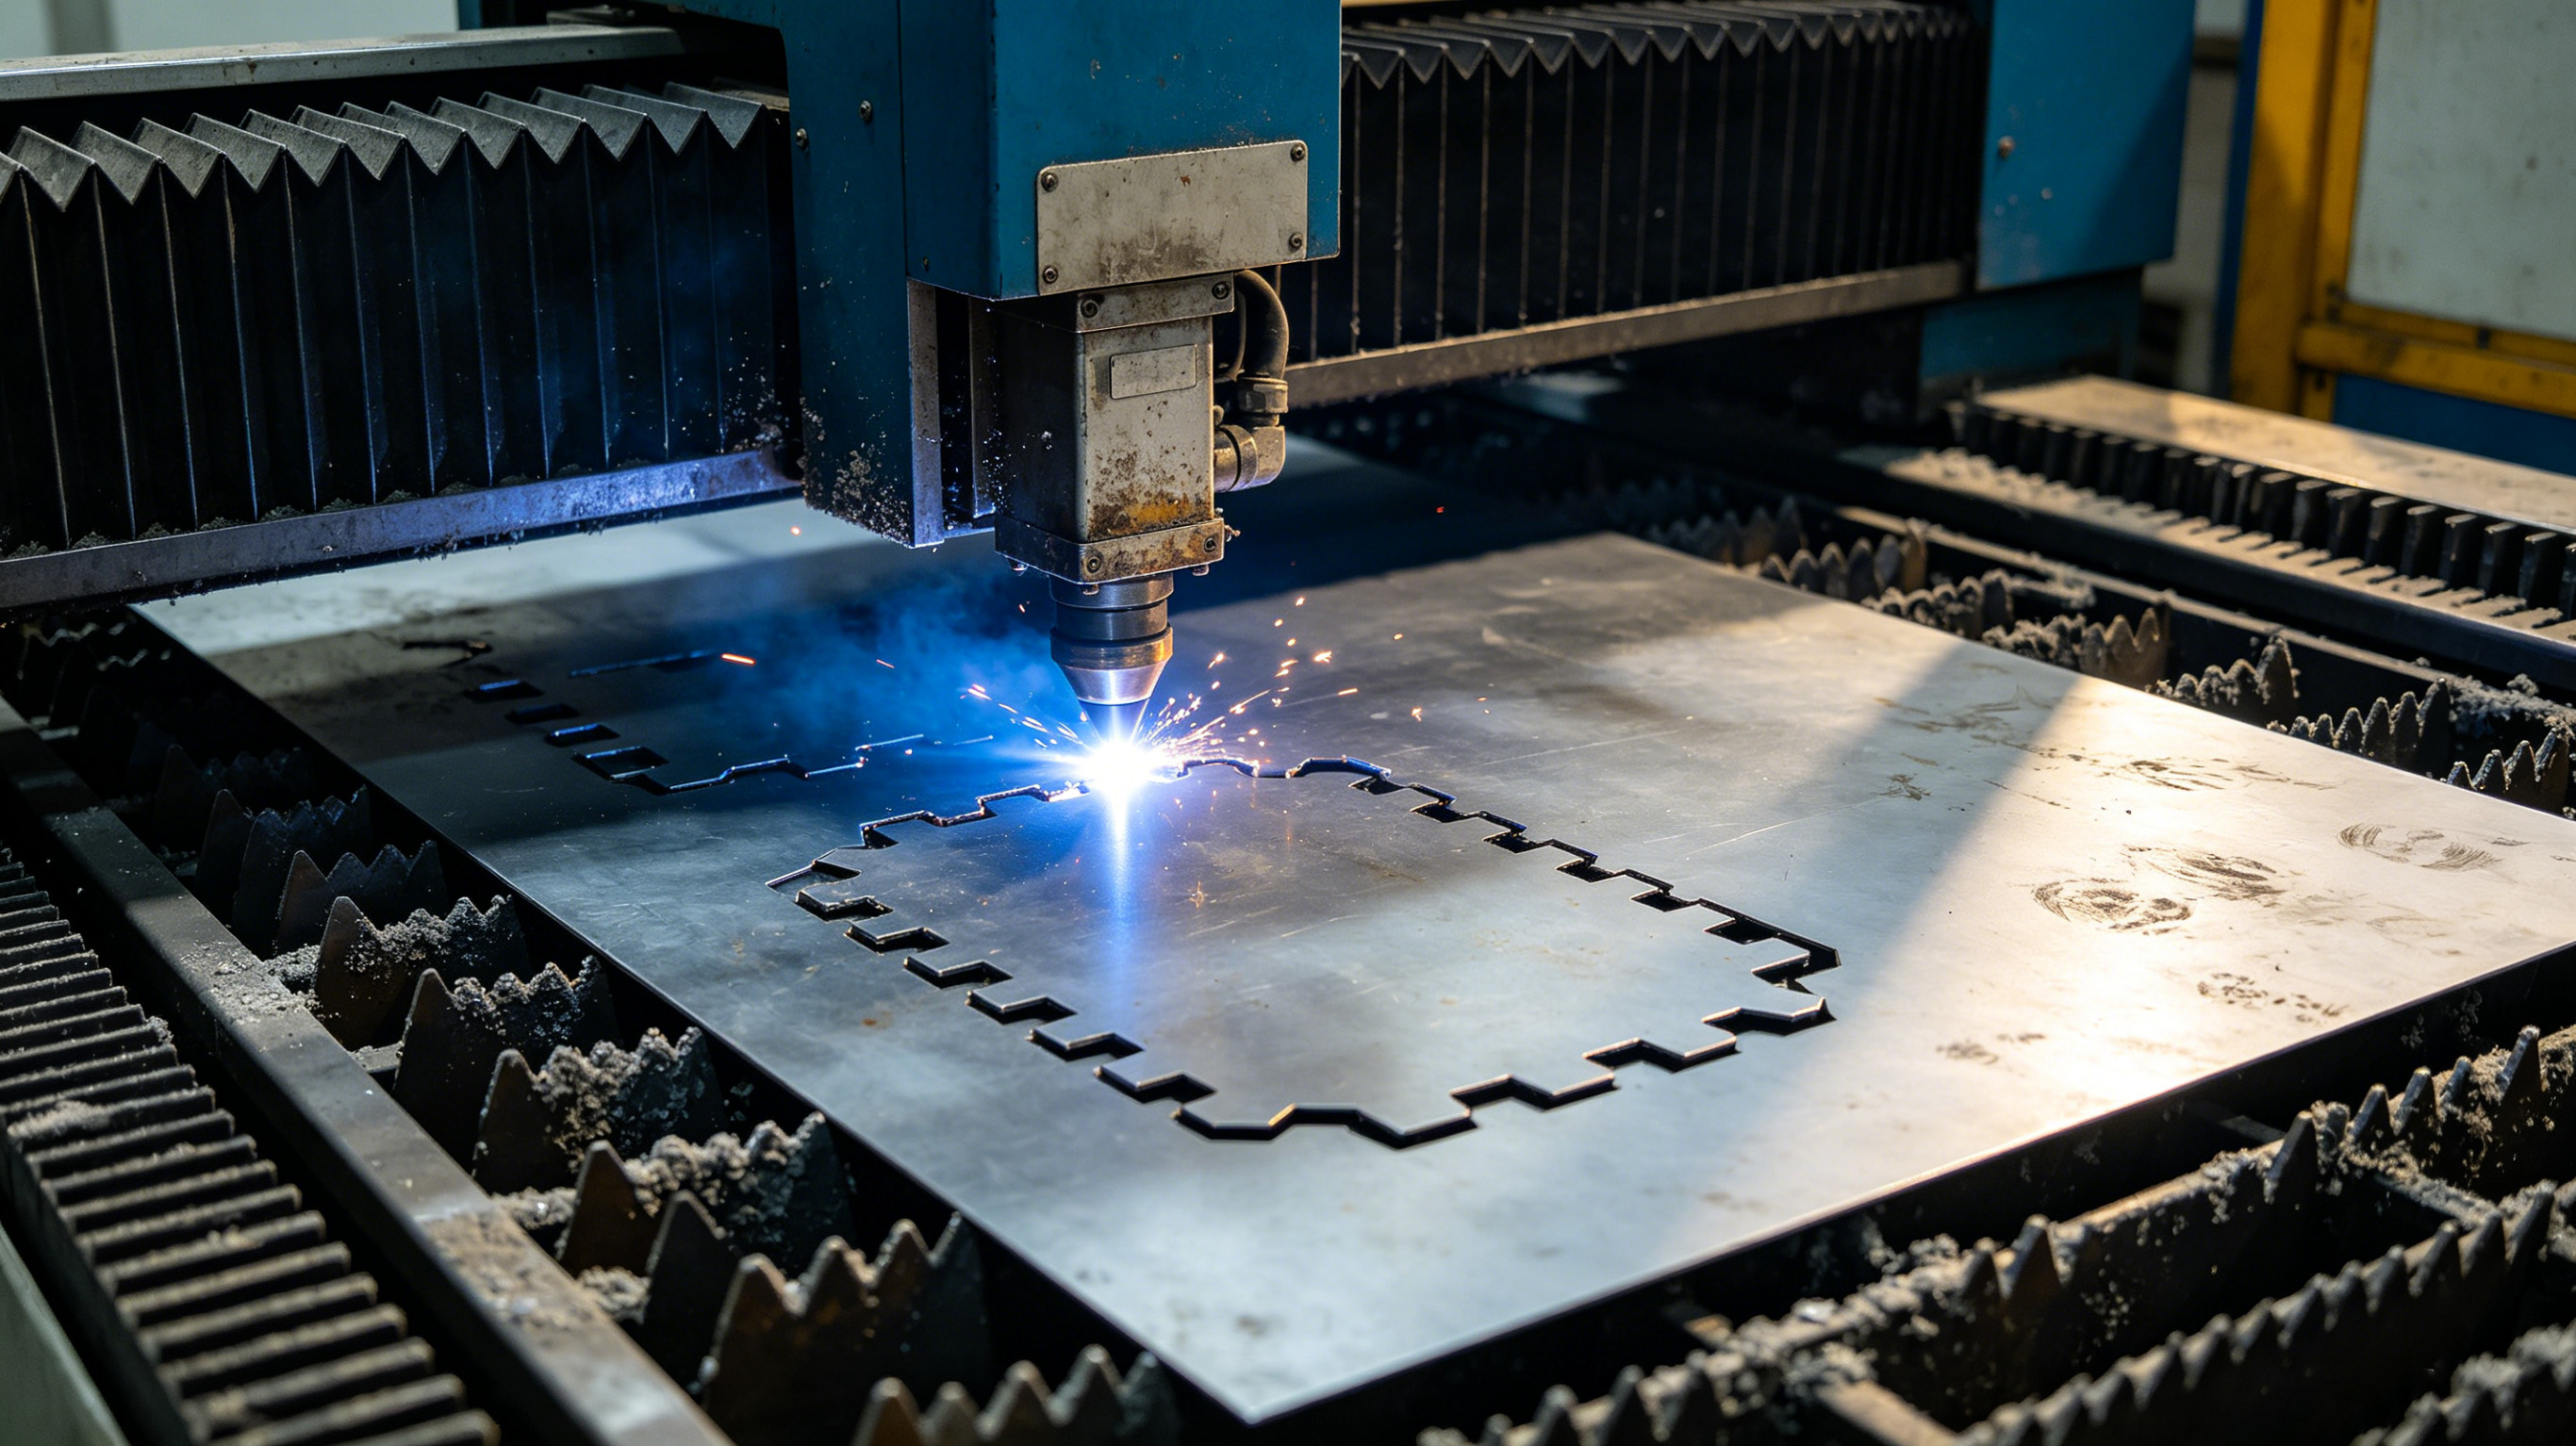
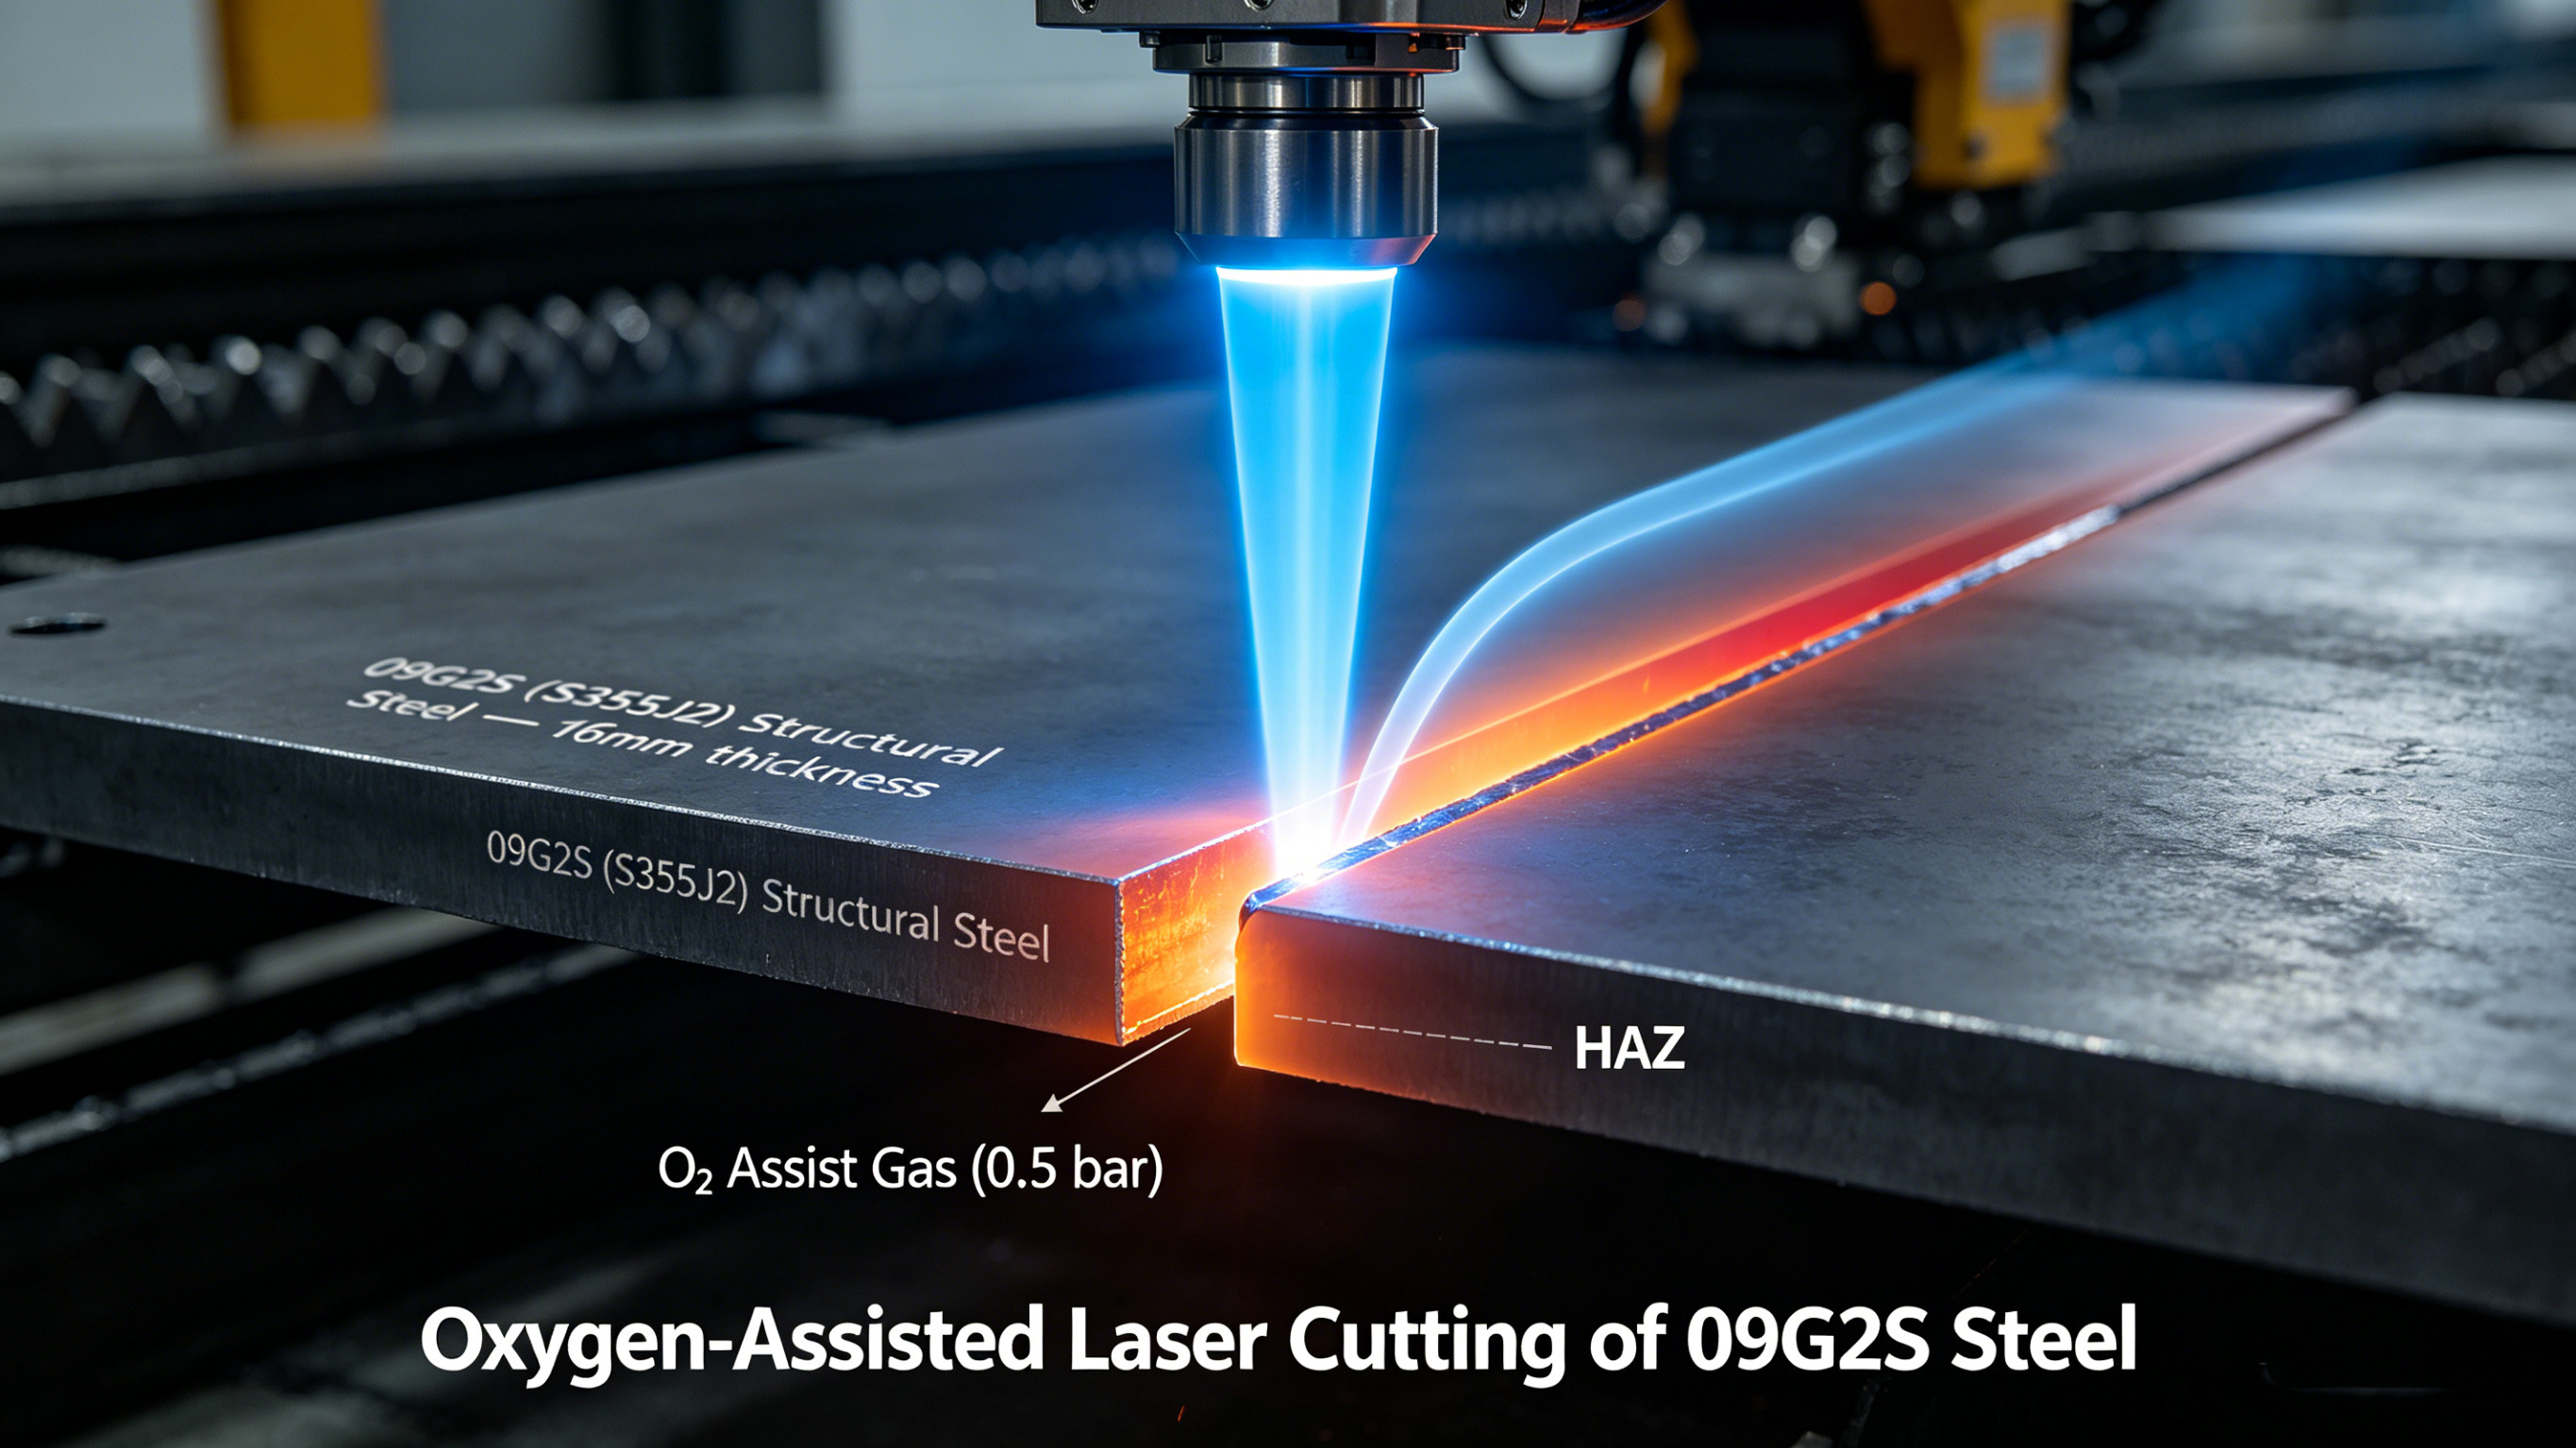
มุ่งเน้นลำแสงที่เข้มข้นและสอดคล้องกันของพลังงานแสงบนวัสดุ ความร้อนเข้มข้นจะละลายอย่างรวดเร็วไอหรือระเหยของวัสดุมักจะช่วยโดยเจ็ทก๊าซแรงดันสูง (เช่นไนโตรเจน, ออกซิเจน) เพื่อการขับไล่ที่สะอาด
ข้อดีที่สำคัญ: CNC Cutting Vs การตัดเลเซอร์
| คุณสมบัติ | CNC Cutting (Oxy-Fuel/Plasma) | การตัดเลเซอร์ (เลเซอร์ไฟเบอร์) |
|---|---|---|
| ความเหมาะสมของวัสดุ | ยอดเยี่ยมสำหรับเหล็กกล้าคาร์บอนหนา (เชื้อเพลิงออกซิเจน) เหมาะสำหรับสแตนเลสอลูมิเนียมโลหะนำไฟฟ้าอื่น ๆ (พลาสมา)จำกัด สำหรับการไม่ปรับแต่ง (ยกเว้นออกซิเจนเชื้อเพลิงบนโลหะหนา ๆ ) | ความเก่งกาจพิเศษ:โลหะ (เหล็ก, สแตนเลส, อลูมิเนียม, ทองแดง, ทองเหลือง) + ไม่ใช่โลหะ (อะคริลิค, ไม้, คอมโพสิต, ผ้า) เหมาะสำหรับโลหะเคลือบ/ทาสี |
| การตัดความหนา | ความแข็งแรงในความหนามาก:Oxy-fuel เก่งบนเหล็กกล้าคาร์บอน> 150 มม. พลาสมาจัดการความหนาระดับกลางได้อย่างมีประสิทธิภาพ (โดยทั่วไปจะสูงถึง 30-50 มม.+ บนเหล็ก) | ครอบงำความหนาบางถึงปานกลาง:เหมาะสมที่สุดสำหรับวัสดุ <20 มม. Excels ในแผ่นบางเฉียบ (<3mm) ด้วยความเร็ว/คุณภาพที่เหนือกว่า มีความสามารถสูงถึง ~ 30 มม. บนเหล็กกล้าคาร์บอนพร้อมเลเซอร์พลังงานสูง<20mm. Excels in ultra-thin sheets (<3mm) with superior speed/quality. Capable up to ~30mm on carbon steel with high-power lasers. |
| การตัดความแม่นยำและคุณภาพ | ดีสำหรับการผลิตทั่วไป:ความคลาดเคลื่อนประมาณ± 0.5 มม. ทั่วไป Kerf ที่กว้างขึ้น, โซนที่ได้รับผลกระทบจากความร้อน (HAZ) ที่เห็นได้ชัดเจน | ความแม่นยำที่เหนือกว่าและเสร็จสิ้น:ความคลาดเคลื่อนที่แน่นหนา (± 0.05-0.1 มม.), kerf ที่แคบมาก (ลงไป 0.1 มม.), HAZ น้อยที่สุด, ขอบใกล้กับแนวตั้งที่ราบรื่น ยอดเยี่ยมสำหรับรายละเอียดที่ซับซ้อน |
| ความเร็วในการตัด | เร็วบนเหล็กคาร์บอนหนา:Oxy-fuel สามารถทำได้ดีกว่าบนแผ่นที่หนักมาก พลาสมาแข่งขันในช่วงกลางหนา | ความเร็วที่ไม่มีใครเทียบกับวัสดุบาง ๆ :เร็วกว่าวิธี CNC อย่างมากสำหรับแผ่น <10 มม. การเจาะความเร็วสูง<10mm. High-speed piercing. |
| ค่าใช้จ่ายในการดำเนินงาน | การลงทุนเริ่มต้นที่ต่ำกว่า:ค่าใช้จ่ายในการซื้ออุปกรณ์มักต่ำกว่าระบบเลเซอร์ที่เทียบเคียงได้ | ต้นทุนต่อส่วนที่ต่ำกว่า:ประสิทธิภาพการใช้พลังงานที่สูงขึ้นวัสดุสิ้นเปลืองที่น้อยที่สุด (กับพลาสมาหัวฉีด/อิเล็กโทรด, ก๊าซเชื้อเพลิง), การใช้วัสดุที่เหนือกว่า (ประสิทธิภาพการทำรัง) ROI ระยะยาวที่ดีกว่าสำหรับการผสมสูง/ปริมาณสูง |
| ความซับซ้อนและระบบอัตโนมัติ | มีความสามารถ:จัดการรูปร่างที่ซับซ้อนปานกลางได้อย่างมีประสิทธิภาพ | พิเศษ:Masters รูปทรงที่ซับซ้อนสูงมุมที่คมชัดหลุมขนาดเล็ก (<ความหนาของวัสดุ) การรวม CNC ระดับสูงที่ไร้รอยต่อ< material thickness). Seamless high-level CNC integration. |
| สภาพแวดล้อมการดำเนินงาน | แข็งแกร่ง:ทนต่อเงื่อนไขการประชุมเชิงปฏิบัติการที่รุนแรงขึ้น | ทำความสะอาด:ควันน้อยลง/การบิดเบือนความร้อนบนวัสดุบาง ๆ ต้องการสภาพแวดล้อมที่มั่นคง |
การเลือกเทคโนโลยีที่เหมาะสม
-
เลือกใช้ CNC oxy-fuel/พลาสมาเมื่อ:
-
ความต้องการหลักของคุณคือการตัดเหล็กคาร์บอนหนามาก (> 30 มม.)เศรษฐกิจ.
-
งบประมาณอุปกรณ์เริ่มต้นเป็นข้อ จำกัด ที่สำคัญ
-
ความแม่นยำสูงและขอบที่สมบูรณ์แบบคือรองถึงปริมาณงานบนแผ่นหนัก
-
การตัดวัสดุที่ไม่ได้นำไฟฟ้าหนา(เชื้อเพลิงออกซิเจน)
-
-
เลือกการตัดเลเซอร์ (ไฟเบอร์) เมื่อ:
-
ปริมาณงานของคุณมุ่งเน้นไปที่โลหะมาตรวัดขนาดเล็กถึงปานกลาง (<20 มม.)<20mm)เรียกร้องปริมาณงานสูง.
-
ความแม่นยำที่เหนือกว่าคุณภาพขอบและอินพุตความร้อนน้อยที่สุดมีความสำคัญ
-
คุณตัดวัสดุที่หลากหลาย(โลหะหลายโลหะที่ไม่ใช่โลหะ)
-
การใช้ประโยชน์จากวัสดุสูงสุดเป็นกุญแจสำคัญในการทำกำไร
-
กำลังประมวลผลการออกแบบที่ซับซ้อนและซับซ้อนมีประสิทธิภาพเป็นสิ่งจำเป็น
-
การประหยัดต้นทุนการดำเนินงานระยะยาวและระบบอัตโนมัติเป็นลำดับความสำคัญ
-
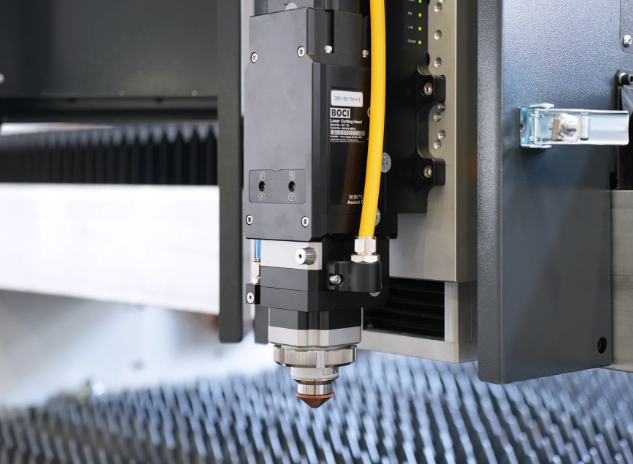
CNC Oxy-Fuel และการตัดพลาสมายังคงเป็นสิ่งที่ขาดไม่ได้สำหรับการใช้งานอุตสาหกรรมหนักโดยเฉพาะอย่างยิ่งเหล็กกล้าคาร์บอนหนาพิเศษ อย่างไรก็ตามการตัดด้วยเลเซอร์ไฟเบอร์ได้ปฏิวัติการผลิตที่แม่นยำโดยเสนอความเร็วที่ไม่มีใครเทียบได้ความแม่นยำความยืดหยุ่นและประสิทธิภาพสำหรับโลหะแผ่นส่วนใหญ่และงานตัดโปรไฟล์
ปฏิวัติการผลิตด้วยเครื่องป้อนโต๊ะตัดด้วยเลเซอร์ของจีนแบบอัตโนมัติ
บทความที่เกี่ยวข้อง