¿Cuál es la diferencia entre la máquina cortadora CNC y el corte por láser?
Diferencia del núcleo: la fuente de energía que necesitan
-
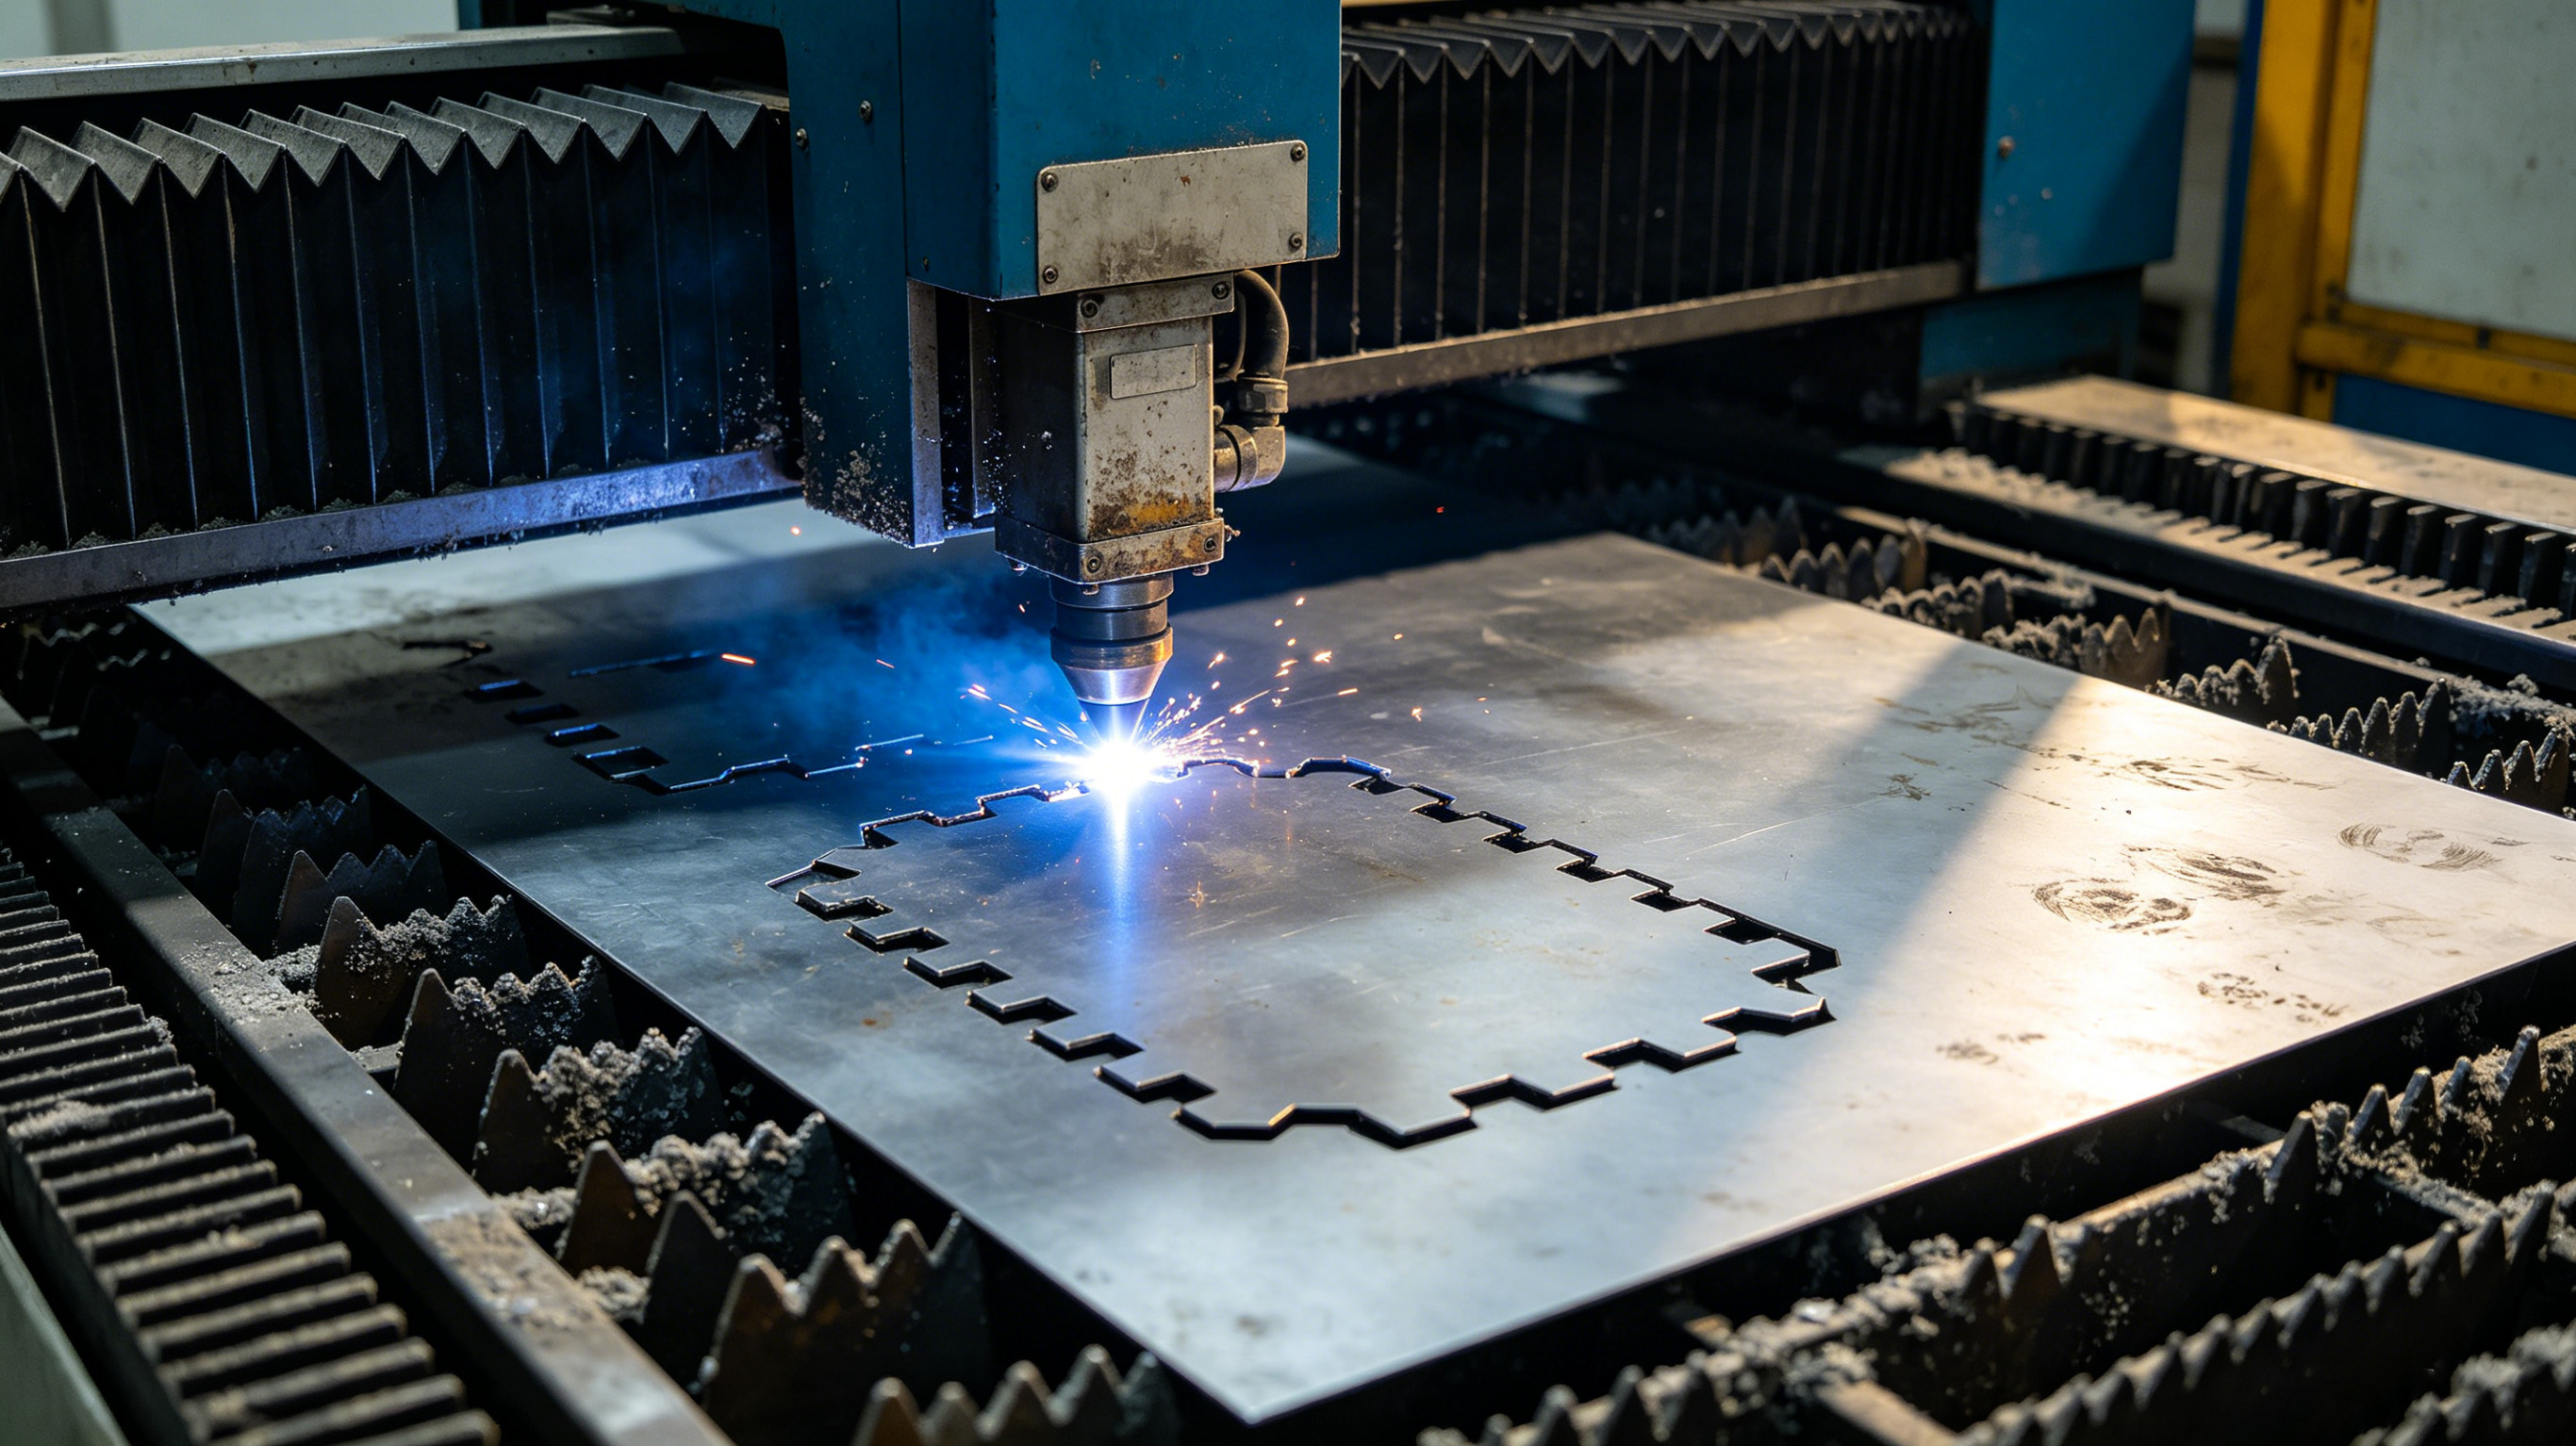
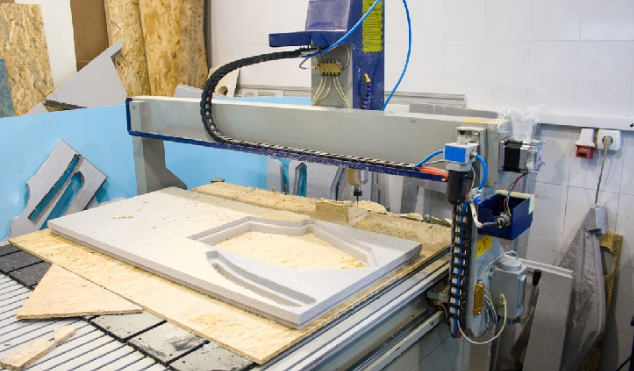
Cutting CNC (oxi-combustible/plasma):
-
Oxi-combustible:Utiliza una llama de alta temperatura del gas combustible de combustible (p. Ej., Acetileno, propano) con oxígeno para derretir y oxidar el metal.
-
Plasma:Ioniza el gas (por ejemplo, el aire, el nitrógeno, el oxígeno) para crear un arco de plasma ultra caliente y conductivo eléctricamente que derrita el metal y quita el material fundido.
-
-
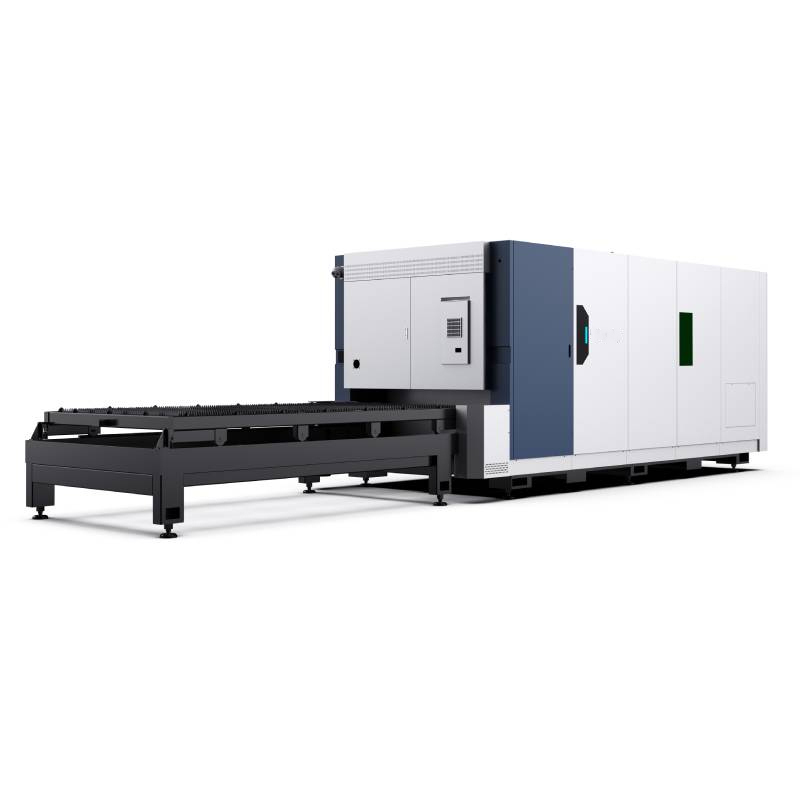
Corte láser (principalmente láser de fibra):
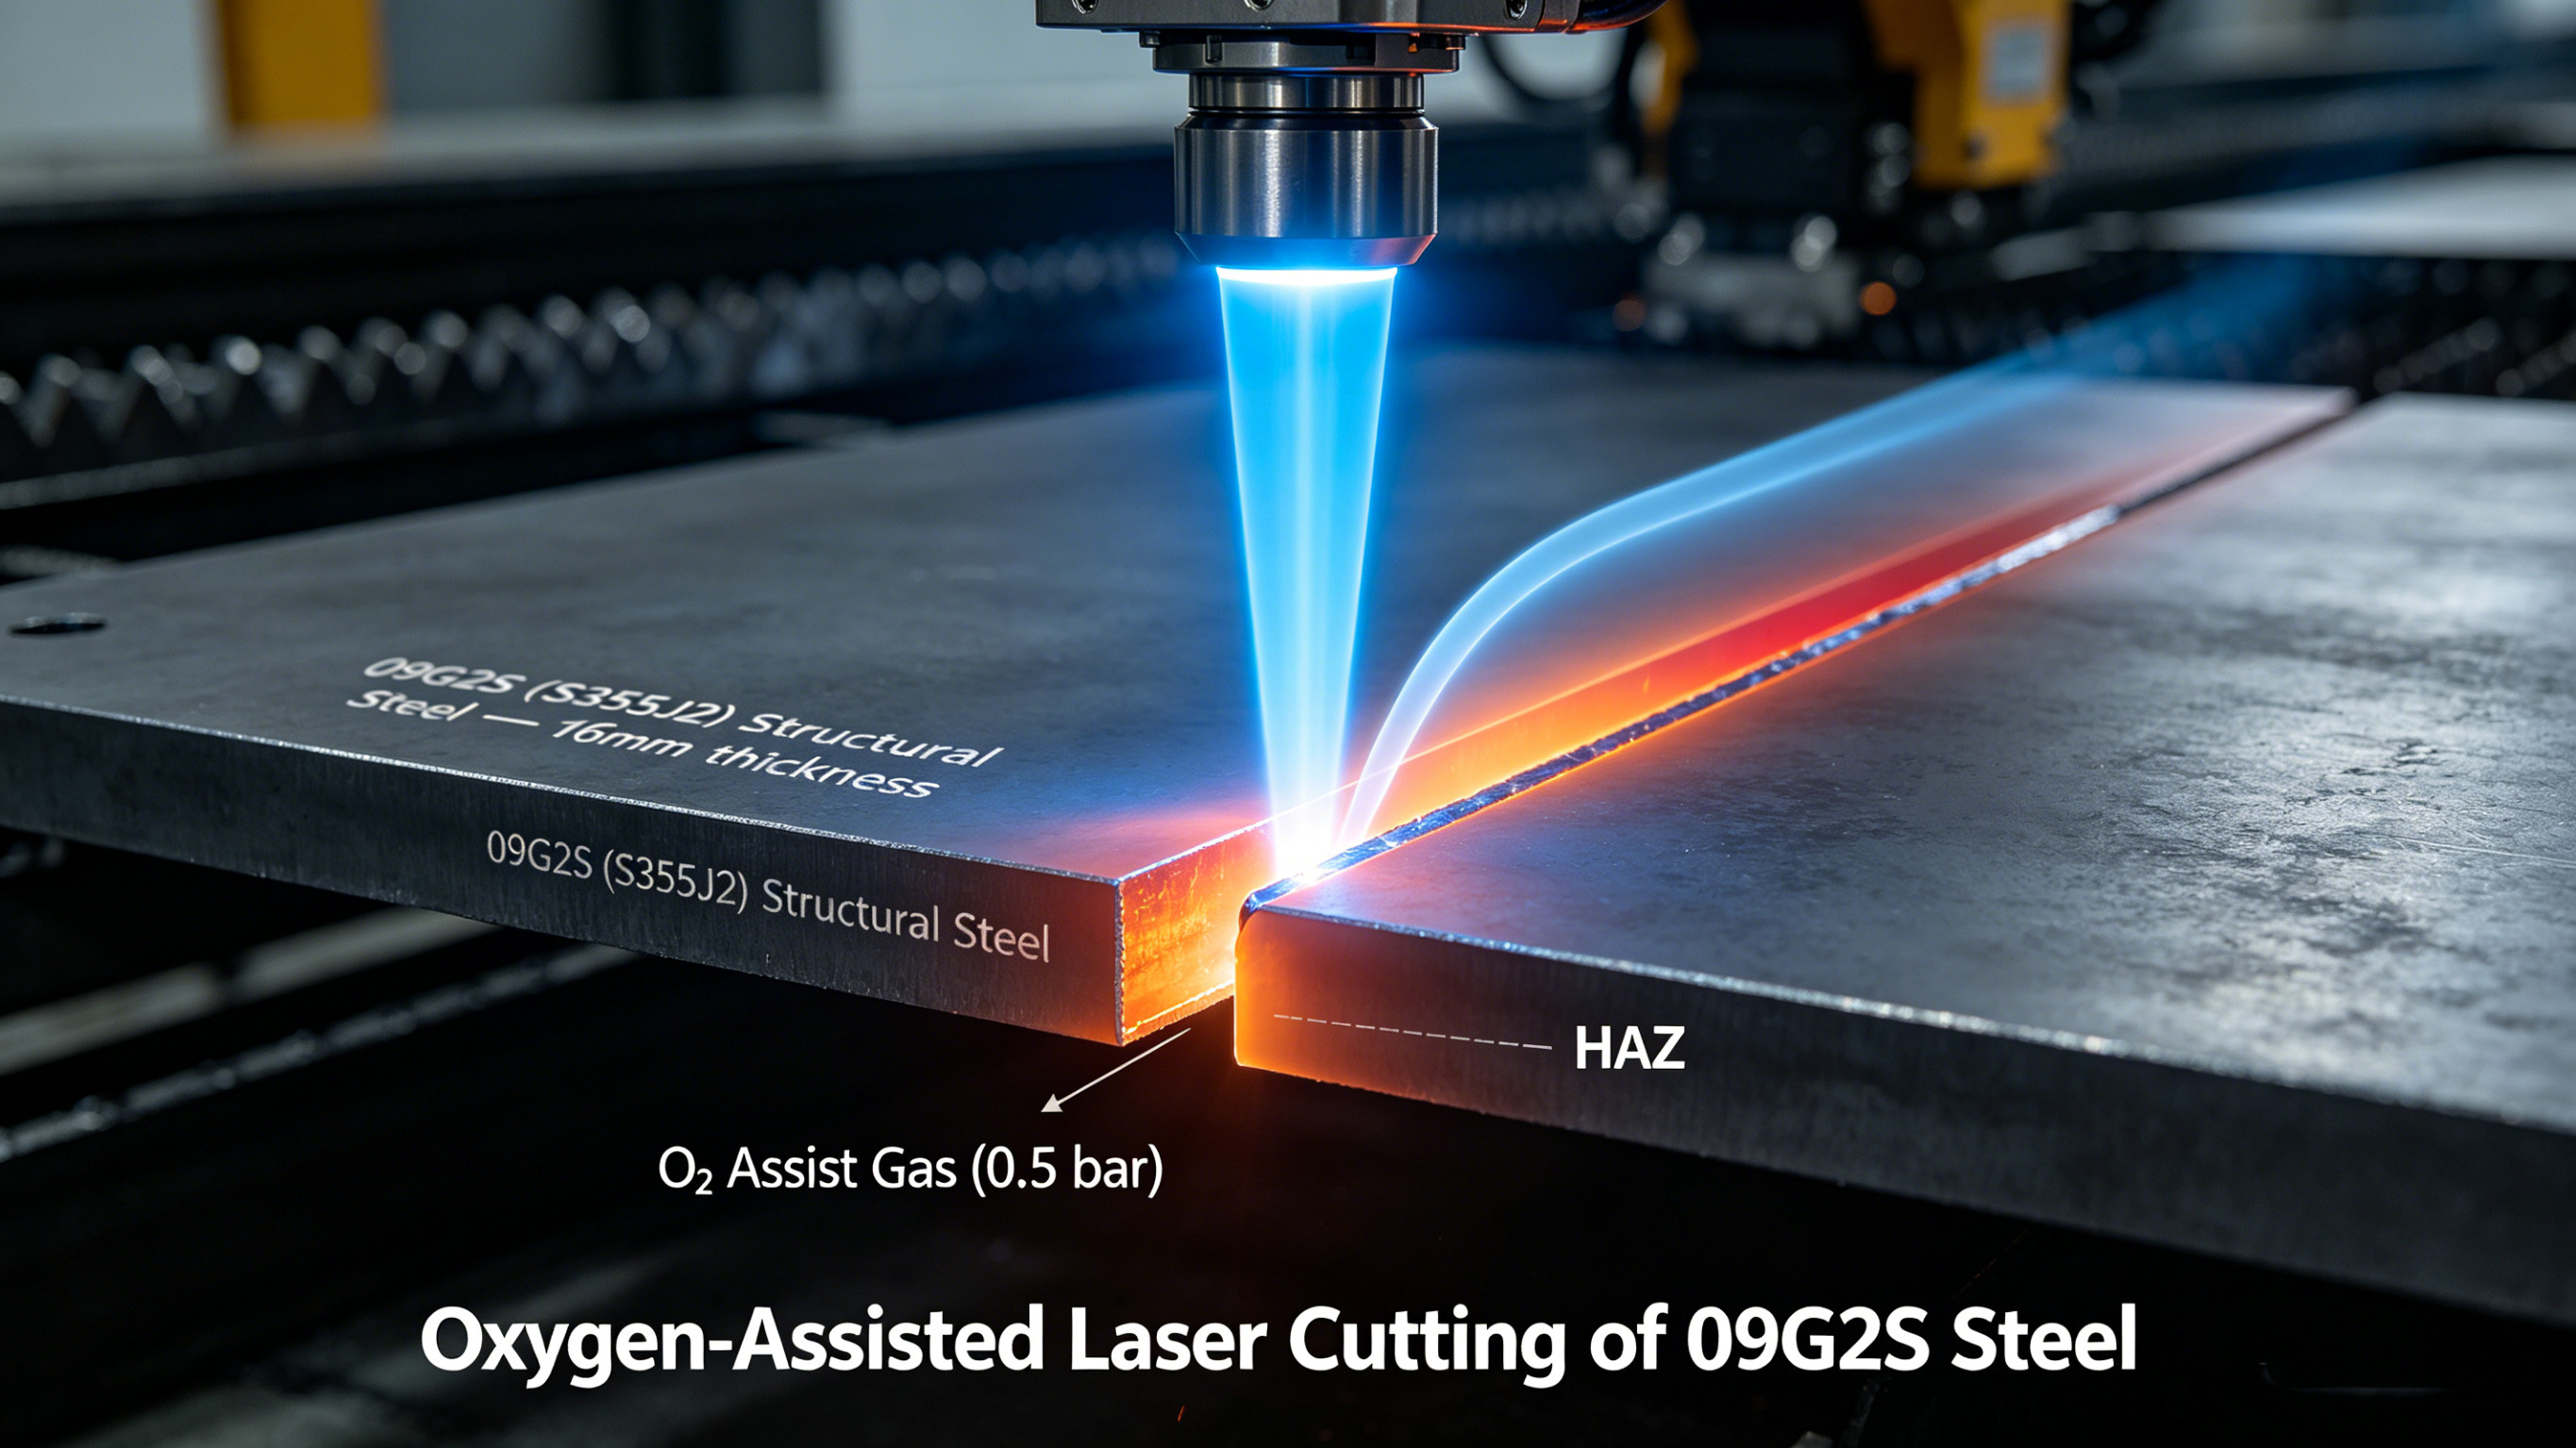
Enfoca un intenso y coherente haz de energía de luz en el material. El calor concentrado se derrite rápidamente, vaporiza o ablata el material, a menudo asistido por un chorro de gas de alta presión (p. Ej., Nitrógeno, oxígeno) para una expulsión limpia.
Ventajas clave: CNC Cutting vs. Corte con láser
| Característica | Cutting CNC (oxi-combustible/plasma) | Corte láser (láser de fibra) |
|---|---|---|
| Idoneidad de material | Excelente para acero de carbono grueso (oxi-combustible), bueno para acero inoxidable, aluminio, otros metales conductores (plasma).Limitado para no conductivos (excepto oxi-combustible en no metal grueso). | Versatilidad excepcional:Metales (acero, acero inoxidable, aluminio, cobre, latón) + no metales (acrílico, madera, compuestos, telas). Ideal para metales recubiertos/pintados. |
| Espesor de corte | Fuerza en un grosor extremo:El combustible oxi sobresale en acero al carbono> 150 mm. Plasma maneja los espesores de rango medio de manera efectiva (típicamente hasta 30-50 mm+ en acero). | Domina el grosor delgado a medio:Óptimo para materiales <20 mm. Excelente en hojas ultra delgadas (<3 mm) con velocidad/calidad superior. Capaz de hasta ~ 30 mm en acero al carbono con láseres de alta potencia.<20mm. Excels in ultra-thin sheets (<3mm) with superior speed/quality. Capable up to ~30mm on carbon steel with high-power lasers. |
| Cortar precisión y calidad | Bueno para la fabricación general:Tolerancias alrededor de ± 0.5 mm comunes. Kerf más amplio, zona notable afectada por el calor (HAZ), potencial de escoria/escoria. | Precisión y acabado superiores:Tolerancias estrechas (± 0.05-0.1 mm), kerf extremadamente estrecho (hasta 0.1 mm), haz mínimo, bordes lisos casi verticales. Excelente para detalles intrincados. |
| Velocidad de corte | Rápido sobre acero de carbono grueso:El combustible oxi puede superar en un plato muy pesado. Plasma competitivo en su rango de espesor medio. | Velocidad inigualable en materiales delgados:Dramáticamente más rápido que los métodos CNC para hojas <10 mm. Piercing de alta velocidad.<10mm. High-speed piercing. |
| Costos operativos | Inversión inicial más baja:Costo de compra de equipos típicamente más bajo que los sistemas láser comparables. | Costo más bajo por parte:Mayor eficiencia energética, consumibles mínimos (vs. boquillas/electrodos en plasma, gases de combustible), utilización superior del material (eficiencia de anidación). Mejor ROI a largo plazo para alto mix/de alto volumen. |
| Complejidad y automatización | Capaz:Maneja formas moderadamente complejas de manera efectiva. | Excepcional:Maestros de contornos altamente intrincados, esquinas afiladas, microholes ( |
| Entorno operativo | Robusto:Tolera las condiciones de taller más duras. | Limpiador:Menos humos/distorsión de calor en materiales delgados. Requiere un entorno estable. |
Elegir la tecnología de ajuste
-
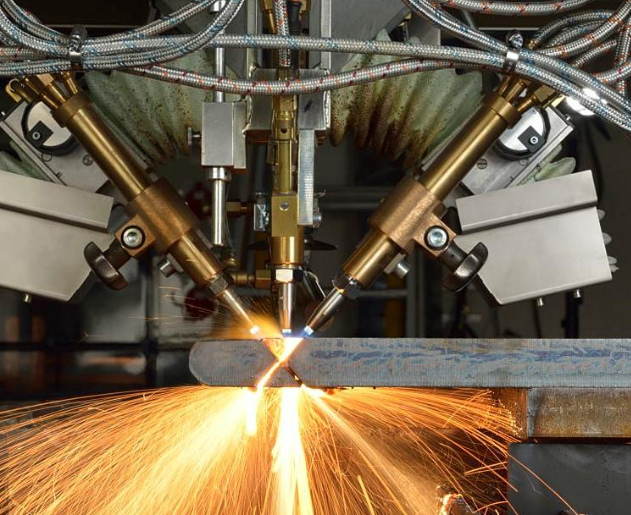
Opta por CNC Oxy-Fuel/Plasma cuando:
-
Su principal necesidad es cortarAcero de carbono muy grueso (> 30 mm)económicamente.
-
El presupuesto inicial del equipo es una restricción importante.
-
Precisión extrema y acabado de borde perfecto sonsecundarioal rendimiento en placa pesada.
-
CorteMateriales no conductores gruesos(Oxi-combustible).
-
-
Elija el corte láser (fibra) cuando:
-
Tu carga de trabajo se centra enmetales de medidor delgado a medio (<20 mm)<20mm), demandantealto rendimiento.
-
Precisión superior, calidad del borde y entrada mínima de calorson críticos.
-
Tú cortasdiversos materiales(múltiples metales, no metales).
-
Maximizar la utilización del materiales clave para la rentabilidad.
-
Tratamientodiseños complejos e intrincadoseficientemente es esencial.
-
Ahorro de costos operativos a largo plazo y automatizaciónson prioridades.
-
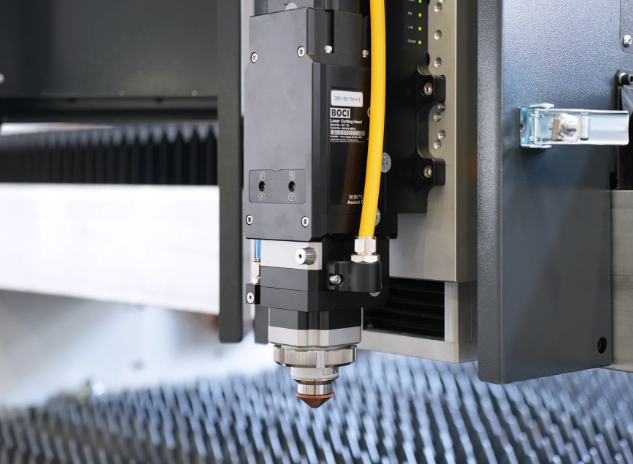
El oxi-combustible CNC y el corte de plasma siguen siendo indispensables para aplicaciones industriales pesadas, particularmente acero de carbono ultra espulaco. Sin embargo, el corte con láser de fibra ha revolucionado la fabricación de precisión, ofreciendo una velocidad, precisión, flexibilidad y eficiencia inigualables para la gran mayoría de las tareas de corte de chapa y perfil.
Revolucione la producción con una mesa cargadora de corte por láser automatizada en China
Artículo relacionado