極薄 316L ステンレス鋼シートの接合部形成、微細構造、機械的特性に対するレーザー溶接技術の影響の解明
導入
厚さ0.1 mm未満の極薄316Lステンレス鋼シートは、その優れた耐食性と熱伝導性により、ベーパーチャンバーや小型電子機器での使用が増えています。ただし、厚さが非常に薄いため、剛性が非常に低くなり、損傷が非常に発生しやすくなります。溶接変形。封止プロセス中に、バーンスルー、幾何学的歪み、界面結合の劣化などの一般的な問題が頻繁に発生し、製造精度と歩留まりが大幅に制限されます。利用可能な接合技術の中で、レーザー溶接は、熱伝導率を抑制する効果的なソリューションとして際立っています。溶接変形特に、連続レーザー溶接 (CLW)、パルスレーザー溶接 (PLW)、発振連続レーザー溶接 (OCLW)、発振パルスレーザー溶接 (OPLW) の 4 つの異なる技術を比較した場合、高品質の接合を実現できます。
4 つのレーザー溶接技術にわたる接合部の形成
4 つのレーザー溶接技術は基本的に異なる溶融池特性を示し、異なるビード形態とシート変形パターンをもたらします。 CLW は連続的な溶融池を生成し、鞍状の変形を伴う連続的なビードを生成します。対照的に、PLW は断続的な溶融池を生成し、波状の変形を伴う周期的なビード パターンを生成します。 OCLW は、振動運動にもかかわらず、連続的なプールを形成し、鞍型の変形を引き起こします。一方、最も複雑なモードである OPLW は、ねじれ変形を伴う不規則で断片化したビーズ形態を生成します。注目すべき点は、PLW が優れた制御を実証していることです。溶接変形、CLWと比較して約57.1%、OCLWと比較して84.5%、OPLWと比較して67.7%歪みを低減します。このため、PLW は幾何学的精度が最も重要な用途に最適な選択肢となります。
微細構造の進化と結晶粒の微細化
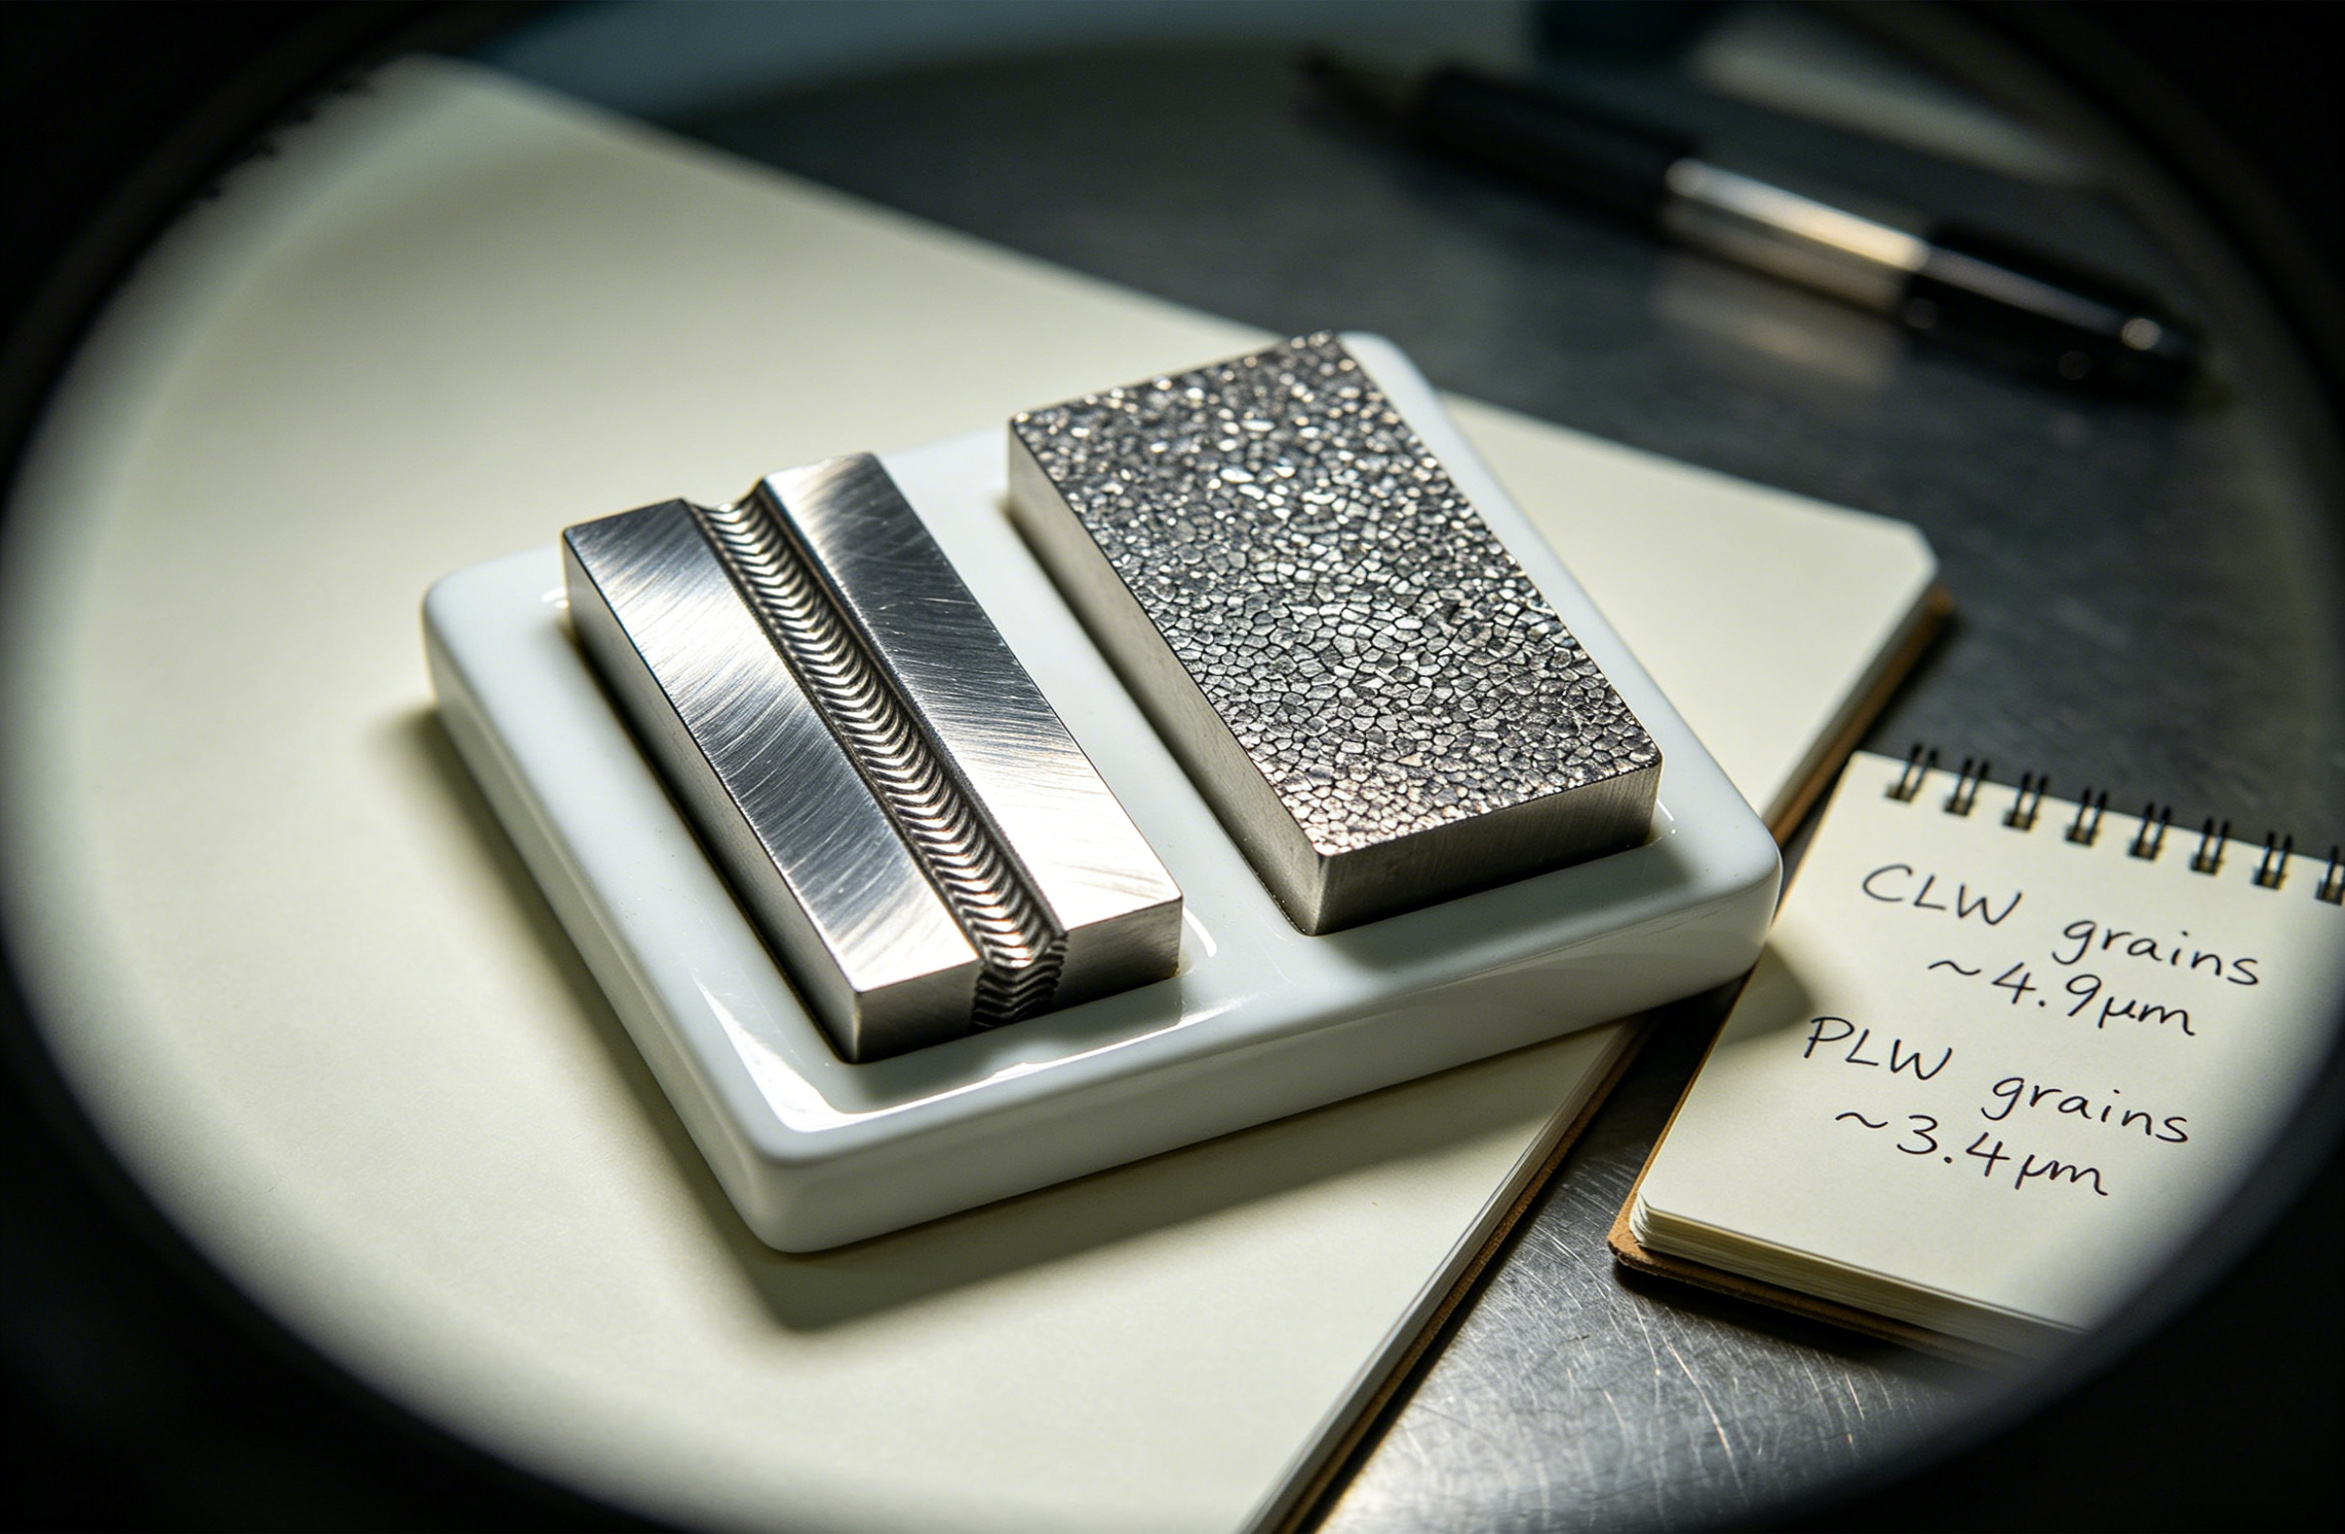
溶融池のダイナミクスは凝固挙動とその結果を決定します。微細構造の特性溶接継手の部分。連続溶融池 (CLW および OCLW) は、主に 2 次元の熱放散を特徴とし、顕著な柱状粒子の配向を促進します。連続溶接中の指向性熱流により、熱勾配に沿った粒子の成長が促進され、溶接中心線に沿って高度に配向した微細構造が生成されます。逆に、断続的な溶融池 (PLW および OPLW) は長手方向の熱伝達を強化し、優先的な粒子配向を抑制し、より等方性を促進します。微細構造の特性洗練された粒子構造を持っています。定量分析により、PLW では平均粒径が CLW の 4.9 μm からわずか 3.4 μm まで減少し、約 30% の大幅な微細化が図られることが明らかになりました。この結晶粒の微細化は、パルス レーザー動作に特有の溶融と急速凝固の繰り返しサイクルによって引き起こされ、結晶粒の粗大化に利用できる時間が制限されます。
機械的性能と歪み強度のトレードオフ
の溶接変形特徴と微細構造の特性極薄 316L ジョイントの機械的挙動に直接影響します。ジョイントの最大耐荷重は CLW > PLW > OCLW > OPLW の順位になります。 CLW は最高の絶対的な接合強度を実現しますが、鞍状の変形が激しいため、精密用途には適していません。 PLW は最適なバランスを提供し、CLW に匹敵する接合強度を維持しながら、4 つのモードすべての中で最も低い歪みを実現します。この最小化された組み合わせ溶接変形、精製された穀物、維持された機械的特性PLW を、極薄 316L ステンレス鋼シートをレーザー溶接するための理想的なプロセスとして位置づけ、ベーパー チャンバーのカプセル化やマイクロエレクトロニクスのパッケージングで直面する主要な製造上の課題に効果的に対処します。
レーザー溶接とは何ですか?仕組みは?
航空宇宙精密製造 – 異種材料の「星間」溶接継手
関連記事