Выяснение влияния методов лазерной сварки на формирование соединений, микроструктуру и механические свойства ультратонких листов нержавеющей стали 316L.
Введение
Ультратонкие листы нержавеющей стали 316L толщиной менее 0,1 мм все чаще используются в испарительных камерах и миниатюрных электронных устройствах из-за их превосходной коррозионной стойкости и теплопроводности. Однако их чрезвычайно малая толщина приводит к критически низкой жесткости, что делает их очень склонными ксварочная деформация. В процессе инкапсуляции часто возникают такие распространенные проблемы, как прожоги, геометрические искажения и ухудшение межфазных связей, что серьезно ограничивает точность изготовления и производительность. Среди доступных технологий соединения лазерная сварка выделяется как эффективное решение для подавлениясварочная деформацияпри достижении высококачественных соединений, особенно при сравнении четырех различных методов: непрерывной лазерной сварки (CLW), импульсной лазерной сварки (PLW), колебательной непрерывной лазерной сварки (OCLW) и колебательной импульсной лазерной сварки (OPLW).
Формирование соединений с помощью четырех методов лазерной сварки
Четыре метода лазерной сварки демонстрируют принципиально разные характеристики ванны расплава, что приводит к различной морфологии валиков и характеру деформации листа. CLW создает непрерывную ванну расплава и приводит к образованию непрерывного валика, сопровождающегося седловидной деформацией. Напротив, PLW создает прерывистую ванну расплава, образуя циклический рисунок валиков с волнистой деформацией. OCLW, несмотря на свое колебательное движение, по-прежнему образует непрерывную ванну и приводит к седловидной деформации, тогда как OPLW — наиболее сложный режим — создает неправильную, фрагментированную морфологию шариков, сопровождающуюся деформацией скручивания. Примечательно, что PLW демонстрирует превосходный контроль надсварочная деформация, что снижает искажения примерно на 57,1% по сравнению с CLW, на 84,5% по сравнению с OCLW и на 67,7% по сравнению с OPLW. Это делает PLW оптимальным выбором для применений, где геометрическая точность имеет первостепенное значение.
Эволюция микроструктуры и измельчение зерна
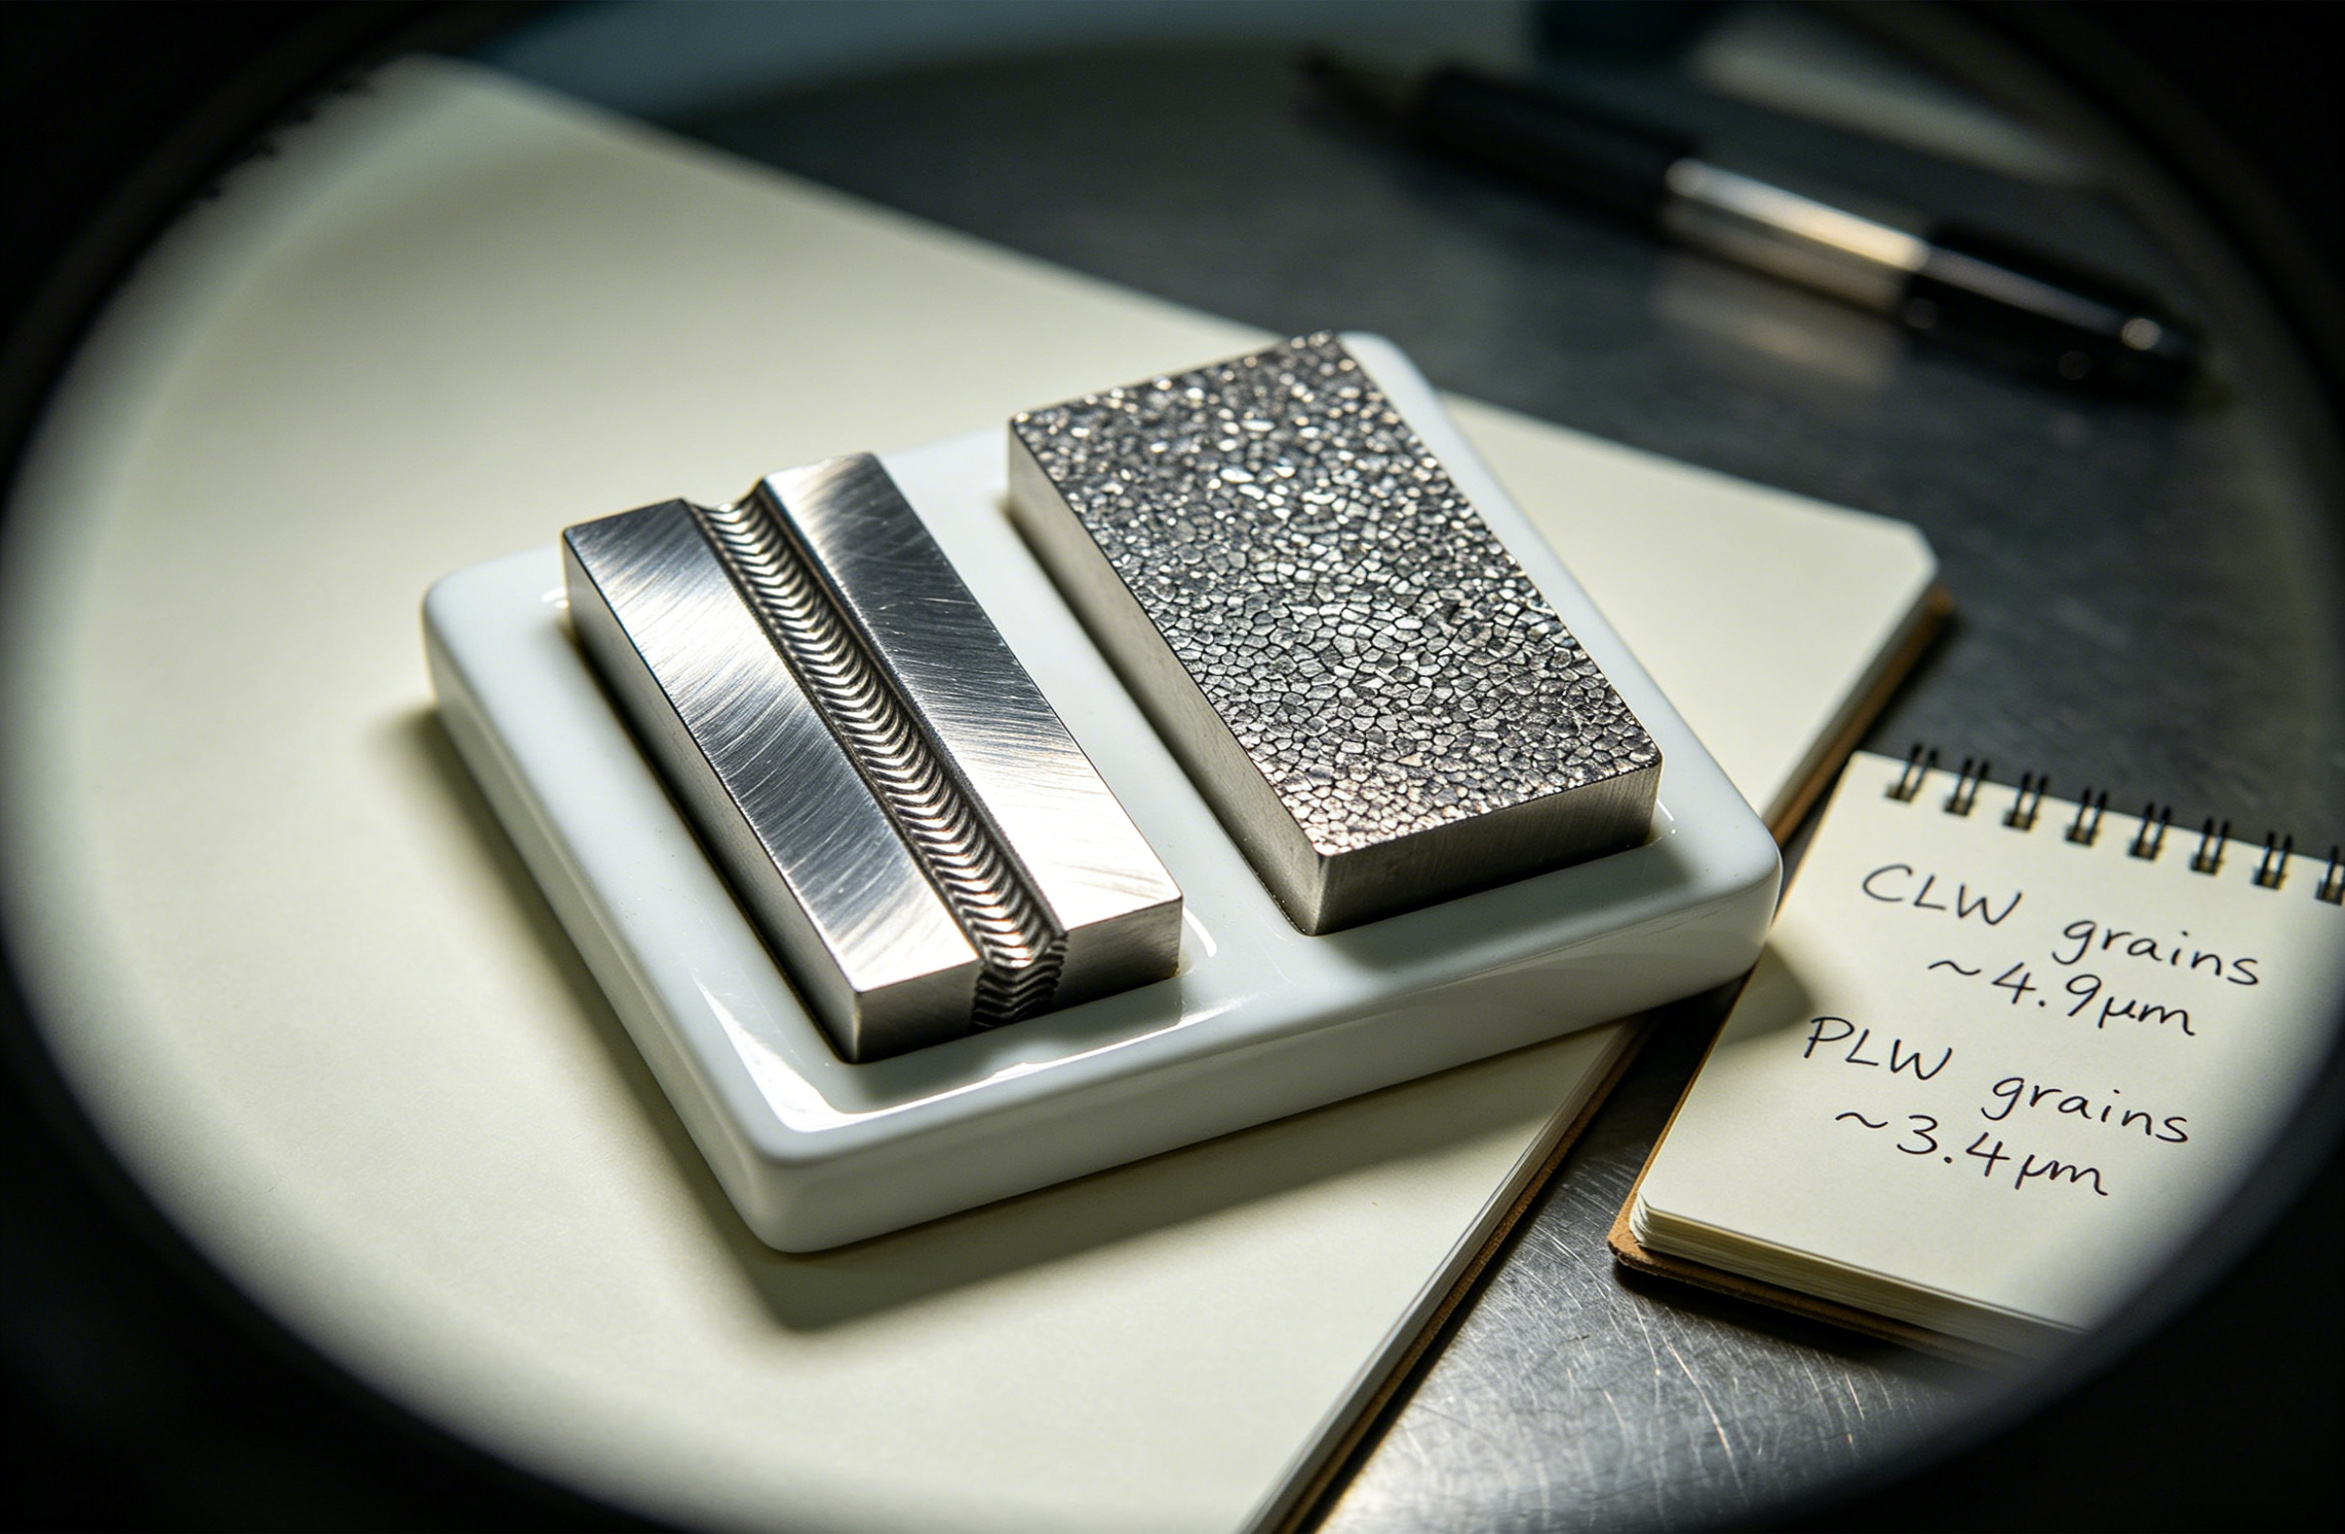
Динамика ванны расплава определяет поведение затвердевания и, как следствие,свойства микроструктурысварного соединения. Ванны непрерывного расплава (CLW и OCLW) характеризуются преимущественно двумерной теплоотдачей, что способствует выраженной столбчатой ориентации зерен. Направленный тепловой поток во время непрерывной сварки способствует росту зерен вдоль температурного градиента, создавая высокоориентированную микроструктуру вдоль центральной линии сварного шва. И наоборот, прерывистые ванны расплава (PLW и OPLW) усиливают продольный теплообмен, подавляя преимущественную ориентацию зерен и способствуя большей изотропности.свойства микроструктурыс изысканной зернистой структурой. Количественный анализ показывает, что PLW уменьшает средний размер зерен с 4,9 мкм в CLW до всего лишь 3,4 мкм, что представляет собой значительное измельчение примерно на 30%. Такое измельчение зерна происходит из-за повторяющихся циклов плавления и быстрого затвердевания, присущих импульсному лазерному режиму, которые ограничивают время, доступное для укрупнения зерна.
Механические характеристики и компромисс между прочностью на искажения
сварочная деформацияхарактеристики исвойства микроструктурынапрямую влияют на механическое поведение ультратонких соединений 316L. Максимальная грузоподъемность суставов соответствует ранжированию: CLW > PLW > OCLW > OPLW. Несмотря на то, что CLW обеспечивает высочайшую абсолютную прочность соединения, его сильная седловидная деформация делает его непригодным для точного применения. PLW предлагает оптимальный баланс, обеспечивая наименьшее искажение среди всех четырех режимов, сохраняя при этом прочность соединения, сравнимую с CLW. Эта комбинация минимизированныхсварочная деформация, очищенное зерно и поддержаниемеханические свойствапозиционирует PLW как идеальный процесс лазерной сварки ультратонких листов нержавеющей стали 316L, эффективно решая основные производственные проблемы, с которыми сталкиваются при герметизации в паровой камере и упаковке микроэлектроники.
Что такое лазерная сварка? Как это работает?
Прецизионное аэрокосмическое производство – «межзвездное» сварное соединение разнородных материалов
Связанная статья