ชี้แจงผลกระทบของเทคนิคการเชื่อมด้วยเลเซอร์ต่อการเกิดข้อต่อ โครงสร้างจุลภาค และคุณสมบัติทางกลของแผ่นสแตนเลส 316L แบบบางพิเศษ
การแนะนำ
แผ่นสแตนเลส 316L บางเฉียบที่มีความหนาต่ำกว่า 0.1 มม. มีการใช้กันมากขึ้นในห้องระเหยและอุปกรณ์อิเล็กทรอนิกส์ขนาดเล็ก เนื่องจากมีความต้านทานการกัดกร่อนและการนำความร้อนได้ดีเยี่ยม อย่างไรก็ตาม ความหนาที่ต่ำมากส่งผลให้มีความแข็งต่ำมาก ซึ่งทำให้มีแนวโน้มที่จะเกิดได้ง่ายมากความผิดปกติของการเชื่อม. ในระหว่างกระบวนการห่อหุ้ม ปัญหาทั่วไป เช่น การไหม้ทะลุ การบิดเบี้ยวทางเรขาคณิต และการเสื่อมสภาพของพันธะระหว่างพื้นผิว มักเกิดขึ้น ซึ่งจำกัดความแม่นยำและผลผลิตในการผลิตอย่างรุนแรง ในบรรดาเทคโนโลยีการเชื่อมที่มีอยู่ การเชื่อมด้วยเลเซอร์ถือเป็นโซลูชั่นที่มีประสิทธิภาพในการระงับความผิดปกติของการเชื่อมในขณะที่บรรลุข้อต่อคุณภาพสูง โดยเฉพาะอย่างยิ่งเมื่อเปรียบเทียบสี่เทคนิคที่แตกต่างกัน: การเชื่อมด้วยเลเซอร์อย่างต่อเนื่อง (CLW), การเชื่อมด้วยเลเซอร์แบบพัลซิ่ง (PLW), การเชื่อมด้วยเลเซอร์อย่างต่อเนื่องแบบสั่น (OCLW) และการเชื่อมด้วยเลเซอร์แบบสั่นแบบสั่น (OPLW)
การก่อตัวของรอยต่อในเทคนิคการเชื่อมด้วยเลเซอร์ทั้งสี่แบบ
เทคนิคการเชื่อมด้วยเลเซอร์ทั้งสี่แบบแสดงคุณลักษณะพูลหลอมเหลวโดยพื้นฐาน ซึ่งนำไปสู่รูปร่างของเม็ดบีดที่แตกต่างกันและรูปแบบการเปลี่ยนรูปของแผ่นงาน CLW สร้างบ่อหลอมเหลวอย่างต่อเนื่องและส่งผลให้เกิดเม็ดบีดต่อเนื่องพร้อมกับการเสียรูปรูปอาน ในทางตรงกันข้าม PLW จะสร้างแหล่งน้ำหลอมเหลวเป็นระยะๆ ทำให้เกิดรูปแบบเม็ดบีดแบบวนรอบและมีการเสียรูปเป็นคลื่น OCLW แม้จะมีการเคลื่อนที่แบบสั่น แต่ก็ยังคงก่อตัวเป็นแอ่งต่อเนื่องและนำไปสู่การเสียรูปรูปทรงอาน ในขณะที่ OPLW ซึ่งเป็นโหมดที่ซับซ้อนที่สุด ทำให้เกิดสัณฐานวิทยาของเม็ดบีดที่ไม่สม่ำเสมอและกระจัดกระจายพร้อมกับการบิดรูปบิดเบี้ยว โดยเฉพาะอย่างยิ่ง PLW แสดงให้เห็นถึงการควบคุมที่เหนือกว่าความผิดปกติของการเชื่อมลดการบิดเบือนลงประมาณ 57.1% เมื่อเทียบกับ CLW, 84.5% เมื่อเทียบกับ OCLW และ 67.7% เมื่อเทียบกับ OPLW ทำให้ PLW เป็นตัวเลือกที่เหมาะสมที่สุดสำหรับการใช้งานที่ความแม่นยำทางเรขาคณิตเป็นสิ่งสำคัญที่สุด
วิวัฒนาการของโครงสร้างจุลภาคและการปรับแต่งเกรน
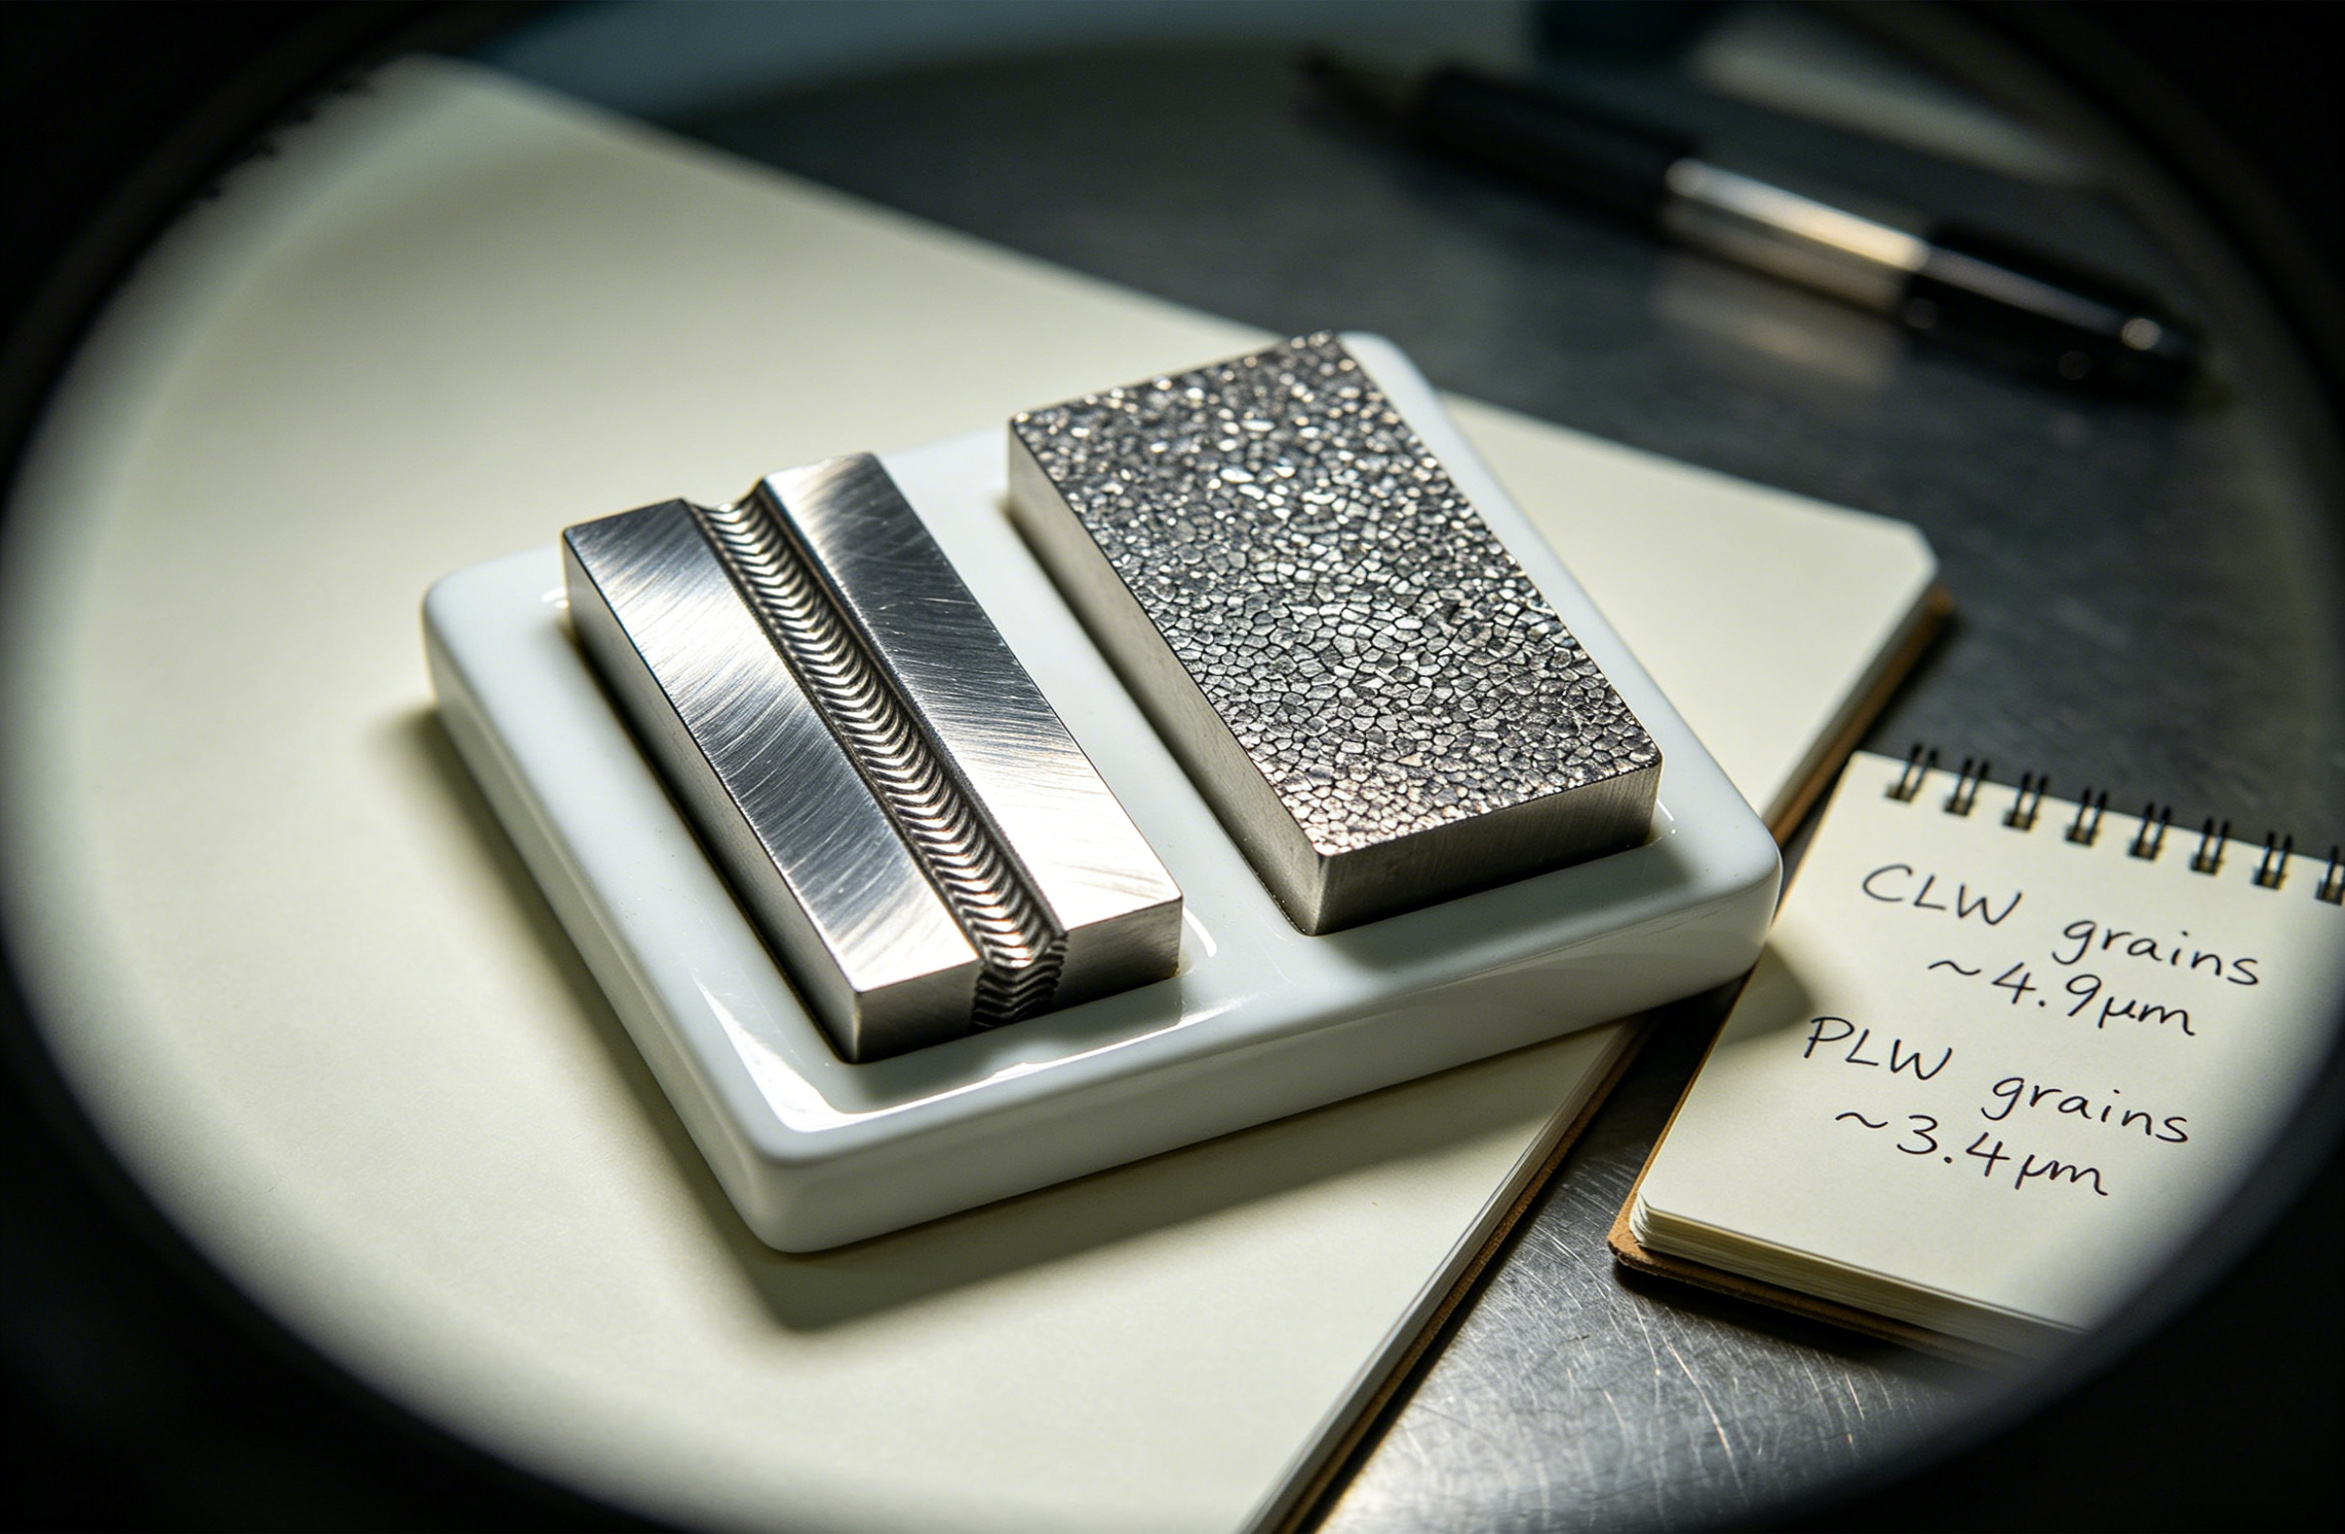
ไดนามิกของพูลหลอมเหลวกำหนดพฤติกรรมการแข็งตัวและผลลัพธ์คุณสมบัติโครงสร้างจุลภาคของรอยเชื่อม บ่อหลอมเหลวแบบต่อเนื่อง (CLW และ OCLW) มีลักษณะเด่นคือการกระจายความร้อนแบบสองมิติเป็นส่วนใหญ่ ซึ่งส่งเสริมการวางแนวเกรนแบบเรียงเป็นแนวที่เด่นชัด ทิศทางการไหลของความร้อนระหว่างการเชื่อมอย่างต่อเนื่องช่วยกระตุ้นการเติบโตของเกรนตามแนวไล่ระดับความร้อน ทำให้เกิดโครงสร้างจุลภาคที่มีทิศทางสูงตามแนวกึ่งกลางการเชื่อม ในทางกลับกัน บ่อหลอมเหลวเป็นระยะ (PLW และ OPLW) ช่วยเพิ่มการถ่ายเทความร้อนตามยาว ลดการวางแนวเกรนพิเศษ และส่งเสริมไอโซโทรปิกมากขึ้นคุณสมบัติโครงสร้างจุลภาคด้วยโครงสร้างเกรนที่ประณีต การวิเคราะห์เชิงปริมาณเผยให้เห็นว่า PLW ลดขนาดเกรนเฉลี่ยจาก 4.9 µm ใน CLW เหลือเพียง 3.4 µm ซึ่งแสดงถึงการปรับปรุงที่สำคัญที่ประมาณ 30% การปรับแต่งเกรนนี้เกิดจากการหลอมซ้ำและการแข็งตัวอย่างรวดเร็วตามวงจรการทำงานของเลเซอร์แบบพัลซิ่ง ซึ่งจำกัดเวลาสำหรับการทำให้เกรนหยาบ
ประสิทธิภาพทางกลและการแลกเปลี่ยนความบิดเบี้ยว-ความแข็งแกร่ง
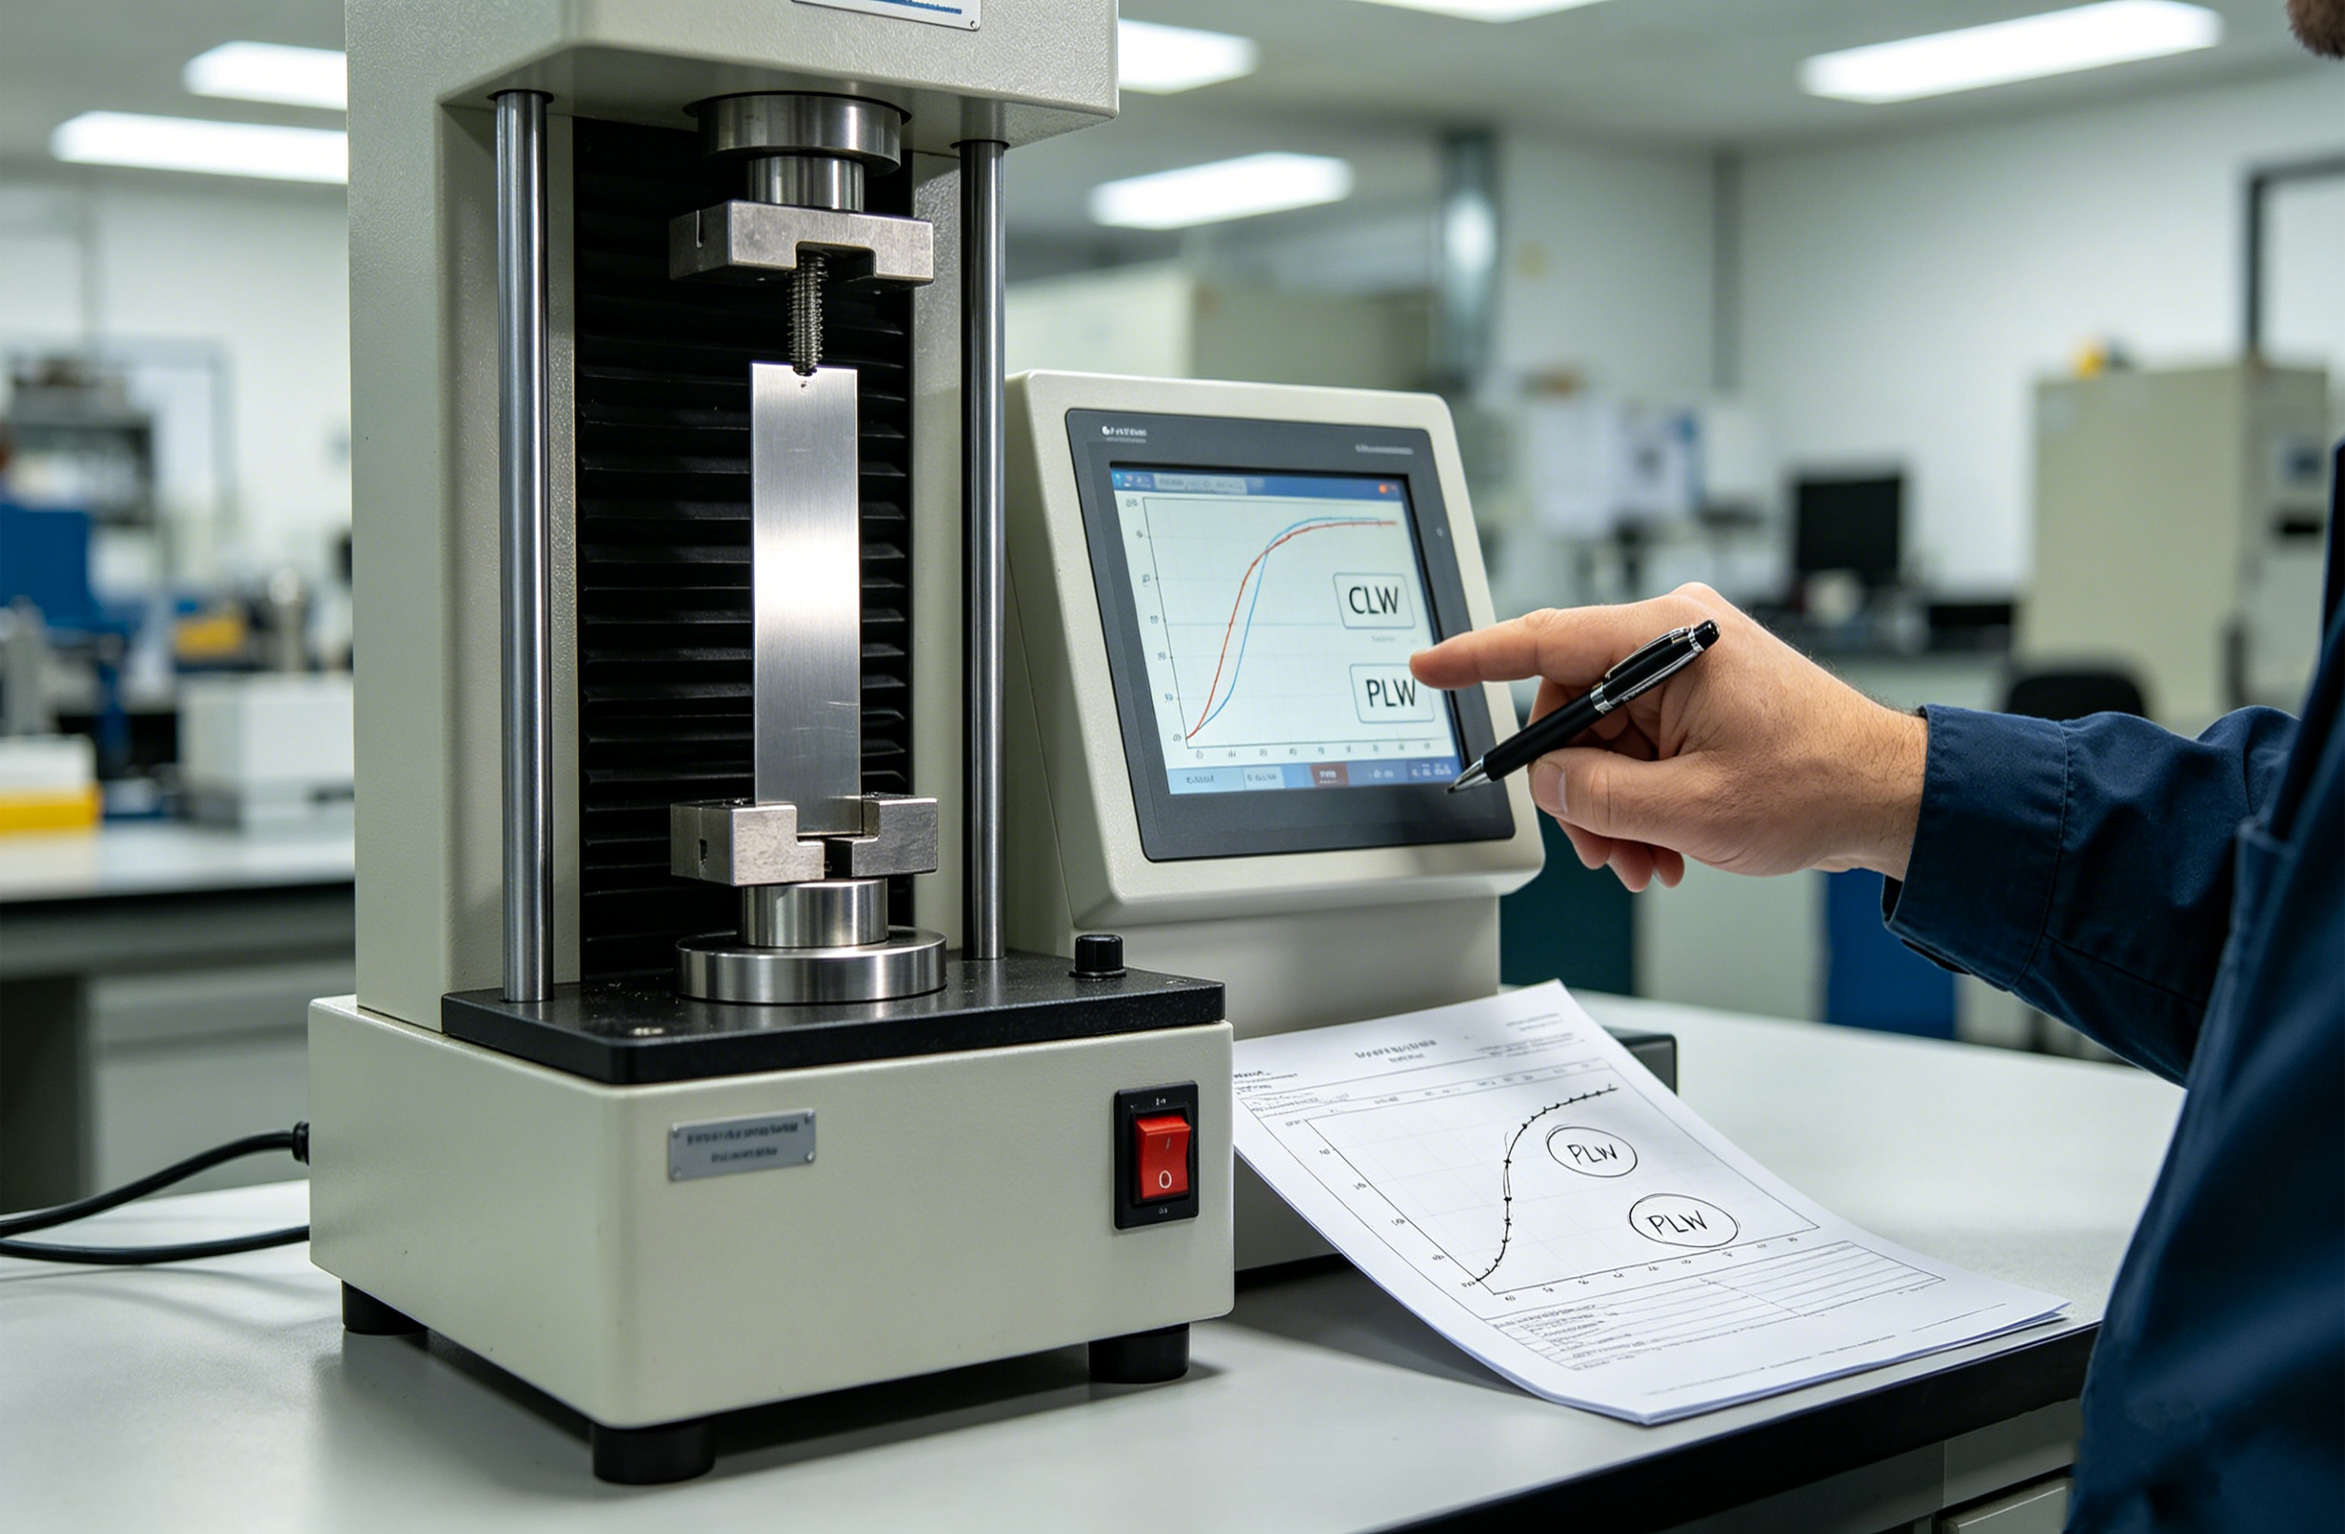
ที่ความผิดปกติของการเชื่อมลักษณะและคุณสมบัติโครงสร้างจุลภาคส่งผลโดยตรงต่อพฤติกรรมทางกลของข้อต่อ 316L แบบบางพิเศษ ความสามารถในการรับน้ำหนักสูงสุดร่วมเป็นไปตามการจัดอันดับ: CLW > PLW > OCLW > OPLW แม้ว่า CLW จะได้ความแข็งแรงของข้อต่อสัมบูรณ์สูงสุด แต่การเปลี่ยนรูปรูปอานอย่างรุนแรงทำให้ไม่เหมาะกับการใช้งานที่มีความแม่นยำ PLW นำเสนอความสมดุลที่เหมาะสม โดยให้ความบิดเบี้ยวต่ำที่สุดในบรรดาโหมดทั้งสี่โหมด ในขณะที่ยังคงรักษาความแข็งแรงของข้อต่อที่เทียบได้กับ CLW การรวมกันที่ย่อเล็กสุดนี้ความผิดปกติของการเชื่อมเมล็ดข้าวที่ผ่านการขัดเกลาและดูแลรักษาคุณสมบัติทางกลวางตำแหน่ง PLW ให้เป็นกระบวนการในอุดมคติสำหรับการเชื่อมด้วยเลเซอร์แผ่นสแตนเลส 316L บางเฉียบ จัดการกับความท้าทายในการผลิตหลักที่ต้องเผชิญในการห่อหุ้มห้องไอและบรรจุภัณฑ์ไมโครอิเล็กทรอนิกส์ได้อย่างมีประสิทธิภาพ
การเชื่อมด้วยเลเซอร์คืออะไร? มันทำงานอย่างไร?
การผลิตที่มีความแม่นยำด้านการบินและอวกาศ - รอยเชื่อม "Interstellar" สำหรับวัสดุที่ไม่เหมือนกัน
บทความที่เกี่ยวข้อง