Освоение сварки разнородных металлов: как соединить медь с нержавеющей сталью
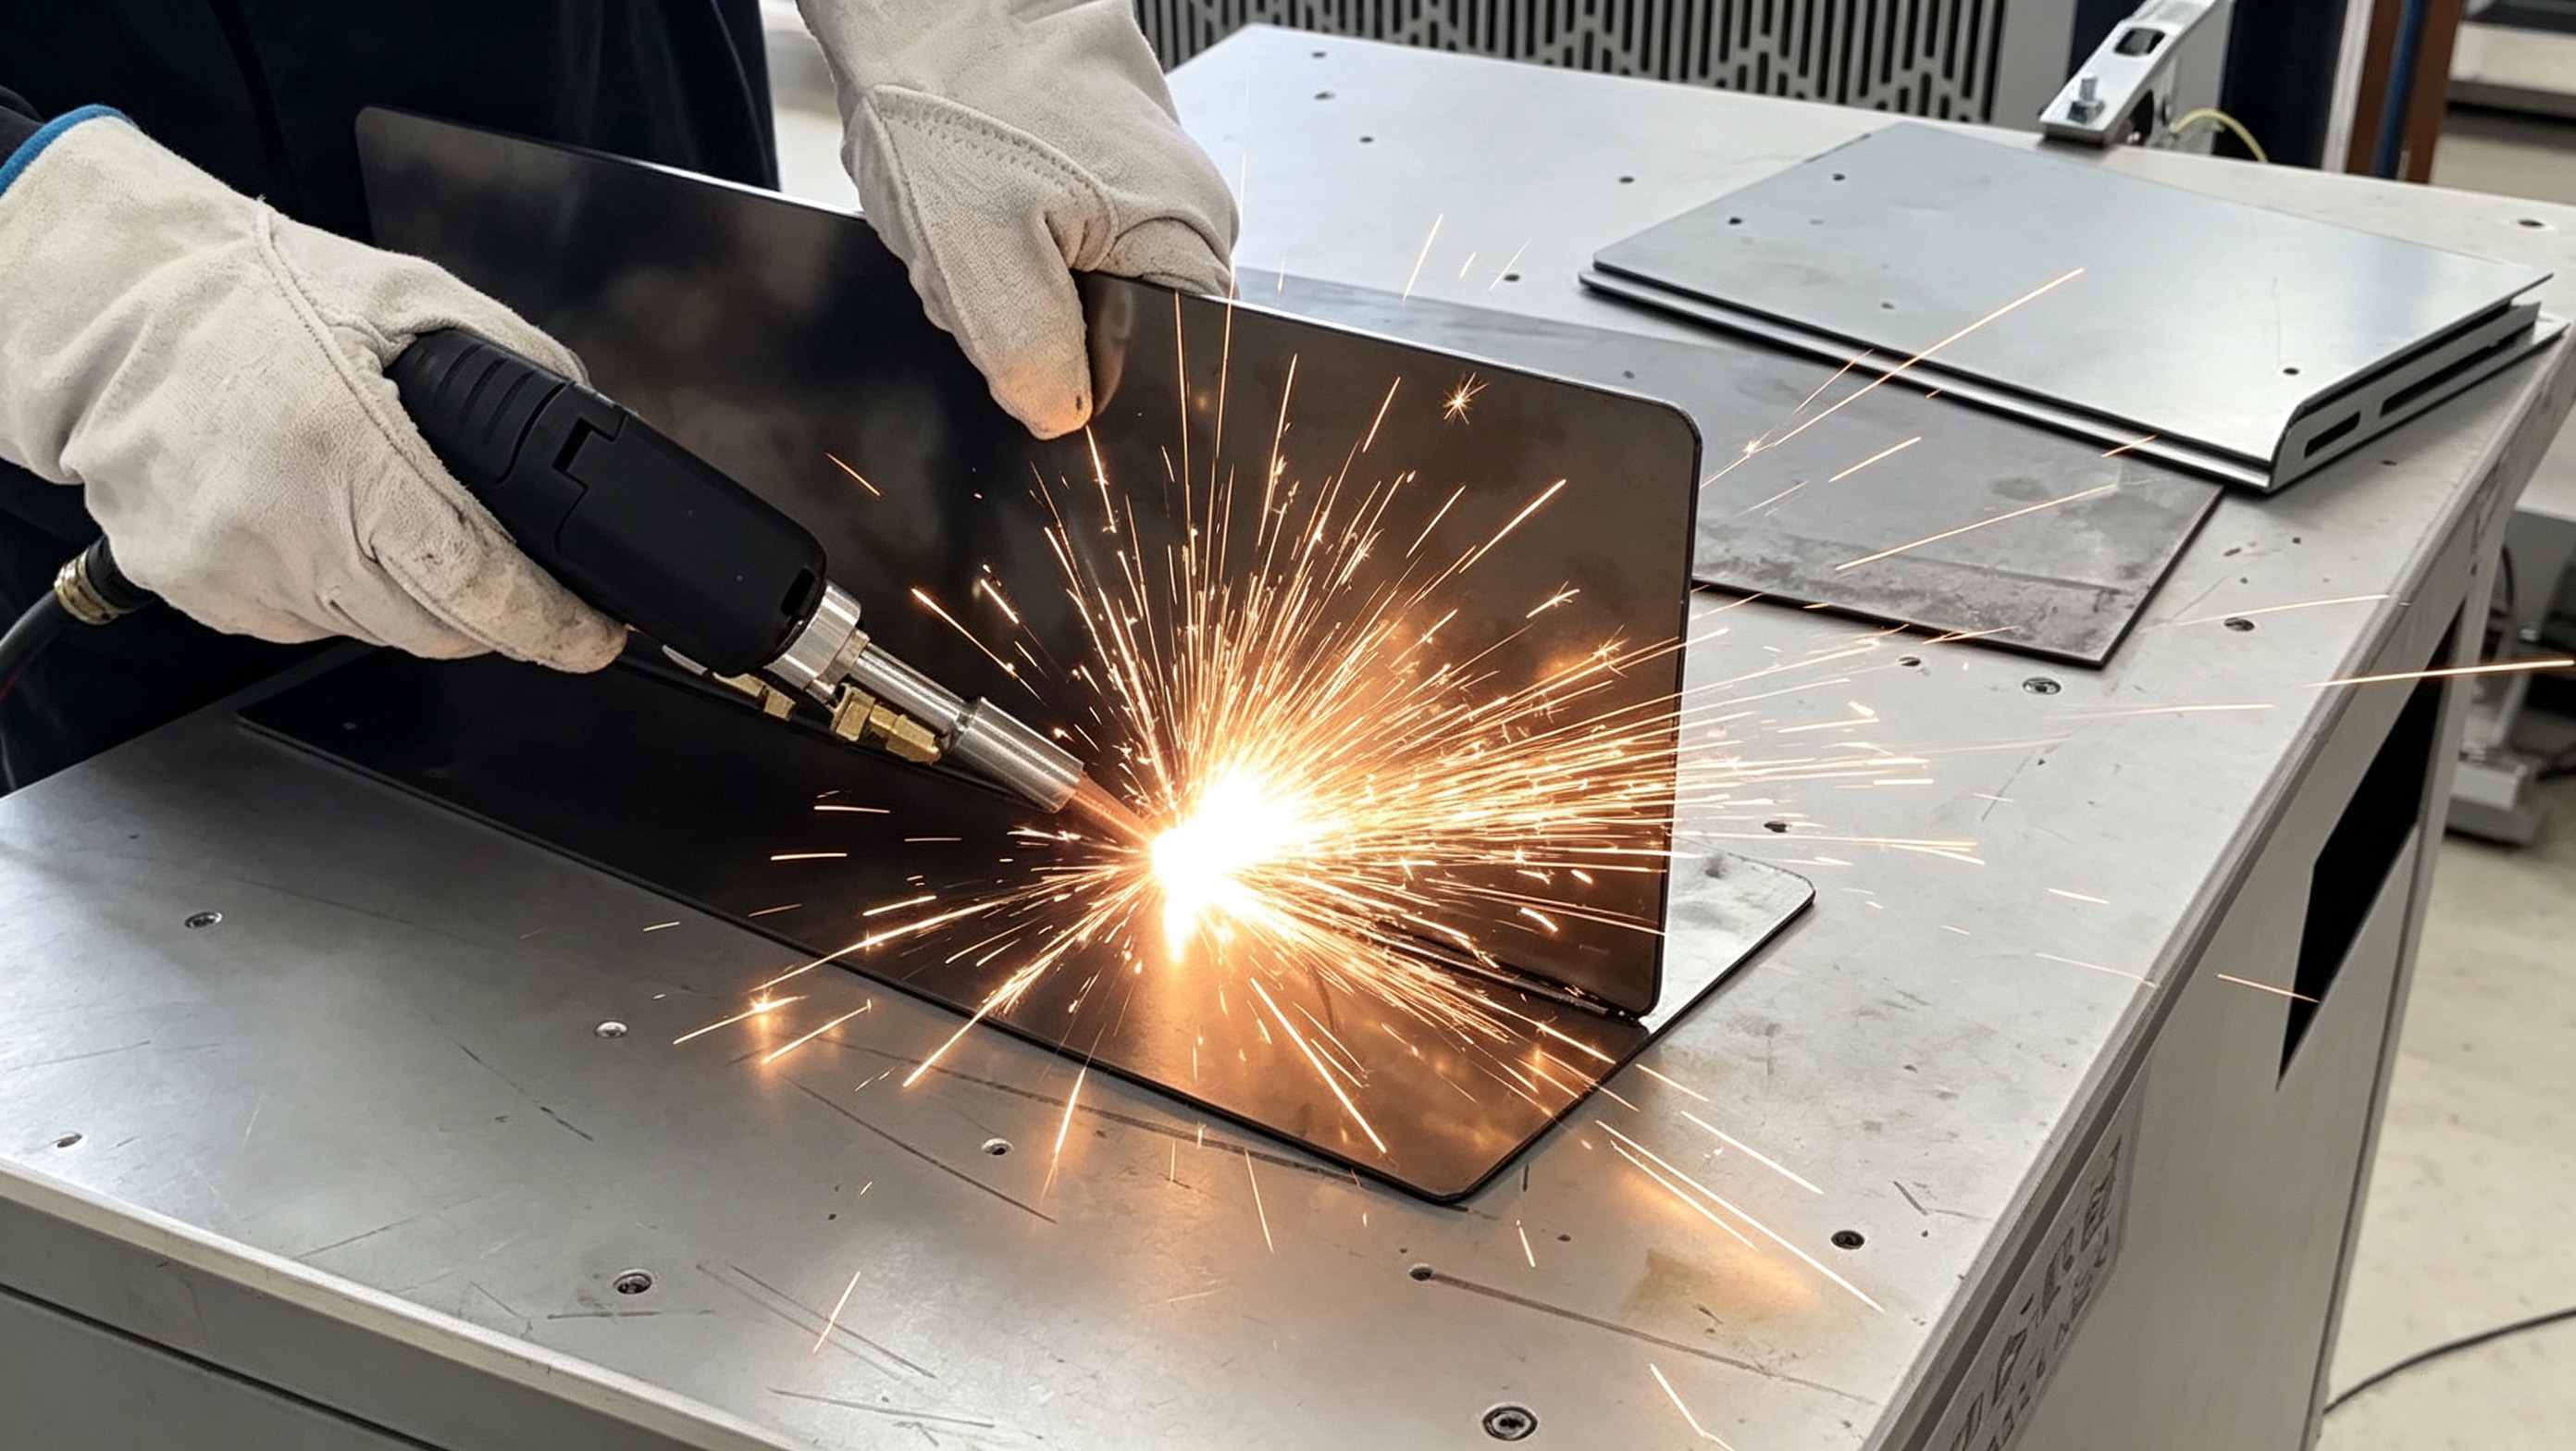
В точном производстве немногие задачи столь же сложны, как соединение меди с нержавеющей сталью. Эти два металла имеют совершенно разные температуры плавления, теплопроводность и скорость расширения. Медь рассеивает тепло, как губка, а нержавеющая сталь удерживает его. Сварите их традиционными методами, и вы, скорее всего, получите трещины, слабые соединения или вообще отсутствие соединения. Но вот хорошая новость: современныйЛазерная сварка меди и нержавеющей сталипревратил эту «невозможную» работу в рутинную операцию. Давайте углубимся в то, как это делается.
Проблема сварки разнородных металлов
Почемусварка разнородных металловтак сложно? Это сводится к физике. Температура плавления меди составляет около 1984°F (1085°C), а нержавеющая сталь плавится выше — примерно 2500°F (1370°C). Медь также отводит тепло от зоны сварки примерно в 20 раз быстрее, чем нержавеющая сталь. Это означает, что при нагреве медь действует как теплоотвод, препятствуя правильному формированию сварочной ванны. Традиционные методы, такие как TIG, часто приводят к тому, что медная сторона остается холодной, а нержавеющая сталь перегревается, что приводит к образованию хрупких интерметаллических соединений, которые трескаются под напряжением. Вот почемуЛазерная сварка меди и нержавеющей сталистал идеальным решением — он доставляет концентрированную энергию именно туда, где это необходимо, достаточно быстро, чтобы преодолеть эти проблемы.
Два лучших метода сварки меди и нержавеющей стали
а. Автоматическая сварка (без механизма подачи проволоки)
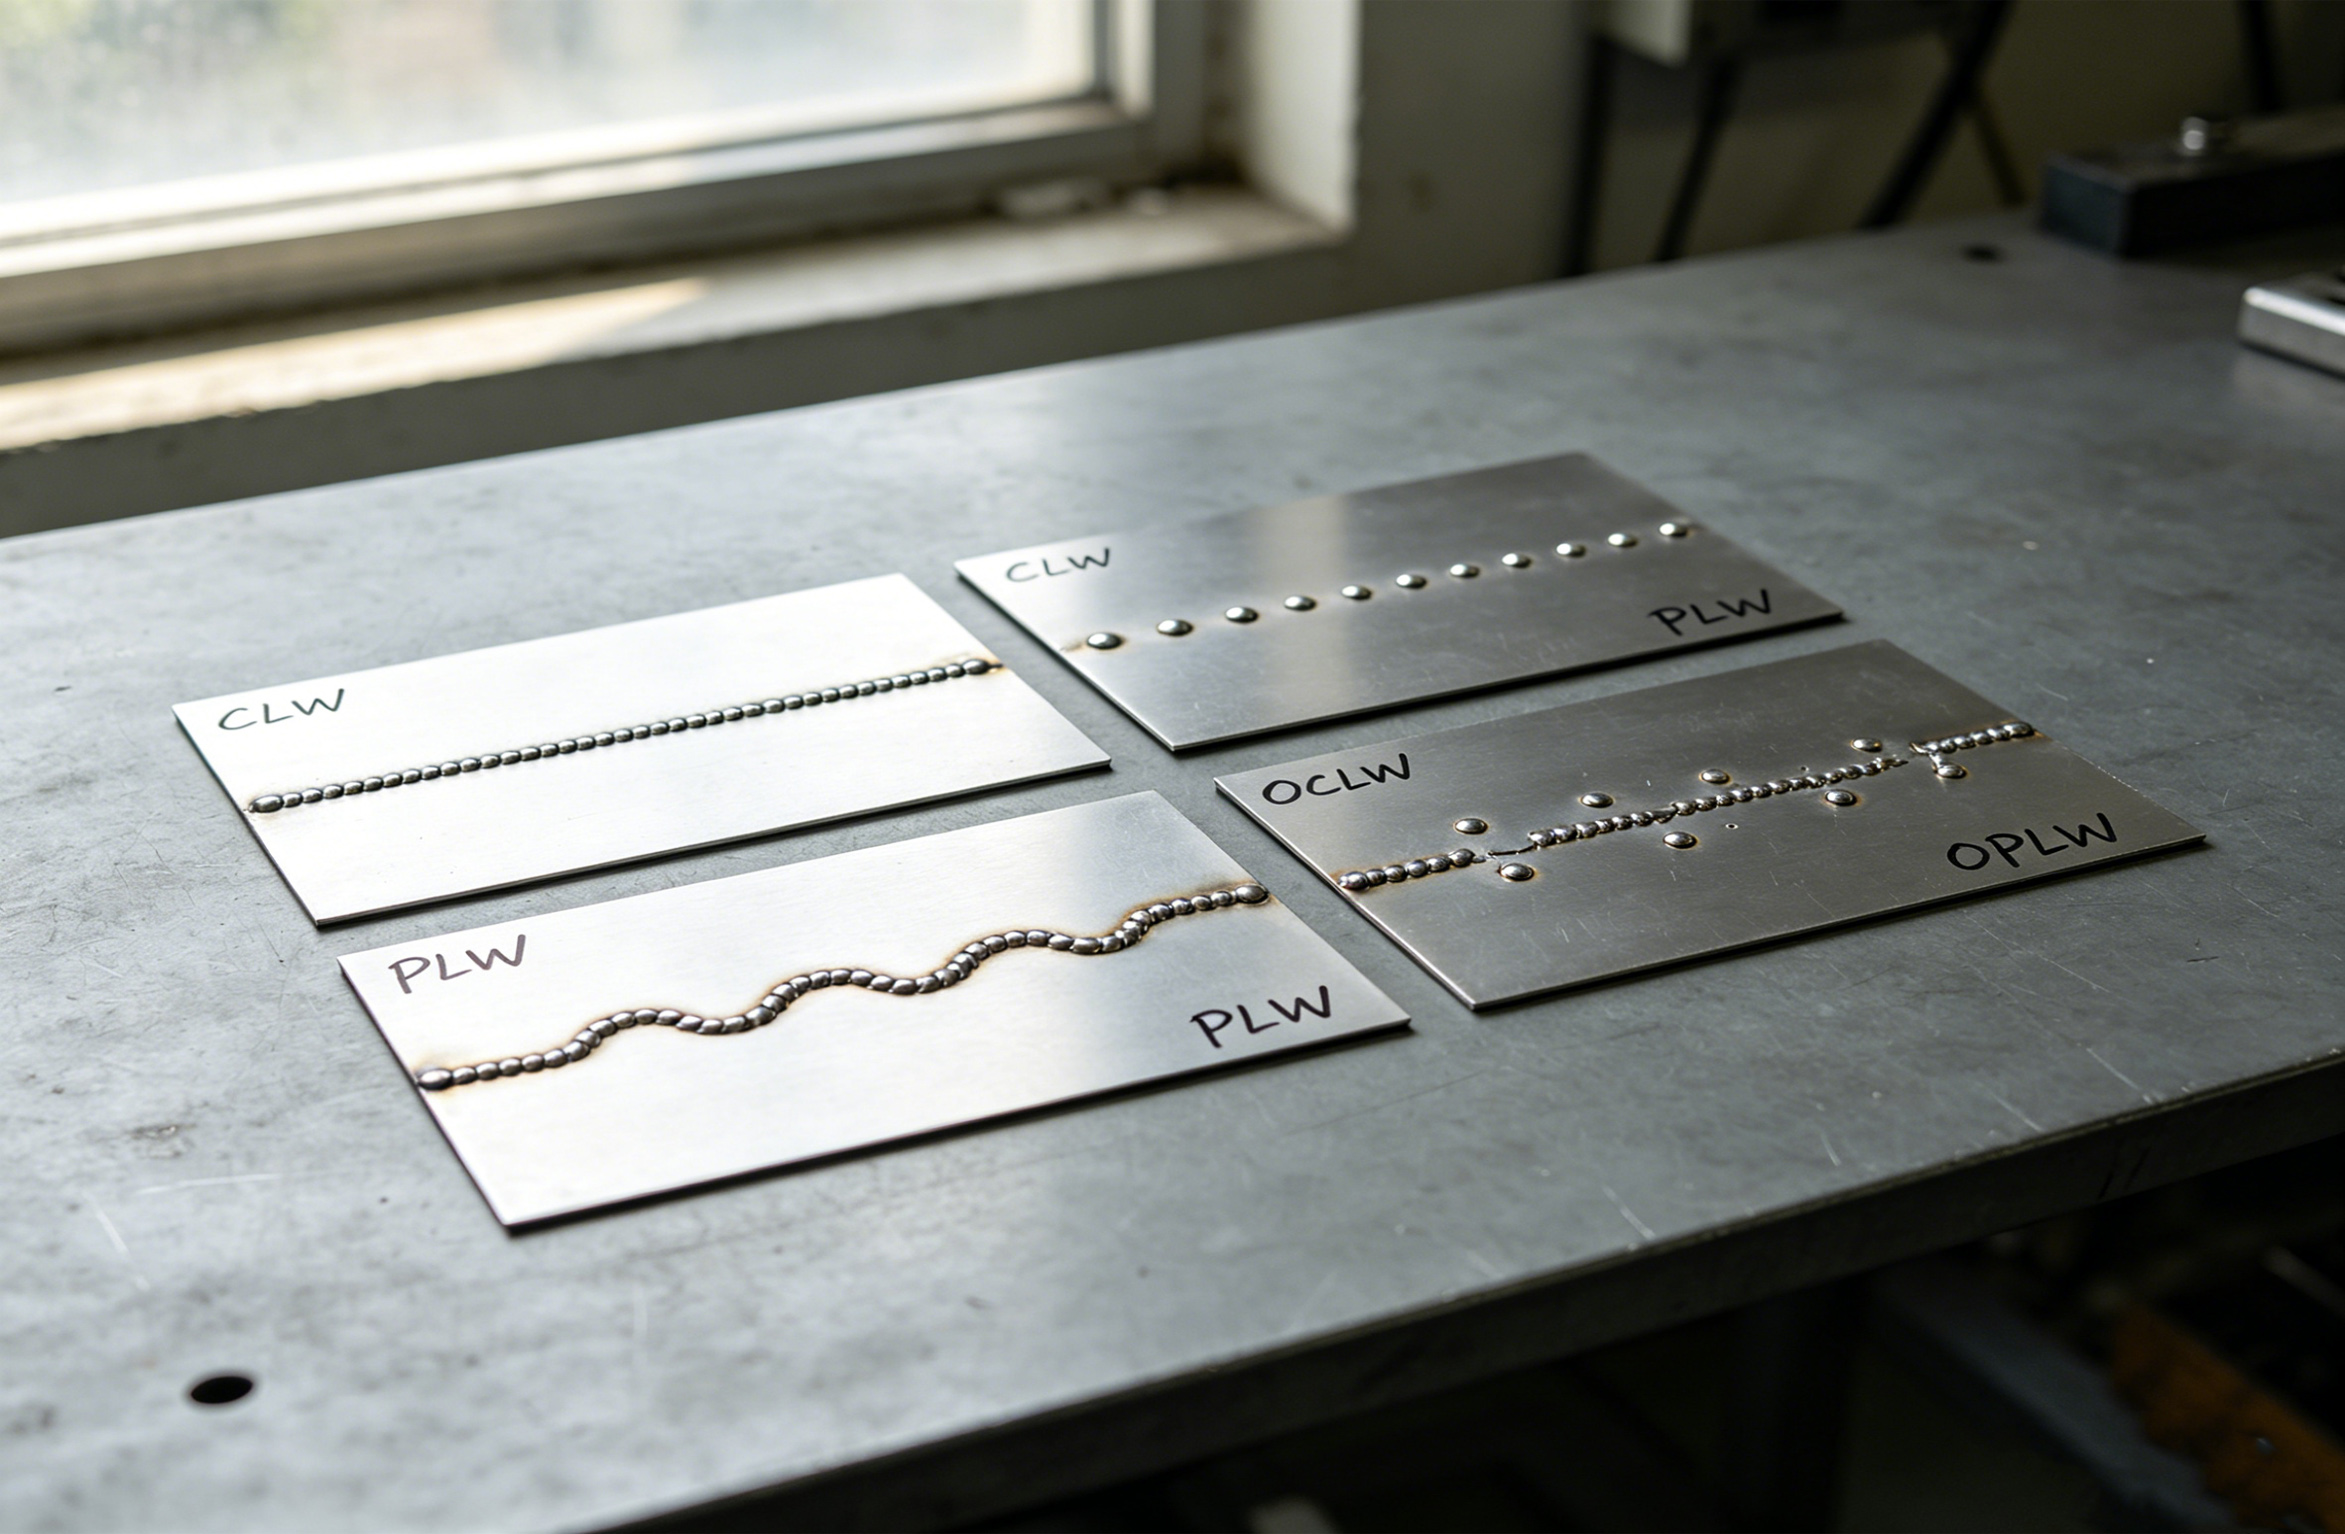
Автогенная сварка подразумевает соединение металлов без добавления присадочного материала. Лазерный луч плавит небольшое количество обоих основных металлов, которые смешиваются, образуя сварочную ванну. ДляЛазерная сварка меди и нержавеющей стали, это лучше всего работает на тонких материалах (менее 1 мм), где точный контроль энергии предотвращает чрезмерное образование интерметаллидов. Ключевым моментом является использование мощного импульсного лазера, который подает энергию короткими импульсами, позволяя меди плавиться, не отводя тепло слишком быстро. Этот метод позволяет получить чистые, узкие сварные швы с минимальной деформацией — идеально подходит для электроники и аккумуляторов, где пространство ограничено.
б. Лазерная сварка с подачей проволоки
Для более толстых материалов или применений, требующих более прочных соединений, лучше всего добавить присадочную проволоку. Проволока действует как «буфер», тщательно подобранный со свойствами, которые устраняют разрыв между медью и нержавеющей сталью. Сплавы на основе никеля являются популярным выбором, поскольку они хорошо связываются с обоими металлами. В течениесварка разнородных металловЛазер плавит проволоку и небольшую часть каждого основного металла, создавая смешанную зону, которая более пластична и менее склонна к растрескиванию. Этот метод дает операторам больше контроля над составом сварного шва, что делает его подходящим для таких требовательных отраслей, как автомобилестроение, отопление, вентиляция и электроэнергетика, где целостность соединения имеет решающее значение.
Основная настройка и подготовка
Получение стабильных результатов сЛазерная сварка меди и нержавеющей сталисводится к трем вещам:
а. Чистота: Оба металла должны быть абсолютно чистыми. Медь быстро окисляется, а нержавеющая сталь может иметь масляные или оксидные слои. Протрите поверхности ацетоном и используйте щетки из нержавеющей стали, предназначенные для каждого металла, чтобы избежать перекрестного загрязнения.
б. Защитный газ: Аргон здесь твой лучший друг. Он защищает расплавленную сварочную ванну от атмосферного кислорода, вызывающего пористость. Скорость потока около 15-25 л/мин подходит для использования с газовыми форсунками, расположенными так, чтобы полностью покрывать зону сварки.
в. Оптимизация параметров: Начните со слегка смещенной балки в сторону стороны из нержавеющей стали. Это компенсирует теплопроводность меди. Формирование импульса — использование предварительного импульса для нагрева меди перед основным импульсом — помогает обеспечить равномерное проплавление. Мощность, скорость и положение фокуса будут различаться в зависимости от толщины, поэтому всегда сначала выполняйте пробные сварные швы на металлоломе.
Почему стоит выбрать лазер ZGLC для своих сварочных решений?
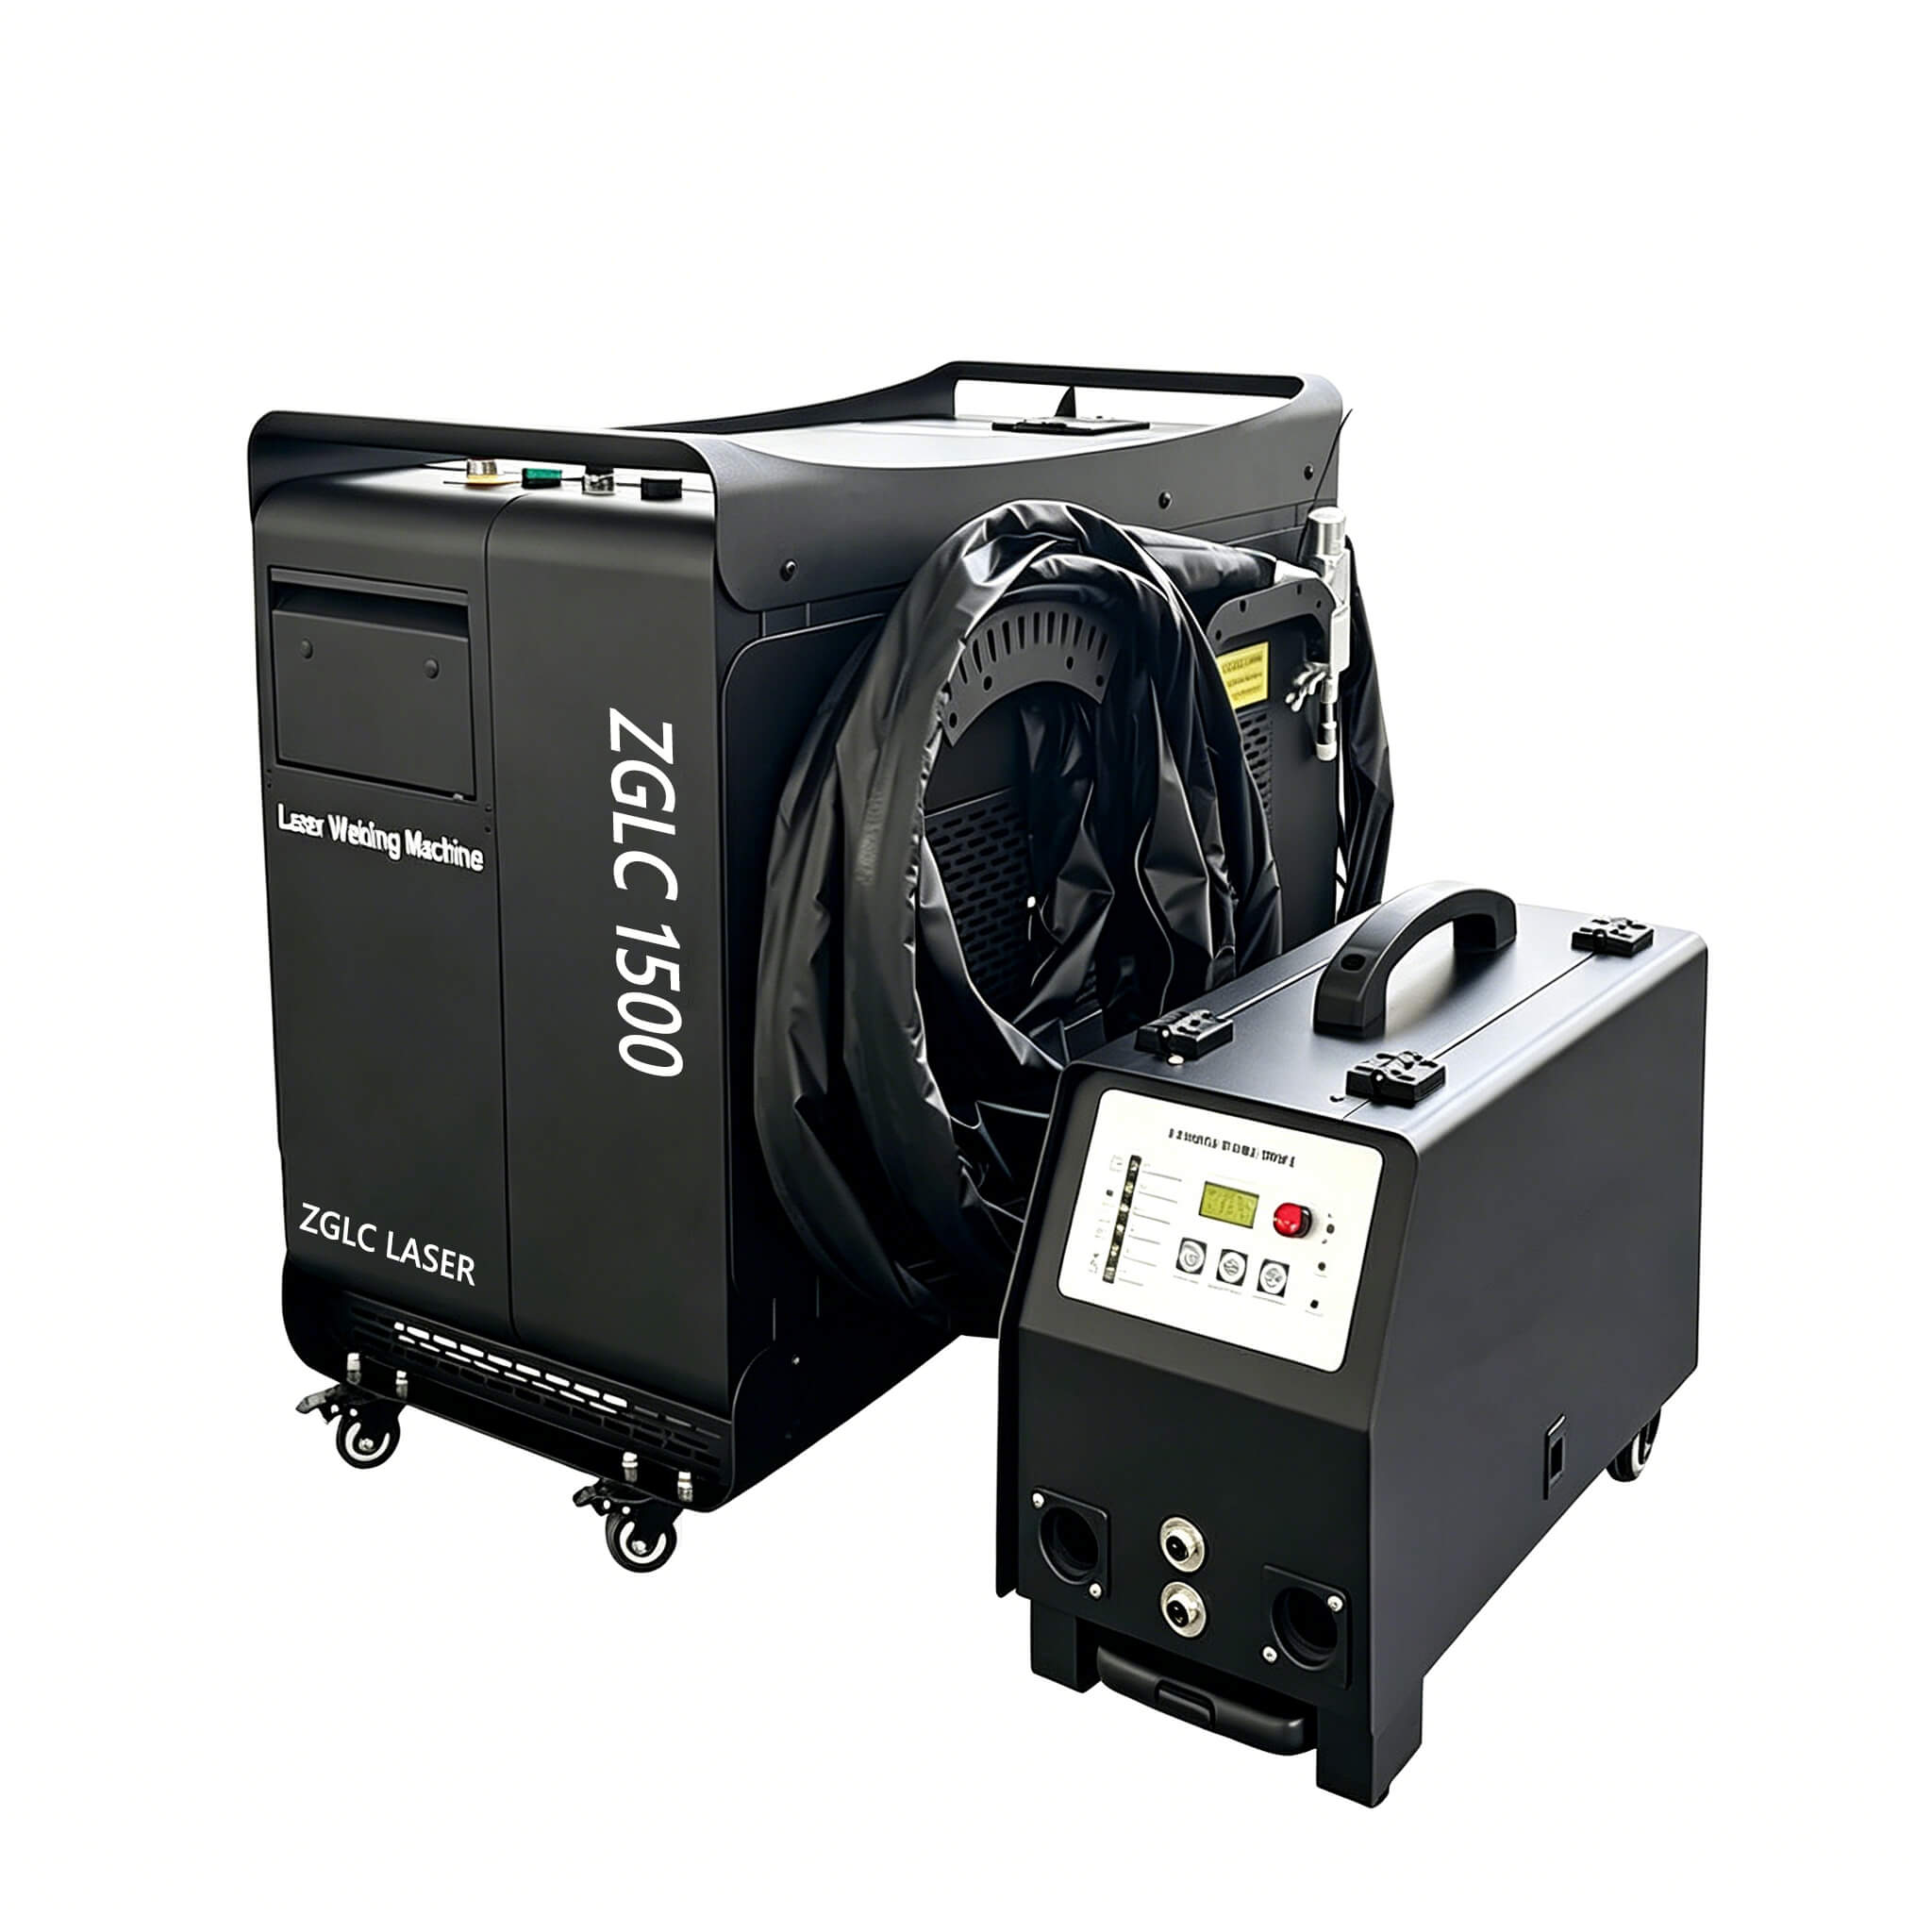
В ZGLC Laser мы не просто продаем машины — мы разрабатываем решения для самых сложных задач.сварка разнородных металловвызовы. Наши системы оснащены улучшенным формированием импульсов и мониторингом в реальном времени, который автоматически регулирует параметры для компенсации эффекта медного теплоотвода. Если вам нужен прецизионный настольный сварочный аппарат для электроники или мощная промышленная система для тяжелых компонентов, мы подберем подходящую технологию для вашего конкретного применения. Благодаря нашей обширной базе данных испытаний материалов и программам практического обучения мы гарантируем, что ваша команда достигнет идеальных результатов.Лазерная сварка меди и нержавеющей сталирезультаты с первого дня.
Готовы обновить свои производственные мощности?
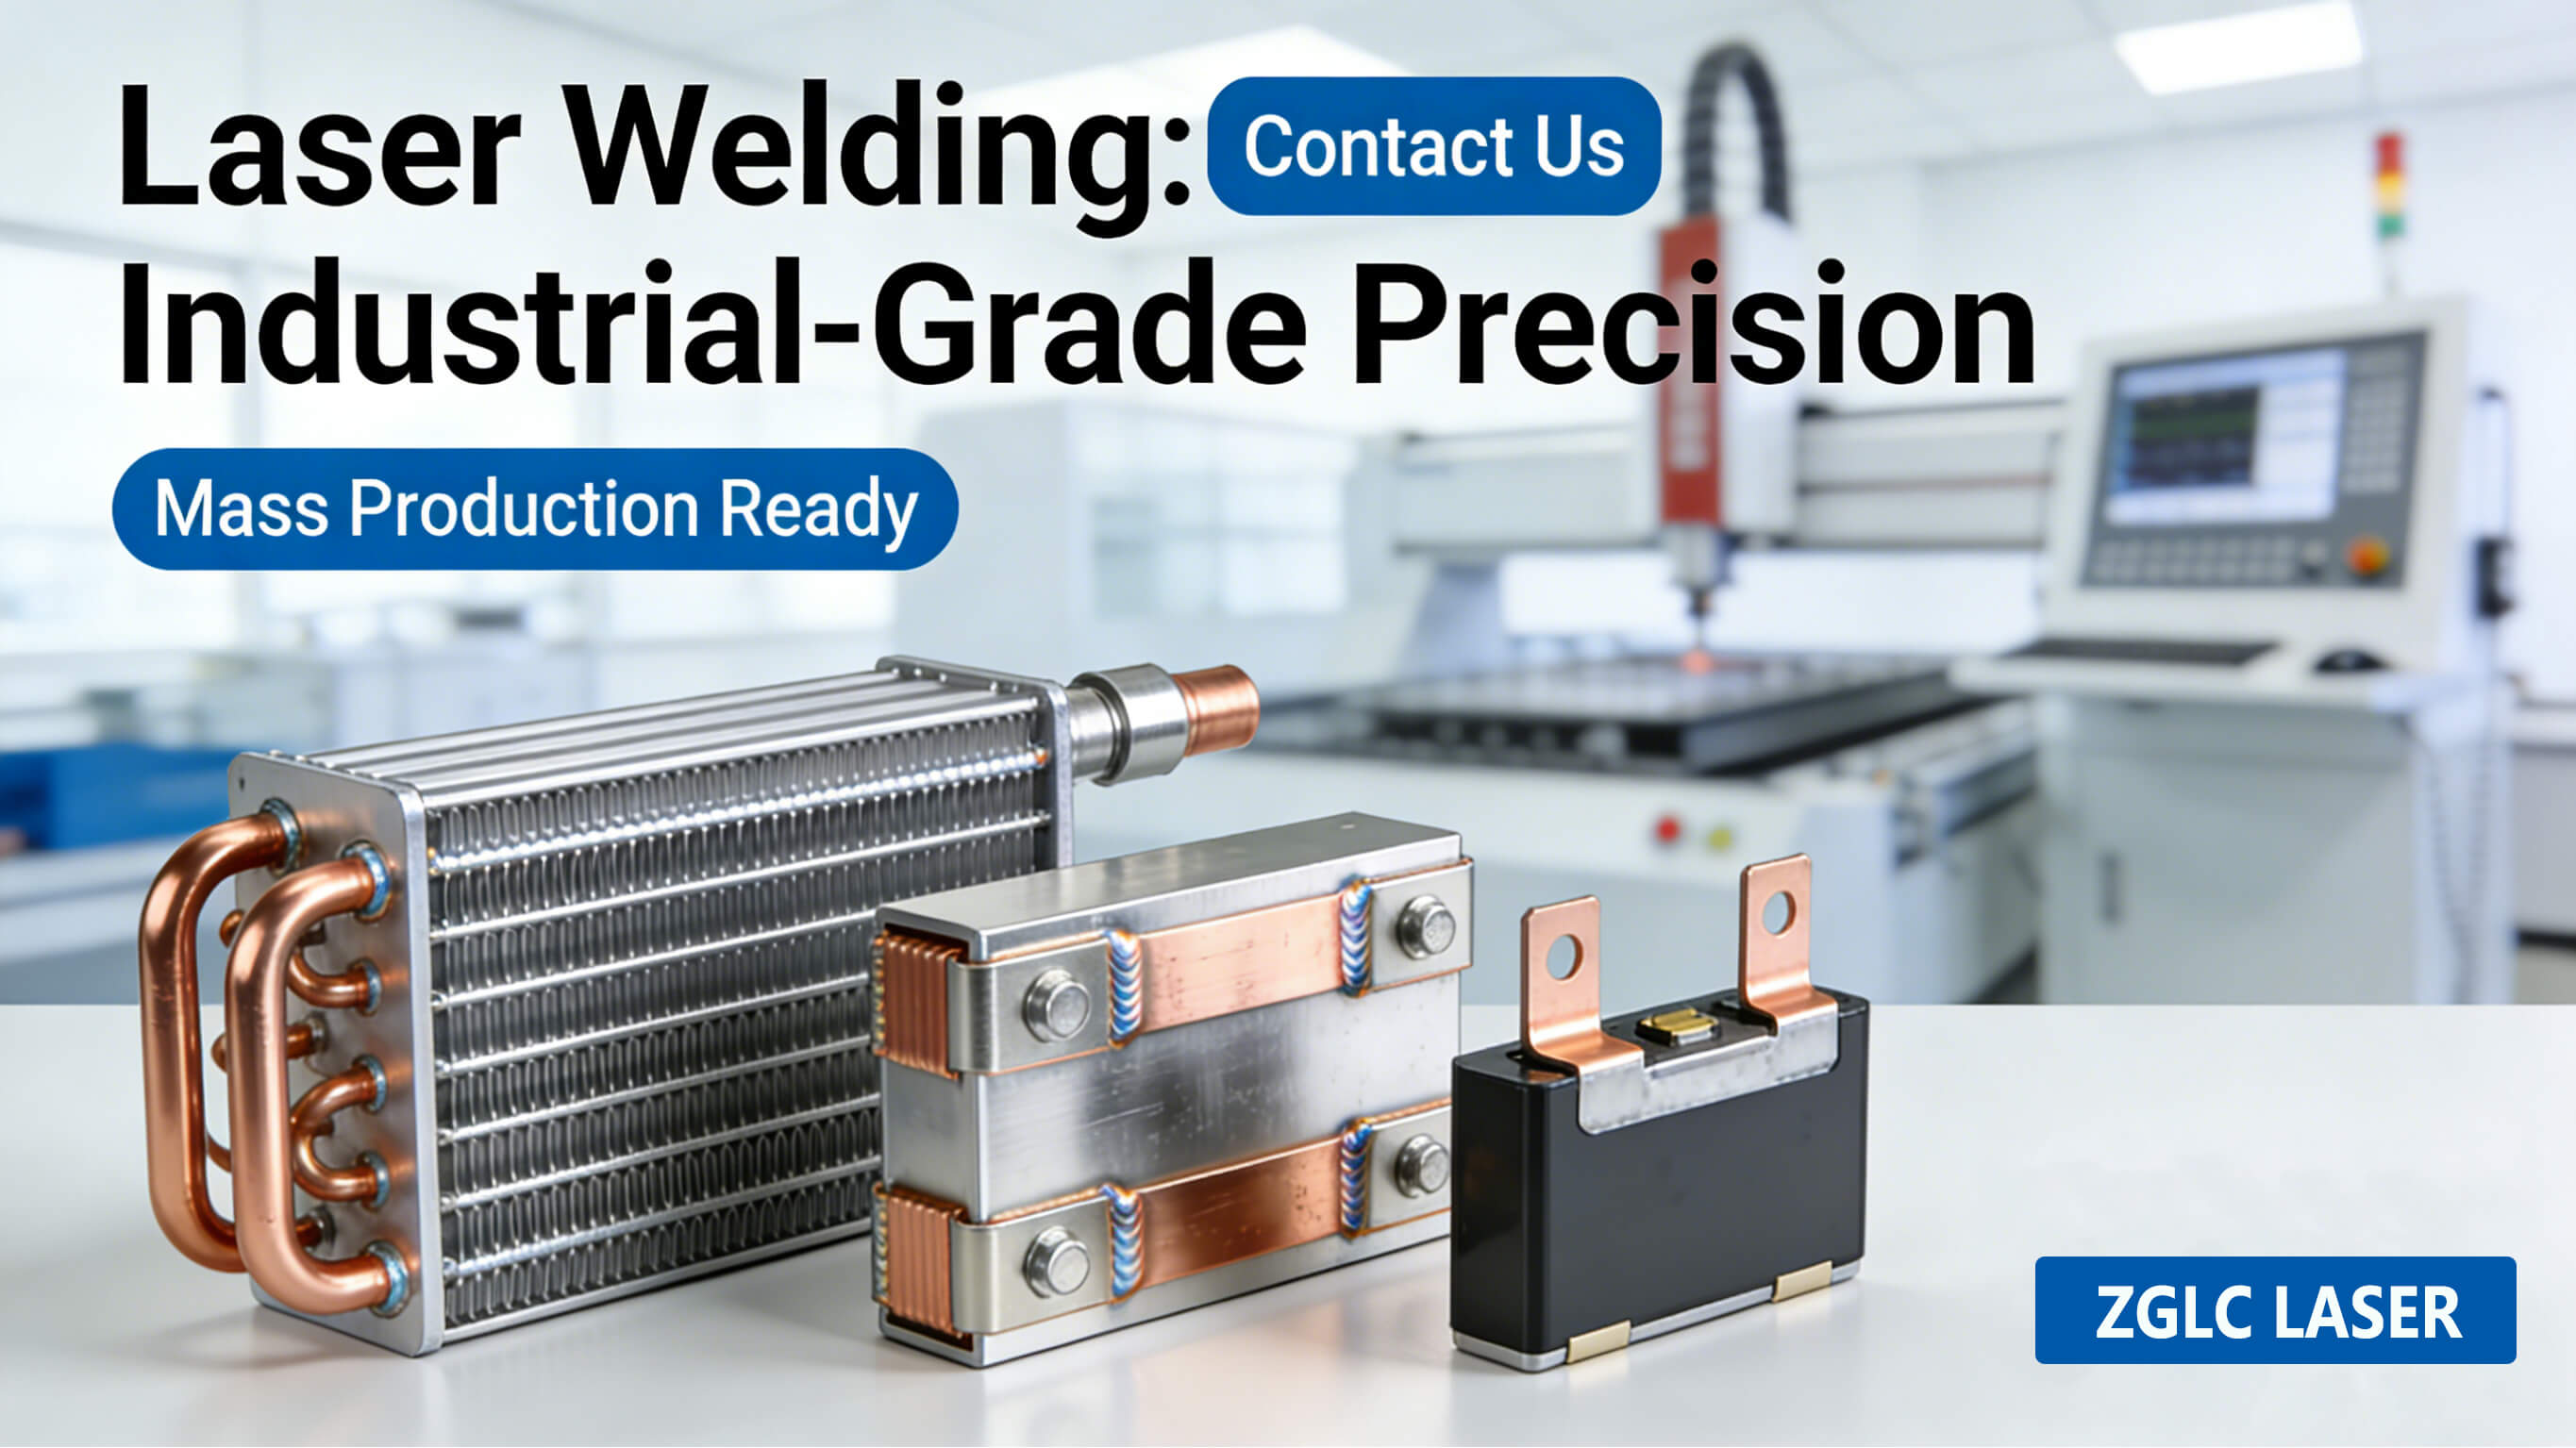
Хватит бороться со слабыми суставами и высоким процентом брака. Современныйсварка разнородных металловТехнология сделала соединения меди с нержавеющей сталью надежными, повторяемыми и рутинными. Независимо от того, производите ли вы теплообменники, электрические компоненты или изготавливаете изделия по индивидуальному заказу, правильное решение для лазерной сварки может изменить качество и производительность вашего производства.
Свяжитесь с ZGLC Laser сегодняна консультацию. Позвольте нашим специалистам показать вам, какЛазерная сварка меди и нержавеющей сталиможет стать вашим конкурентным преимуществом.
Как лазерная сварка решает проблему безопасности аккумуляторов электромобилей
Сварка наносекундным лазером с трансмиссией нержавеющей стали и кварцевого стекла: межфазные механизмы и микроструктурная эволюция
Связанная статья