あなたのレーザーの MVP: 切断ノズルの正確なガイド
ファイバーレーザー切断について考えるとき、多くの場合、レーザー源、洗練されたモーションシステム、または強力なソフトウェアのことが頭に浮かびます。しかし、小さくて安価でありながら、見落とされがちな非常に重要なコンポーネントがあります。ファイバ レーザー切断ノズル.
ノズルをオーケストラの指揮者と考えてください。レーザー光線は才能のあるミュージシャンの役割を果たしますが、エネルギーを集中させて方向付ける指揮者がなければ、結果は単なるノイズになります。同様に、ノズルはアシストガスを切断点に正確に送り、溶融した材料を吹き飛ばしてレンズを保護します。ノズルを無視することは、切断品質を損ない、運用コストを増加させ、イライラするダウンタイムを引き起こす最も早い方法の 1 つです。
この小さなヒーローにふさわしい注目を集めましょう。
ファイバーレーザー切断ノズルとは何ですか?
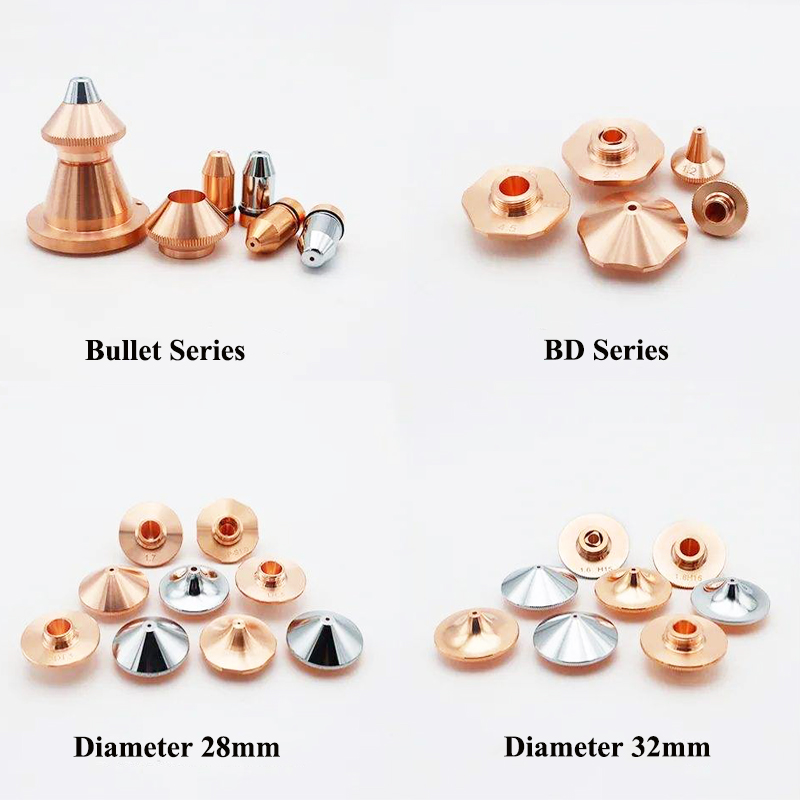
ファイバー レーザー切断ノズルは、レーザー切断ヘッドの底部にネジで取り付ける小さな円錐形の部品です。その主な仕事は次のとおりです。
-
アシストガスを集中させる:高圧で濃縮されたガス (酸素や窒素など) のジェットを生成し、溶融金属を切り口 (切り口) から吹き飛ばします。
-
レンズの保護:バリアを形成し、スパッタや破片が舞い上がって高価な集束レンズに損傷を与えるのを防ぎます。
-
スタンドオフ距離の維持:これは、きれいなカットに不可欠な、カッティングヘッドと素材との間の一定の距離を維持するのに役立ちます。
ノズルには主に 2 つのタイプがあります。
-
単層ノズル:シンプルなワンピースデザインです。コスト効率が高く、一般的な切断作業、特に炭素鋼のアシストガスとして酸素を使用する場合に適しています。スパッタの蓄積を防ぐ効果は低くなります。
-
二層ノズル(または同心ノズル):こちらは2層になっているのが特徴です。内側のチャネルは高圧の切断ガスを送り、外側のチャネルは二次ガス流を提供したり、バッファとして機能したりできます。この設計は、レンズの保護を強化し、ガス流の優れた安定性を提供し、高圧窒素切断 (ステンレス鋼やアルミニウムなど) に最適です。
ファイバーレーザーカッターに適したノズルを選択する方法
適切なノズルを選択することは、万能ではありません。ここでは簡単な内訳を示します。
a.単層と二層: 簡単な比較
| 特徴 | 単層切断ノズル | 二層切断ノズル |
|---|---|---|
| 最適な用途 | 酸素切断、炭素鋼 | 高圧窒素切断、ステンレス、アルミ |
| 料金 | より低い | より高い |
| レンズ保護 | 良い | 素晴らしい |
| ガスの安定性 | 標準 | 高い |
| 必要なスキル | 低い(より寛容) | 高い(適切な調整が必要) |
b.パラメータの選択方法: 重要な要素
最も頻繁に切断する材料によって、切断ノズルのボア サイズ (穴の直径) が決まります。ボアが大きいほど、より多くのガスの流れが可能になります。これは、より厚い材料に必要となります。
| 材料 | 代表的なアシストガス | 推奨切断ノズル口径 | なぜ? |
|---|---|---|---|
| 炭素鋼 | 酸素 | 小さいもの(例:1.0mm~1.5mm) | 酸素は発熱反応を引き起こします。ボアが小さいほどガス速度が増加し、より細かく、より正確な切断エッジが作成されます。 |
| ステンレス / アルミニウム | 窒素 | より大きい (例: 1.5mm - 3.0mm+) | 窒素は、溶けた材料を吹き飛ばすために使用されます。ボアが大きいほど、より高いガス量と圧力が可能になり、特に厚いプレートの場合、きれいで酸化物のない切断が保証されます。 |
c.電力と処理の要件を考慮する
-
低~中電力 (< 4kW):< 4kW):多くの場合、より広範囲の切断ノズル サイズを使用できますが、精密で薄肉から中程度のシートの場合は、より小さな穴 (1.0 mm ~ 2.0 mm) が一般的です。
-
ハイパワー (6kW+):厚いプレートを切断するには、高いガス流量が必要です。大量の溶融材料を射出するのに必要なガス圧力とガス量を処理するには、ほとんどの場合、より大きな口径の二層切断ノズル (例: 2.5 mm ~ 4.0 mm) が必要になります。
ファイバーレーザー切断ノズルのメンテナンスと交換
ノズルの磨耗は危険です。お手入れ方法は次のとおりです。
a.どのくらいの頻度でチェックすべきか切断ノズル?
を実行する必要があります毎シフト前の目視検査。探す:
-
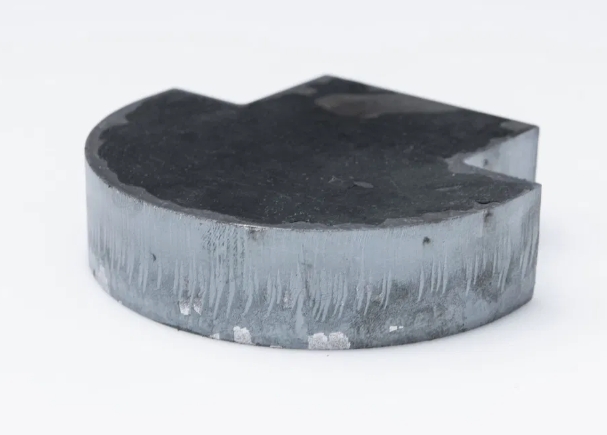
へこみや傷:小さな変形でもガスの流れを妨げる可能性があります。
-
スパッタの蓄積:少量であれば除去できますが、大量の蓄積は他の問題 (フォーカスやガス圧力の誤りなど) の兆候です。
-
摩耗したボアまたは楕円形のボア:これは交換が必要な確かな兆候です。
b.いつ交換すべきか切断ノズル?
次のことに気付いた場合は、すぐに切断ノズルを交換してください。
-
目に見えて損傷した、または真円でないボア。
-
他のパラメータをチェックした後でも、一貫して切断品質が低い (過度のバリ、粗い表面など)。
-
切断ノズルのセンタリング中に良好な「ポップ」を実現できない (下記を参照)。
経験則として、予備の在庫を保管し、恐れずに交換してください。それらは、高くつく失敗に対する安価な保険です。
c.ノズル交換後のビーム調整方法は?
これは重要なステップです。ノズルの位置がずれていると切断不良が発生し、ノズルやレンズが損傷する可能性があります。プロセスは次のように呼ばれますノズルのセンタリング.
-
新しいノズルを取り付け、しっかりと締めます。
-
ノズルの端にテープを貼ります。
-
マシンのコントロール パネルから低電力パルス (50 W など) を開始します。テープに跡が残ります。
-
マークを観察してください。目標は、ノズル穴の中心に完全な円形の同心円状の焼け跡を付けることです。
-
中心からずれている場合は、カッティングヘッドに調整ネジが付いています。ゆっくりと調整し、燃焼マークが完全に中央に来るまでパルスを繰り返します。この「ポップ」テストにより、レーザー ビームがノズルの中心をまっすぐに通過していることが確認されます。
結論
ファイバーレーザー切断ノズルは小型で安価ですが、切断品質、効率、運用コストに与える影響は非常に大きくなります。さまざまなタイプを理解し、材料と能力に基づいて情報に基づいた選択を行い、シンプルだが一貫したメンテナンス ルーチンに取り組むことで、より安定した高品質の切断を実現し、予期せぬダウンタイムを大幅に削減できます。この縁の下の力持ちをレーザー切断プロセスの最も弱い部分にしないでください。
レーザー切断と CNC フライス加工: どちらの機械を選択する必要がありますか?
レーザー切断の歴史をご存知ですか?
関連記事