MVP вашего лазера: точное руководство по резке сопел
Когда мы думаем о резке волоконным лазером, мы часто думаем об источнике лазера, сложной системе движения или мощном программном обеспечении. Но есть небольшой, недорогой, но невероятно важный компонент, который часто упускают из виду:Волокно сопло для лазерной резки.
Думайте о сопле как о дирижере оркестра. Лазерный луч — талантливый музыкант, но без проводника, фокусирующего и направляющего энергию, результатом будет просто шум. Точно так же сопло направляет вспомогательный газ точно на точку резки, сдувая расплавленный материал и защищая линзу. Игнорирование сопла — один из самых быстрых способов ухудшить качество резки, увеличить эксплуатационные расходы и привести к неприятным простоям.
Давайте уделим этому крошечному герою то внимание, которого он заслуживает.
Что такое сопло для резки волоконным лазером?
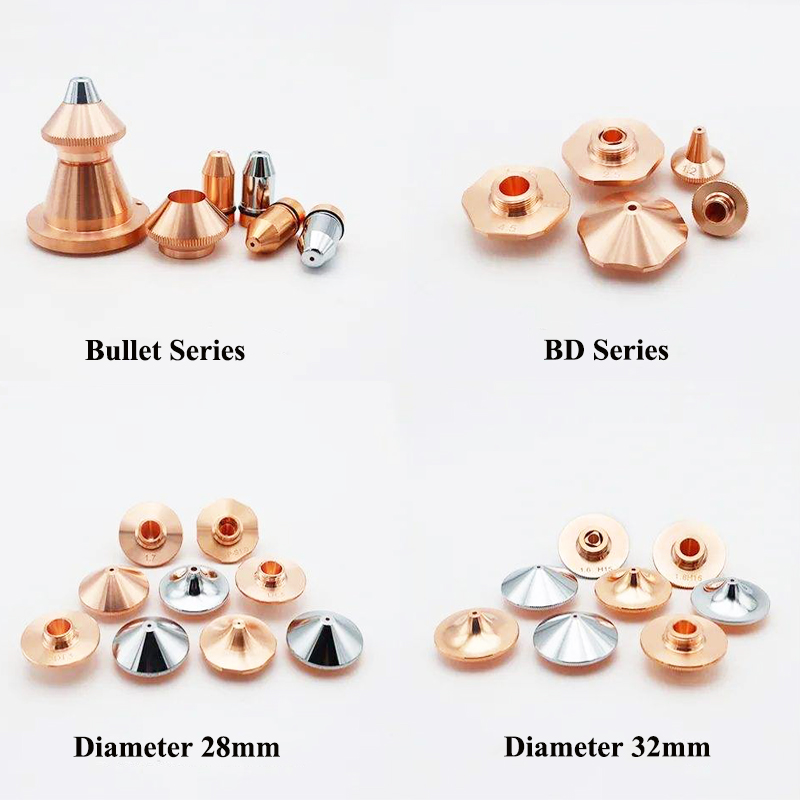
Сопло для резки волоконным лазером представляет собой небольшую конусообразную деталь, которая привинчивается к нижней части головки для лазерной резки. Его основные задачи:
-
Фокусировка вспомогательного газа:Он создает концентрированную струю газа под высоким давлением (например, кислорода или азота), которая выдувает расплавленный металл из пропила (разреза).
-
Защита объектива:Он образует барьер, предотвращающий попадание брызг и мусора обратно вверх и повреждение дорогой фокусирующей линзы.
-
Поддержание дистанции дистанции:Это помогает поддерживать постоянное расстояние между режущей головкой и материалом, что жизненно важно для чистого реза.
Вы встретите два основных типа насадок:
-
Однослойное сопло:Это простая цельная конструкция. Он экономически эффективен и подходит для общих задач резки, особенно при использовании кислорода в качестве вспомогательного газа для углеродистой стали. Он менее эффективен в предотвращении накопления брызг.
-
Двухслойное сопло (или концентрическое сопло):Он состоит из двух слоев. Внутренний канал направляет режущий газ под высоким давлением, а внешний канал может обеспечивать поток вторичного газа или действовать как буфер. Такая конструкция обеспечивает лучшую защиту линзы, превосходную стабильность потока газа и является идеальным выбором для резки азота под высоким давлением (например, нержавеющей стали и алюминия).
Как правильно выбрать сопло для волоконного лазерного резака
Выбор правильной насадки не является универсальным. Вот простая разбивка.
а. Одиночный и двойной слой: быстрое сравнение
| Особенность | Однослойное режущее сопло | Двухслойное режущее сопло |
|---|---|---|
| Лучшее для | Кислородная резка, углеродистая сталь | Резка азота под высоким давлением, нержавеющая сталь, алюминий |
| Расходы | Ниже | Выше |
| Защита объектива | Хороший | Отличный |
| Стабильность газа | Стандартный | Высокий |
| Требуется навык | Нижний (более щадящий) | Выше (требуется хорошая центровка) |
б. Как выбрать параметры: материал имеет значение
Материал, который вы режете чаще всего, определяет размер отверстия вашего режущего сопла (диаметр отверстия). Больший диаметр отверстия обеспечивает больший поток газа, что необходимо для более толстых материалов.
| Материал | Типичный вспомогательный газ | Рекомендуемый диаметр режущего сопла | Почему? |
|---|---|---|---|
| Углеродистая сталь | Кислород | Меньший (например, 1,0–1,5 мм) | Кислород вызывает экзотермическую реакцию. Меньшее отверстие увеличивает скорость газа, создавая более тонкую и точную кромку реза. |
| Нержавеющая сталь/Алюминий | Азот | Больше (например, 1,5–3,0 мм+) | Азот используется для выдувания расплавленного материала. Увеличенное отверстие позволяет использовать больший объем и давление газа, обеспечивая чистый рез без оксидов, особенно на более толстых листах. |
в. Учитывайте свои требования к мощности и обработке
-
Мощность от низкой до средней (< 4 кВт):< 4kW):Часто вы можете использовать более широкий диапазон размеров режущих сопел, но меньшие отверстия (1,0–2,0 мм) обычно используются для прецизионных и тонких и средних листов.
-
Высокая мощность (6 кВт+):Резка толстых листов требует высокого расхода газа. Вам почти всегда понадобится двухслойное режущее сопло большего диаметра (например, 2,5–4,0 мм), чтобы выдерживать давление и объем газа, необходимые для выброса большого количества расплавленного материала.
Техническое обслуживание и замена сопла для волоконной лазерной резки
Изношенная форсунка – это ответственность. Вот как об этом позаботиться.
а. Как часто нам следует проверятьРезкаСопло?
Вам следует выполнитьвизуальный осмотр перед каждой сменой. Искать:
-
Вмятины или царапины:Даже небольшая деформация может нарушить поток газа.
-
Накопление брызг:Небольшое количество можно очистить, но сильное скопление является признаком других проблем (например, неправильной фокусировки или давления газа).
-
Изношенное или овальное отверстие:Это верный признак того, что требуется замена.
б. Когда нам следует заменитьРезкаСопло?
Немедленно замените режущую насадку, если вы заметили:
-
Заметно поврежденное или некруглое отверстие.
-
Постоянное низкое качество резки (например, чрезмерные заусенцы, шероховатая поверхность) даже после проверки других параметров.
-
Невозможность добиться хорошего «хлопка» при центрировании режущего сопла (см. ниже).
Как правило, держите запас запасных частей и не бойтесь их заменять. Это дешевая страховка от дорогостоящих ошибок.
в. Как выровнять луч после замены насадки?
Это важный шаг! Неправильно расположенное сопло приведет к некачественной резке и может повредить сопло и линзу. Процесс называетсяЦентрирование сопла.
-
Установите новую насадку и затяните ее должным образом.
-
Наденьте кусок ленты на конец сопла.
-
Запустите импульс малой мощности (например, 50 Вт) с панели управления вашей машины. Это сожжет след на ленте.
-
Обратите внимание на отметку. Цель состоит в том, чтобы получить идеально круглый, концентрический след ожога прямо в центре отверстия сопла.
-
Если он смещен от центра, значит, на вашей режущей головке есть регулировочные винты. Аккуратно отрегулируйте их и повторяйте пульсацию, пока след ожога не окажется точно по центру. Этот тест на «выталкивание» гарантирует, что лазерный луч проходит прямо через центр сопла.
Заключение
Сопло для резки волоконным лазером может быть небольшим и недорогим, но его влияние на качество резки, эффективность и эксплуатационные расходы огромно. Понимая различные типы, делая осознанный выбор на основе вашего материала и мощности, а также придерживаясь простой, но последовательной процедуры технического обслуживания, вы можете обеспечить более последовательную и качественную резку и значительно сократить время непредвиденных простоев. Не позволяйте этому невоспетому герою стать самым слабым звеном в вашем процессе лазерной резки.
Лазерная резка против фрезерной обработки с ЧПУ: какой станок выбрать?
Знаете ли вы историю лазерной резки?
Связанная статья