El MVP de su láser: una guía exacta para cortar boquillas
Cuando pensamos en el corte por láser de fibra, nuestra mente suele ir a la fuente del láser, al sofisticado sistema de movimiento o al potente software. Pero hay un componente pequeño, económico pero increíblemente crucial que a menudo se pasa por alto: elFibra boquilla de corte por láser.
Piense en la boquilla como si fuera el director de una orquesta. El rayo láser es el músico talentoso, pero sin un conductor que enfoque y dirija la energía, el resultado es sólo ruido. De manera similar, la boquilla dirige el gas auxiliar con precisión hacia el punto de corte, eliminando el material fundido y protegiendo la lente. Ignorar su boquilla es una de las formas más rápidas de arruinar la calidad del corte, aumentar los costos operativos y provocar tiempos de inactividad frustrantes.
Démosle a este pequeño héroe la atención que merece.
¿Qué es una boquilla de corte por láser de fibra?
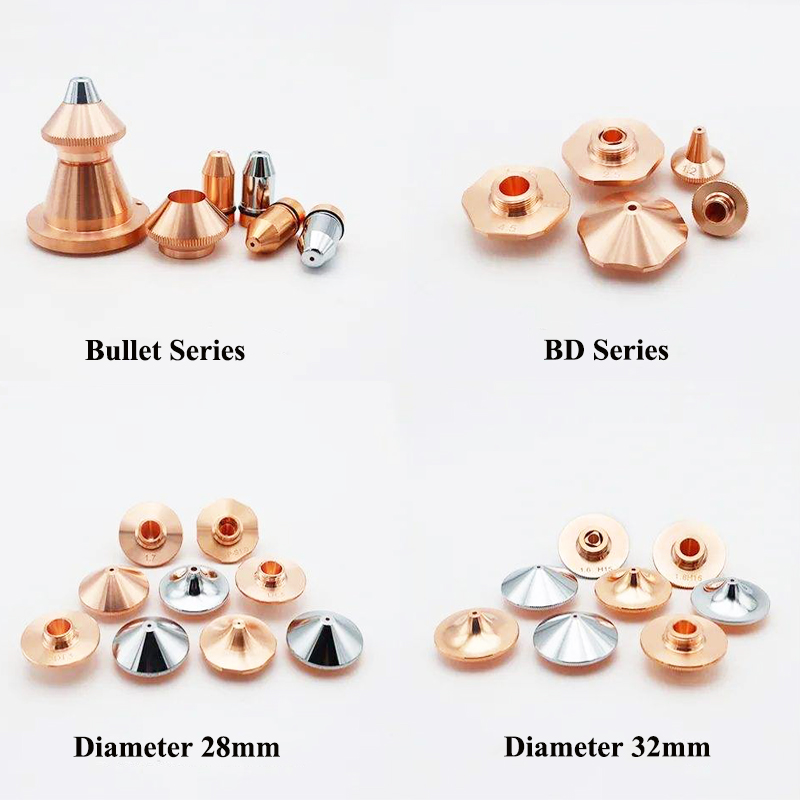
Una boquilla de corte por láser de fibra es una pieza pequeña con forma de cono que se atornilla a la parte inferior del cabezal de corte por láser. Sus trabajos principales son:
-
Enfocando el gas de asistencia:Crea un chorro de gas concentrado a alta presión (como oxígeno o nitrógeno) que expulsa el metal fundido del corte (el corte).
-
Protegiendo la lente:Forma una barrera que evita que las salpicaduras y los residuos vuelvan a volar y dañen la costosa lente de enfoque.
-
Mantener la distancia de separación:Ayuda a mantener una distancia constante entre el cabezal de corte y el material, lo cual es vital para un corte limpio.
Hay dos tipos principales de boquillas que encontrará:
-
Boquilla de una sola capa:Este es un diseño simple de una sola pieza. Es rentable y adecuado para tareas generales de corte, especialmente cuando se utiliza oxígeno como gas auxiliar para acero al carbono. Es menos eficaz para prevenir la acumulación de salpicaduras.
-
Boquilla de Doble Capa (o Boquilla Concéntrica):Esto presenta dos capas. El canal interior dirige el gas de corte a alta presión, mientras que el canal exterior puede proporcionar un flujo de gas secundario o actuar como amortiguador. Este diseño ofrece una mejor protección para la lente, una estabilidad superior del flujo de gas y es la opción preferida para el corte con nitrógeno a alta presión (por ejemplo, para acero inoxidable y aluminio).
Cómo elegir la boquilla adecuada para su cortadora láser de fibra
Seleccionar la boquilla correcta no es una solución única para todos. Aquí hay un desglose simple.
a. Capa simple versus doble: una comparación rápida
| Característica | Boquilla de corte de una sola capa | Boquilla de corte de doble capa |
|---|---|---|
| Mejor para | Corte con oxígeno, acero al carbono | Corte con nitrógeno a alta presión, acero inoxidable, aluminio |
| Costo | Más bajo | Más alto |
| Protección de lentes | Bien | Excelente |
| Estabilidad del gas | Estándar | Alto |
| Habilidad requerida | Más bajo (más indulgente) | Más alto (requiere una buena alineación) |
b. Cómo elegir los parámetros: el material importa
El material que corta con mayor frecuencia determina el tamaño del orificio de su boquilla de corte (el diámetro del orificio). Un orificio más grande permite un mayor flujo de gas, lo cual es necesario para materiales más gruesos.
| Material | Gas auxiliar típico | Diámetro recomendado de la boquilla de corte | ¿Por qué? |
|---|---|---|---|
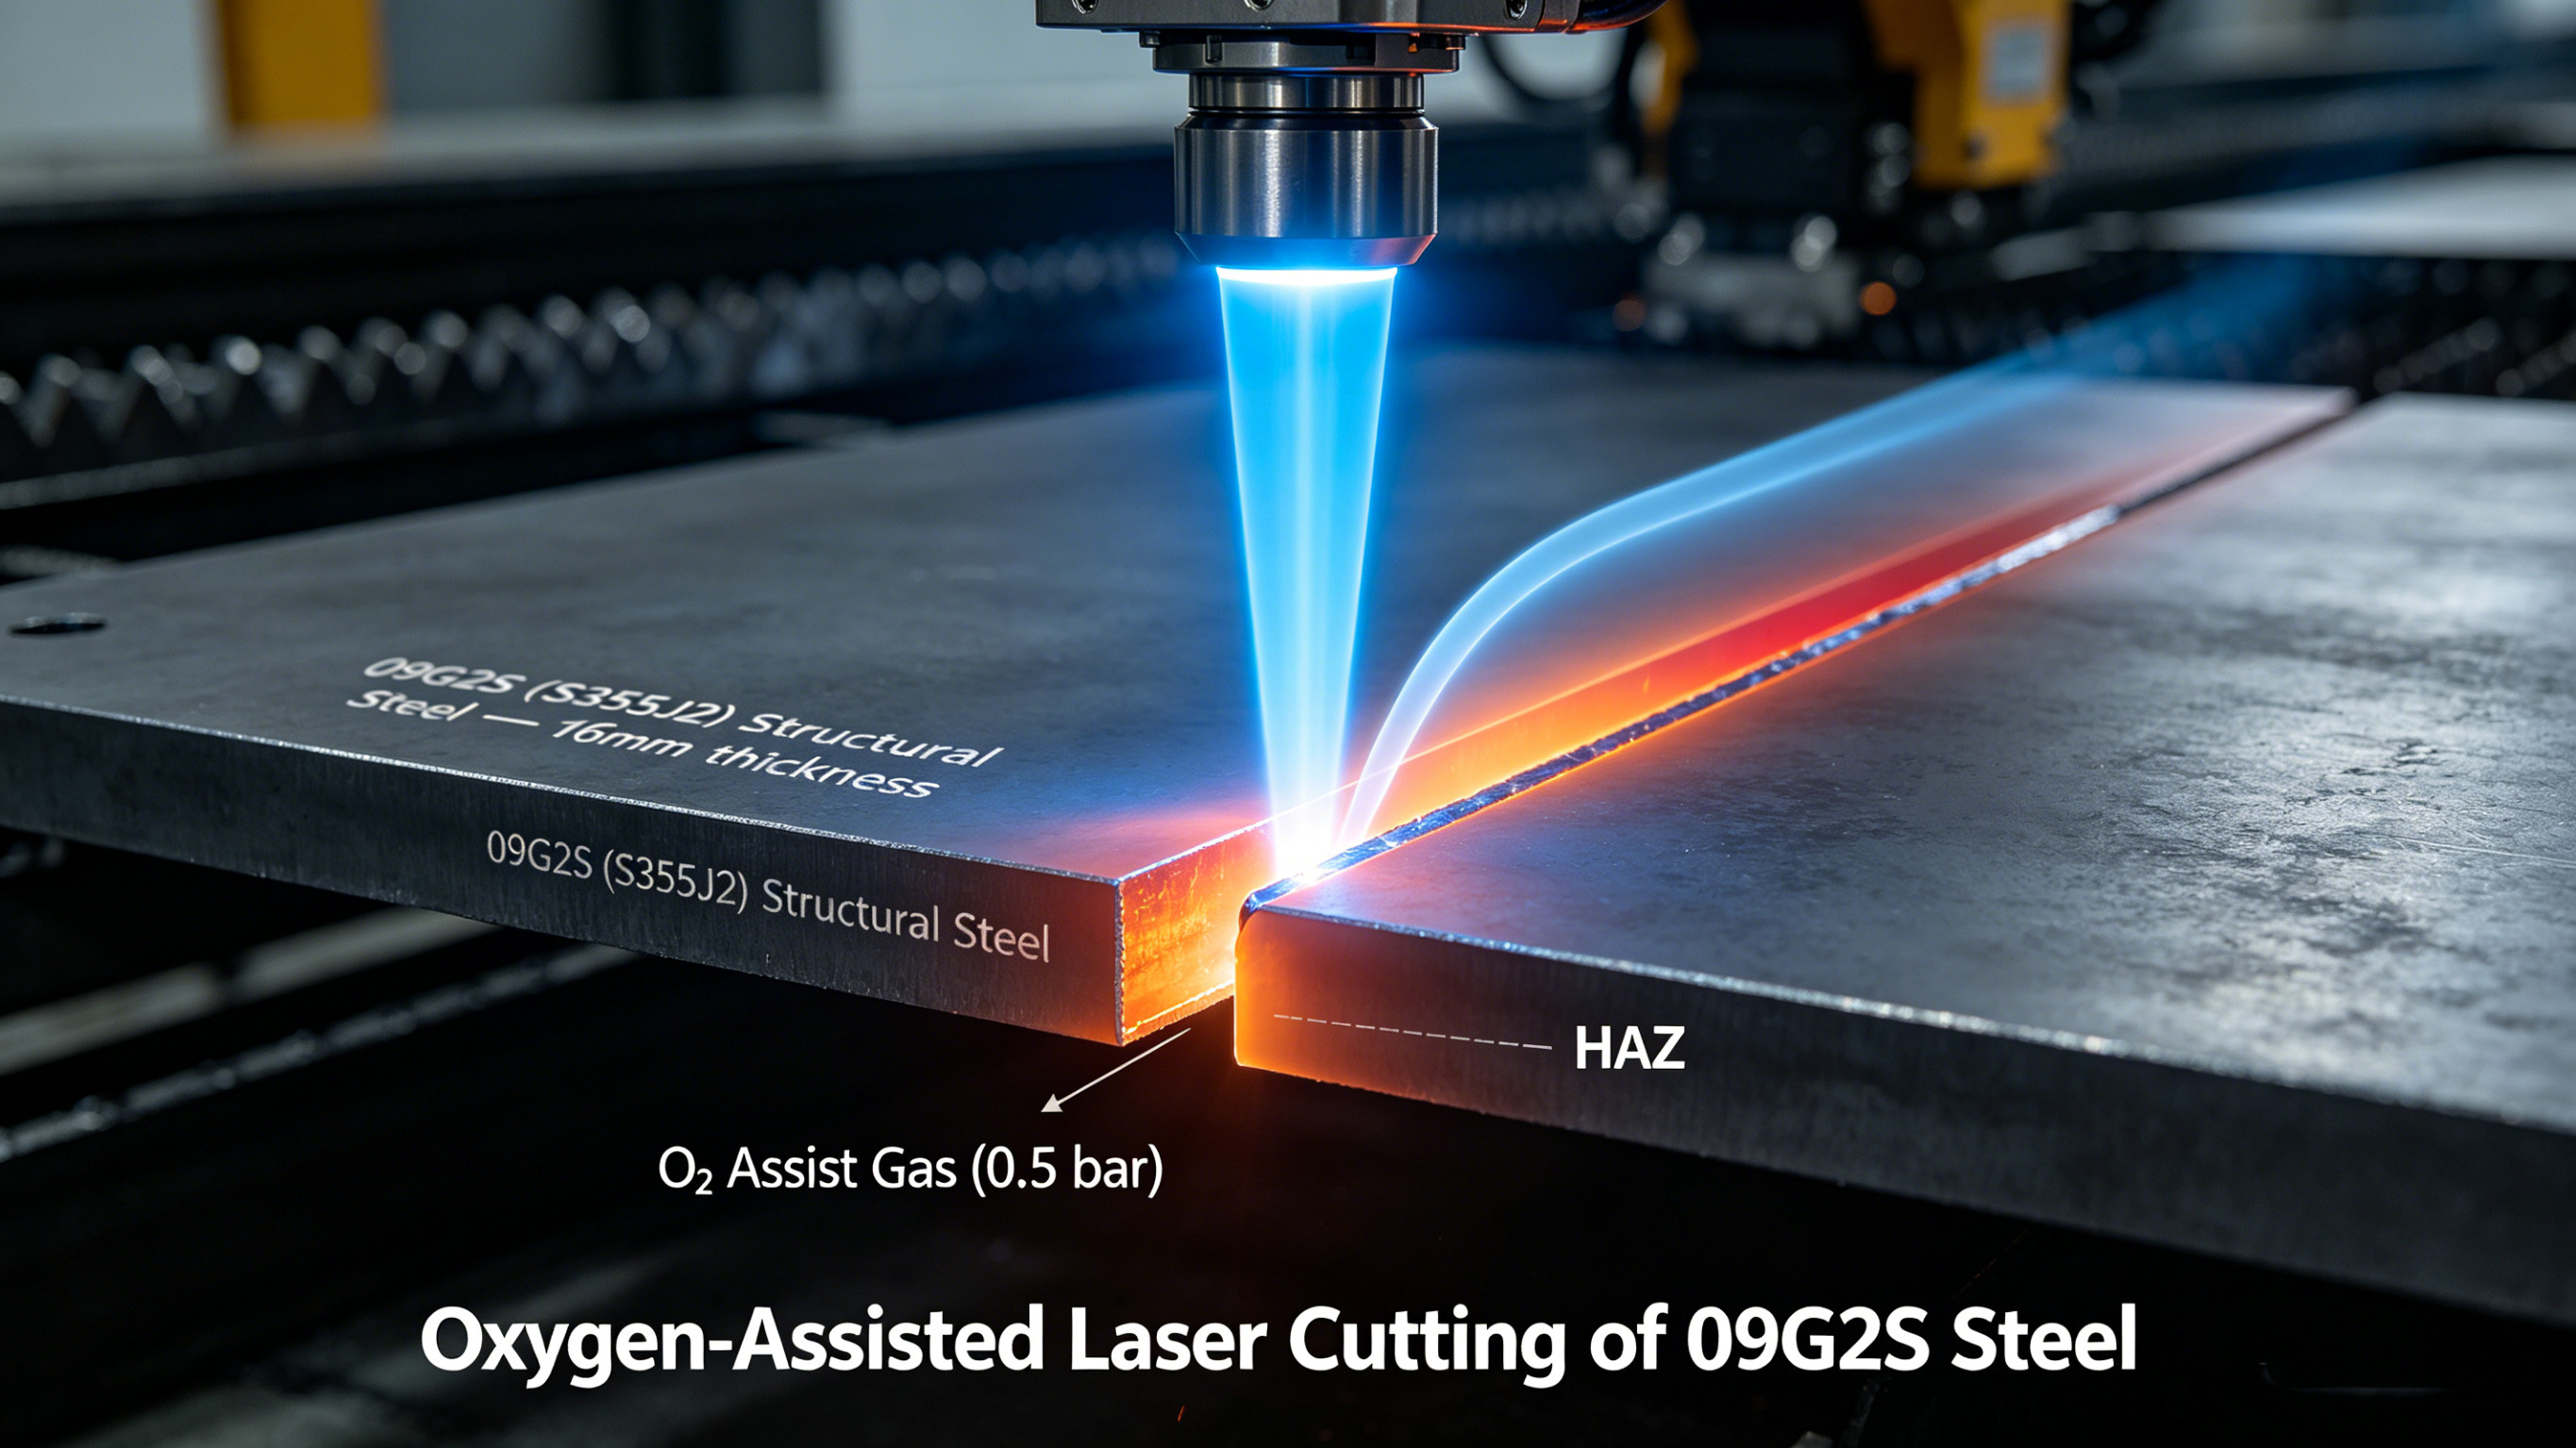
| Acero carbono | Oxígeno | Más pequeño (p. ej., 1,0 mm - 1,5 mm) | El oxígeno crea una reacción exotérmica. Un orificio más pequeño aumenta la velocidad del gas, creando un borde de corte más fino y preciso. |
| Acero Inoxidable / Aluminio | Nitrógeno | Más grande (p. ej., 1,5 mm - 3,0 mm+) | El nitrógeno se utiliza para eliminar el material fundido. Un orificio más grande permite un mayor volumen y presión de gas, lo que garantiza un corte limpio y sin óxido, especialmente en placas más gruesas. |
do. Considere sus requisitos de energía y procesamiento
-
Potencia baja a media (< 4kW):< 4kW):A menudo se puede utilizar una gama más amplia de tamaños de boquillas de corte, pero los orificios más pequeños (1,0 mm - 2,0 mm) son comunes para precisión y láminas delgadas a medianas.
-
Alta potencia (6kW+):Cortar placas gruesas requiere un alto flujo de gas. Casi siempre necesitará una boquilla de corte de doble capa de mayor diámetro (por ejemplo, 2,5 mm - 4,0 mm) para manejar la presión del gas y el volumen necesarios para expulsar la gran cantidad de material fundido.
Mantenimiento y reemplazo de boquillas de corte por láser de fibra
Una boquilla desgastada es una responsabilidad. He aquí cómo cuidarlo.
a. ¿Con qué frecuencia debemos comprobar elCorte¿Boquilla?
Deberías realizar unInspección visual antes de cada turno.. Buscar:
-
Abolladuras o rayones:Incluso una pequeña deformidad puede alterar el flujo de gas.
-
Acumulación de salpicaduras:Se puede limpiar una pequeña cantidad, pero una acumulación importante es señal de otros problemas (como enfoque incorrecto o presión del gas).
-
Un orificio desgastado o de forma ovalada:Esta es una señal segura de que necesita reemplazo.
b. ¿Cuándo debemos reemplazar elCorte¿Boquilla?
Reemplace su boquilla de corte inmediatamente si nota:
-
Un orificio visiblemente dañado o deforme.
-
Mala calidad de corte constante (p. ej., excesivas rebabas, superficies rugosas) incluso después de verificar otros parámetros.
-
Incapacidad para lograr un buen "pop" durante el centrado de la boquilla de corte (ver más abajo).
Como regla general, mantenga un stock de repuestos y no tema reemplazarlos. Son un seguro barato contra errores costosos.
do. ¿Cómo alinear el haz después del reemplazo de la boquilla?
¡Este es un paso crítico! Una boquilla desalineada provocará cortes deficientes y puede dañar la boquilla y la lente. El proceso se llamaCentrado de boquillas.
-
Instale la nueva boquilla y apriétela correctamente.
-
Coloque un trozo de cinta adhesiva sobre el extremo de la boquilla.
-
Inicie un pulso de baja potencia (por ejemplo, 50 W) desde el panel de control de su máquina. Esto dejará una marca en la cinta.
-
Observa la marca. El objetivo es tener una marca de quemado concéntrica y perfectamente redonda justo en el centro del orificio de la boquilla.
-
Si está descentrado, su cabezal de corte tiene tornillos de ajuste. Ajústelos suavemente y repita el pulso hasta que la marca de quemadura esté perfectamente centrada. Esta prueba de "pop" garantiza que el rayo láser viaja directamente a través del centro de la boquilla.
Conclusión
La boquilla de corte por láser de fibra puede ser pequeña y económica, pero su impacto en la calidad del corte, la eficiencia y los costos operativos es enorme. Al comprender los diferentes tipos, hacer una selección informada basada en su material y potencia, y comprometerse con una rutina de mantenimiento simple pero consistente, puede lograr cortes más consistentes y de alta calidad y reducir significativamente el tiempo de inactividad inesperado. No permita que este héroe anónimo sea el eslabón más débil de su proceso de corte por láser.
Corte por láser versus fresado CNC: ¿Qué máquina debería elegir?
¿Conoce la historia del corte por láser?
Artículo relacionado