MVP ของเลเซอร์ของคุณ: คำแนะนำที่ชัดเจนในการตัดหัวฉีด
เมื่อเราคิดถึงการตัดด้วยไฟเบอร์เลเซอร์ จิตใจของเรามักจะมุ่งไปที่แหล่งกำเนิดเลเซอร์ ระบบการเคลื่อนไหวที่ซับซ้อน หรือซอฟต์แวร์อันทรงพลัง แต่มีองค์ประกอบเล็กๆ ราคาไม่แพง แต่สำคัญอย่างเหลือเชื่อที่มักถูกมองข้าม นั่นคือไฟเบอร์ หัวตัดเลเซอร์.
คิดว่าหัวฉีดเป็นผู้ควบคุมวงออเคสตรา ลำแสงเลเซอร์เป็นนักดนตรีที่มีพรสวรรค์ แต่หากไม่มีตัวนำเพื่อโฟกัสและควบคุมพลังงาน ผลลัพธ์ที่ได้ก็คือเสียงรบกวน ในทำนองเดียวกัน หัวฉีดจะกำหนดทิศทางแก๊สช่วยเหลือไปยังจุดตัดอย่างแม่นยำ โดยเป่าวัสดุที่หลอมละลายออกไปและปกป้องเลนส์ การเพิกเฉยต่อหัวฉีดเป็นวิธีที่เร็วที่สุดวิธีหนึ่งในการทำลายคุณภาพการตัด เพิ่มต้นทุนการดำเนินงาน และทำให้เครื่องหยุดทำงานที่น่าหงุดหงิด
มาให้ความสนใจฮีโร่ตัวจิ๋วนี้ตามสมควรกันเถอะ
หัวตัดไฟเบอร์เลเซอร์คืออะไร?
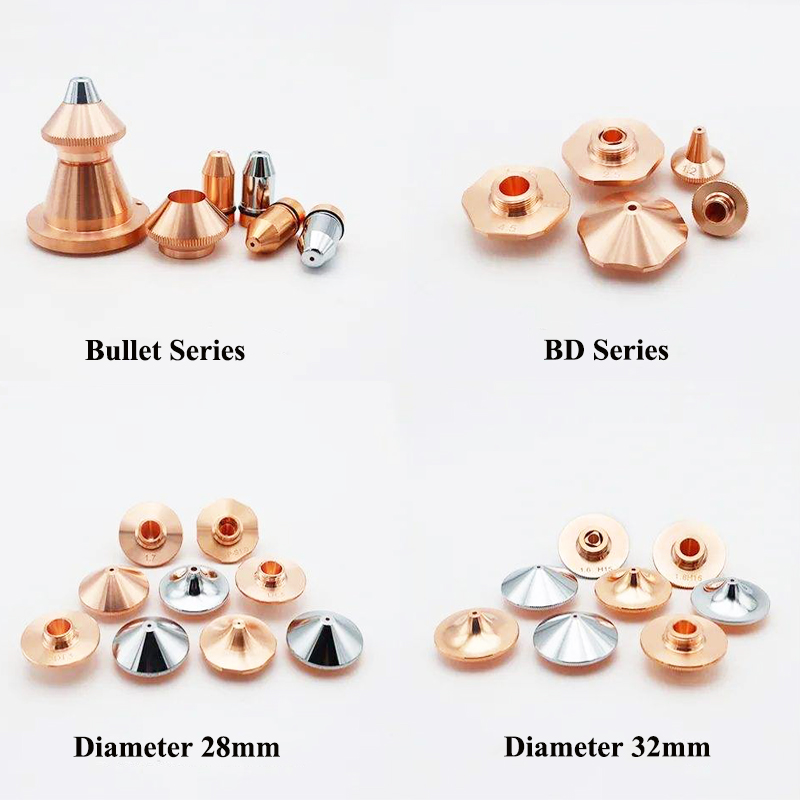
หัวตัดเลเซอร์ไฟเบอร์เป็นส่วนรูปทรงกรวยขนาดเล็กที่ขันสกรูไว้ที่ด้านล่างของหัวตัดเลเซอร์ของคุณ งานหลักคือ:
-
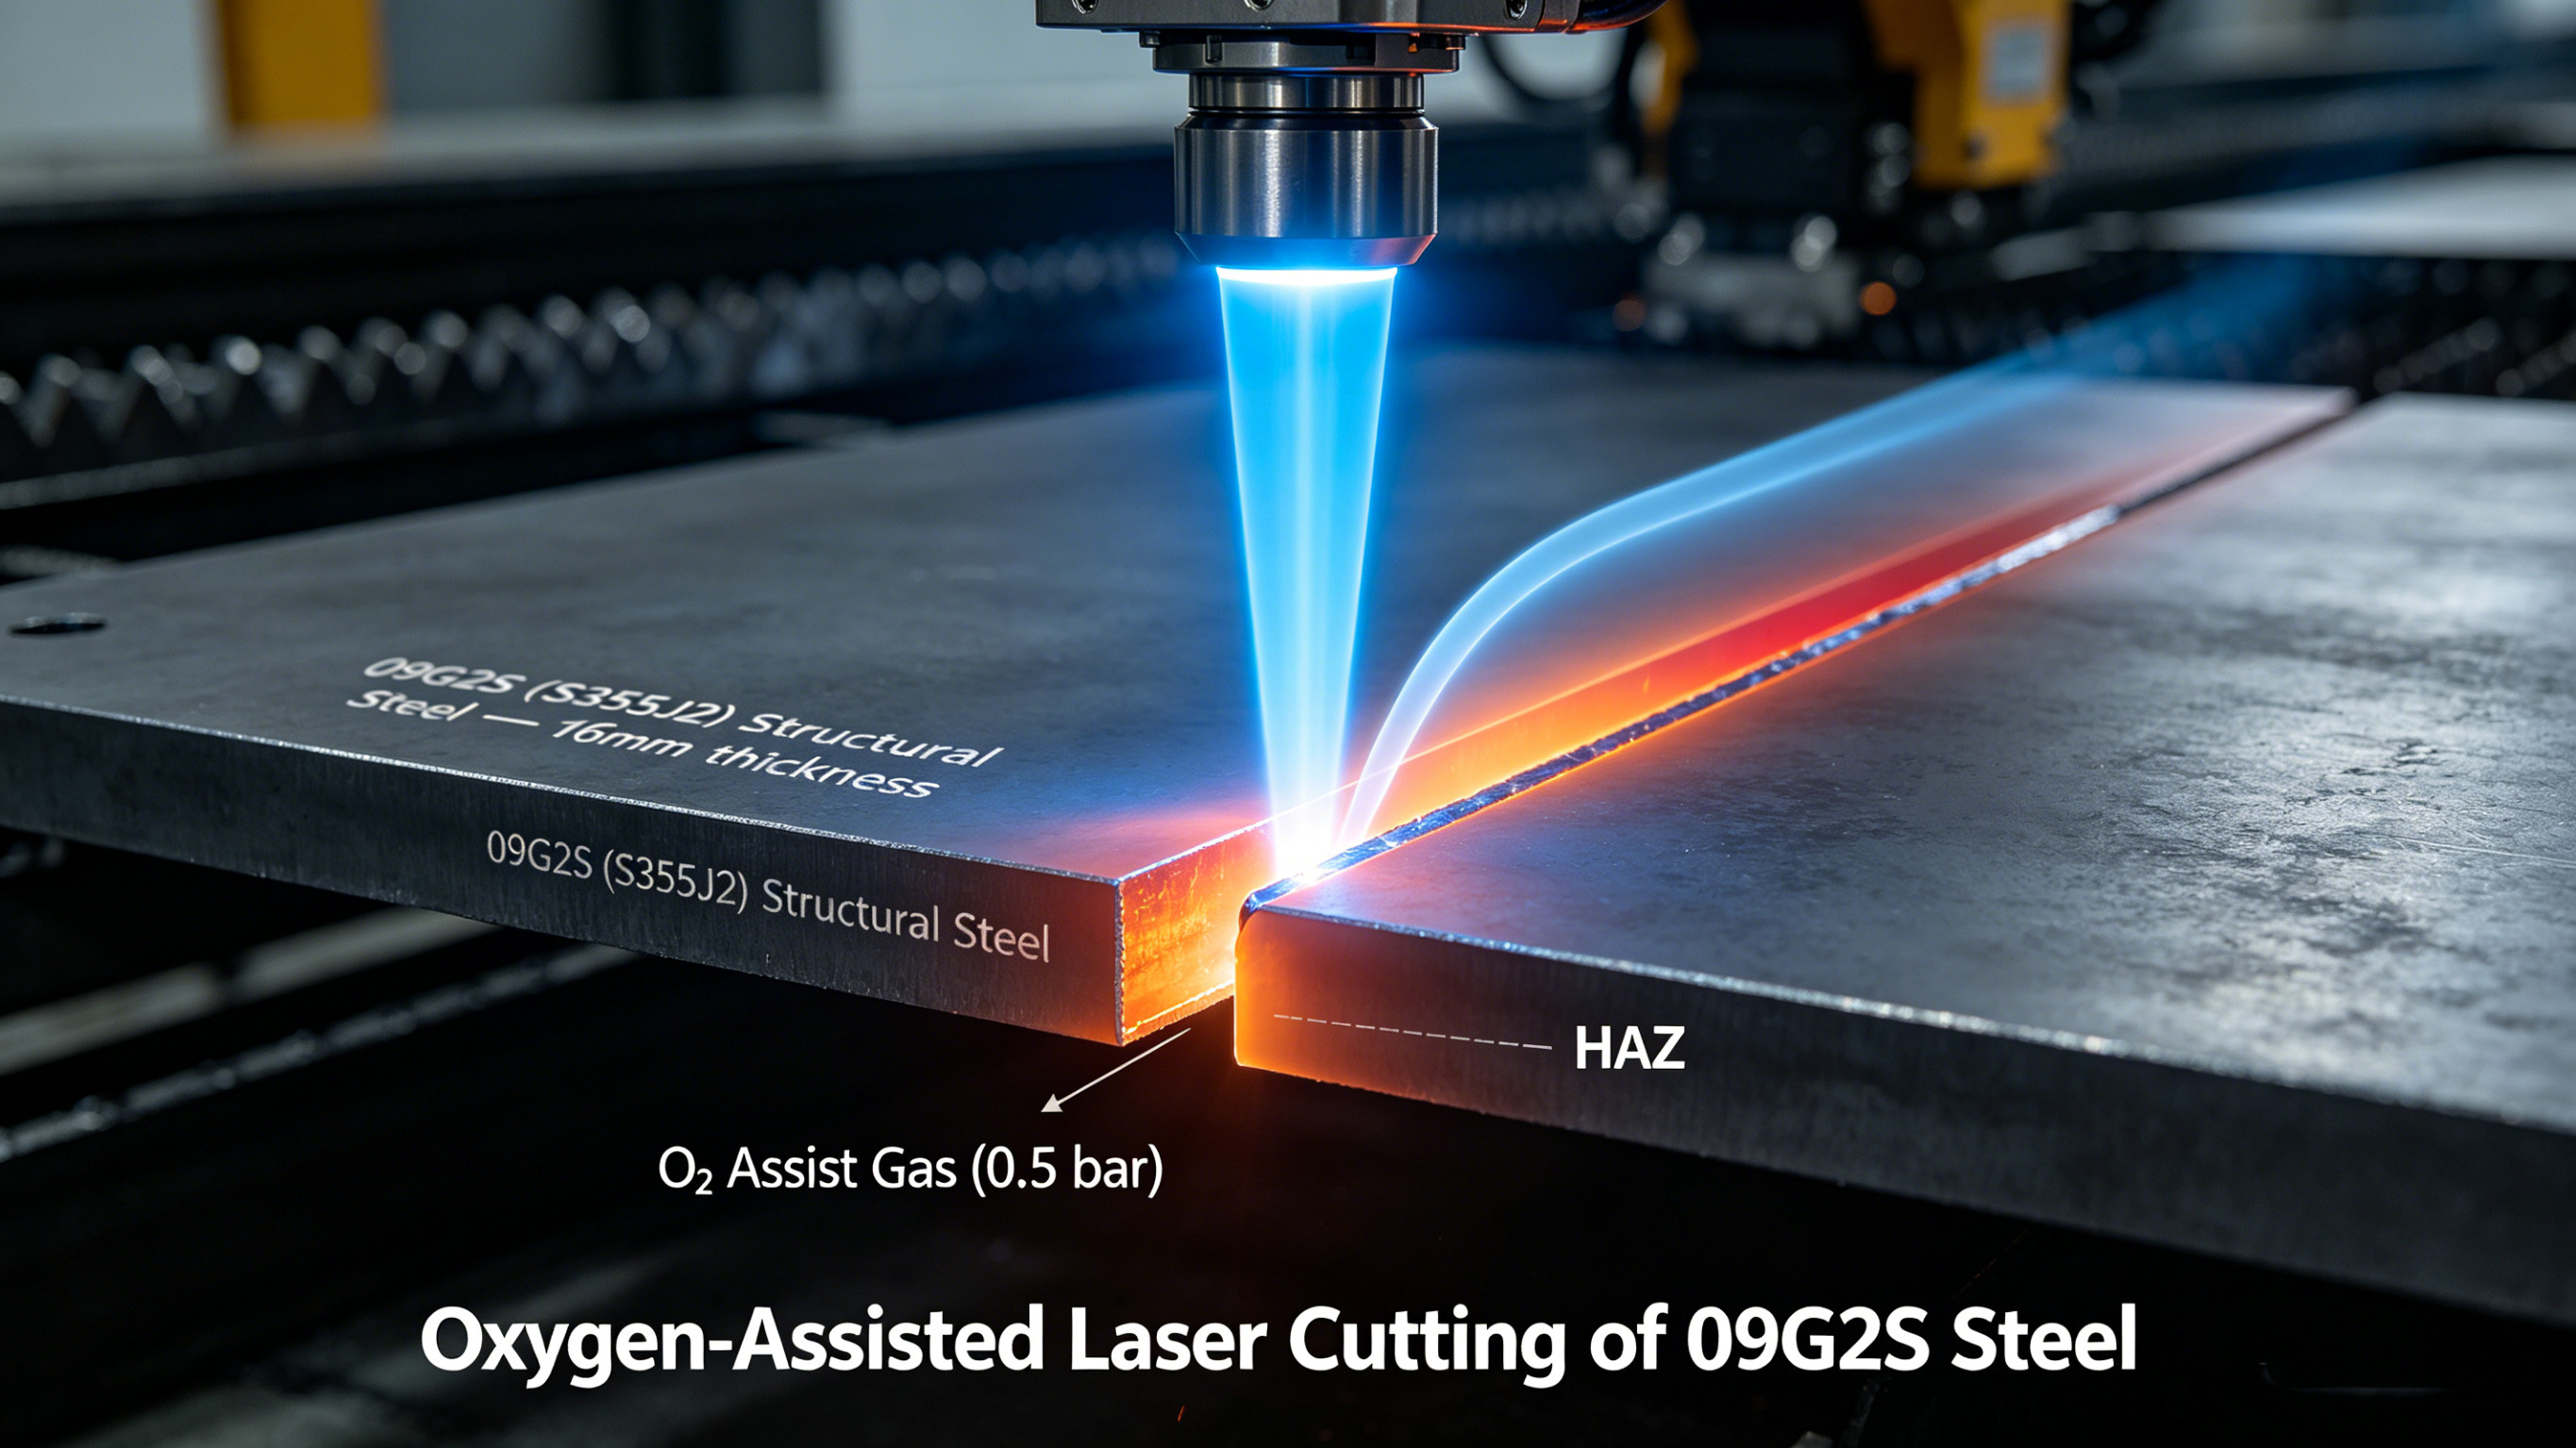
การมุ่งเน้นไปที่ Assist Gas:โดยจะสร้างไอพ่นก๊าซที่มีความเข้มข้นสูงและแรงดันสูง (เช่น ออกซิเจนหรือไนโตรเจน) ซึ่งจะเป่าโลหะหลอมเหลวออกจากรอยตัด (รอยตัด)
-
การปกป้องเลนส์:มันสร้างเกราะป้องกันไม่ให้กระเด็นและเศษต่างๆ บินกลับและสร้างความเสียหายให้กับเลนส์โฟกัสราคาแพง
-
การรักษาระยะห่างจากการยืน:ช่วยรักษาระยะห่างระหว่างหัวตัดกับวัสดุให้สม่ำเสมอ ซึ่งเป็นสิ่งสำคัญสำหรับการตัดที่สะอาด
หัวฉีดมีสองประเภทหลักที่คุณจะพบ:
-
หัวฉีดชั้นเดียว:นี่คือการออกแบบที่เรียบง่ายและเป็นชิ้นเดียว คุ้มค่าและเหมาะกับงานตัดทั่วไป โดยเฉพาะอย่างยิ่งเมื่อใช้ออกซิเจนเป็นก๊าซช่วยสำหรับเหล็กกล้าคาร์บอน มันมีประสิทธิภาพน้อยกว่าในการป้องกันการสะสมของสะเก็ดเงิน
-
หัวฉีดสองชั้น (หรือหัวฉีดแบบศูนย์กลาง):ลักษณะนี้มีสองชั้น ช่องด้านในจะควบคุมแก๊สตัดแรงดันสูง ในขณะที่ช่องด้านนอกสามารถจ่ายแก๊สสำรองหรือทำหน้าที่เป็นตัวกั้นได้ การออกแบบนี้ให้การปกป้องเลนส์ที่ดีกว่า ความเสถียรในการไหลของก๊าซที่เหนือกว่า และเป็นตัวเลือกที่เหมาะสำหรับการตัดด้วยไนโตรเจนแรงดันสูง (เช่น สำหรับเหล็กสแตนเลสและอะลูมิเนียม)
วิธีเลือกหัวฉีดที่เหมาะสมสำหรับเครื่องตัดไฟเบอร์เลเซอร์ของคุณ
การเลือกหัวฉีดที่ถูกต้องไม่ใช่ขนาดเดียวที่เหมาะกับทุกคน นี่คือรายละเอียดง่ายๆ
ก. ชั้นเดียวกับสองชั้น: การเปรียบเทียบอย่างรวดเร็ว
| คุณสมบัติ | หัวตัดชั้นเดียว | หัวตัดสองชั้น |
|---|---|---|
| ดีที่สุดสำหรับ | การตัดออกซิเจน, เหล็กกล้าคาร์บอน | ตัดไนโตรเจนแรงดันสูง สแตนเลส อลูมิเนียม |
| ค่าใช้จ่าย | ต่ำกว่า | สูงกว่า |
| การป้องกันเลนส์ | ดี | ยอดเยี่ยม |
| ความเสถียรของแก๊ส | มาตรฐาน | สูง |
| ทักษะที่จำเป็น | ต่ำกว่า (ให้อภัยมากขึ้น) | สูงกว่า (ต้องมีการจัดตำแหน่งที่ดี) |
ข. วิธีเลือกพารามิเตอร์: เรื่องของวัสดุ
วัสดุที่คุณตัดบ่อยที่สุดเป็นตัวกำหนดขนาดรูของหัวตัด (เส้นผ่านศูนย์กลางรู) รูที่ใหญ่ขึ้นช่วยให้ก๊าซไหลได้มากขึ้น ซึ่งจำเป็นสำหรับวัสดุที่มีความหนามากขึ้น
| วัสดุ | ก๊าซช่วยเหลือทั่วไป | รูหัวฉีดตัดที่แนะนำ | ทำไม |
|---|---|---|---|
| เหล็กกล้าคาร์บอน | ออกซิเจน | เล็กกว่า (เช่น 1.0 มม. - 1.5 มม.) | ออกซิเจนสร้างปฏิกิริยาคายความร้อน การเจาะที่เล็กลงจะเพิ่มความเร็วของก๊าซ ทำให้เกิดคมตัดที่ละเอียดและแม่นยำยิ่งขึ้น |
| สแตนเลส / อลูมิเนียม | ไนโตรเจน | ใหญ่กว่า (เช่น 1.5 มม. - 3.0 มม.+) | ไนโตรเจนถูกใช้เพื่อเป่าวัสดุที่หลอมละลายออกไป รูที่ใหญ่ขึ้นช่วยให้ปริมาณก๊าซและความดันสูงขึ้น ทำให้มั่นใจได้ถึงการตัดที่สะอาดและปราศจากออกไซด์ โดยเฉพาะบนแผ่นที่หนากว่า |
ค. พิจารณาข้อกำหนดด้านพลังงานและการประมวลผลของคุณ
-
กำลังไฟต่ำถึงปานกลาง (< 4kW):< 4kW):คุณมักจะสามารถใช้หัวตัดที่มีขนาดกว้างกว่าได้ แต่รูที่เล็กกว่า (1.0 มม. - 2.0 มม.) เป็นเรื่องปกติสำหรับแผ่นงานที่มีความแม่นยำและบางถึงปานกลาง
-
กำลังสูง (6kW+):การตัดแผ่นหนาต้องใช้แก๊สไหลสูง คุณจะต้องใช้หัวฉีดตัดสองชั้นที่ใหญ่กว่าปกติเสมอ (เช่น 2.5 มม. - 4.0 มม.) เพื่อรองรับแรงดันแก๊สและปริมาตรที่จำเป็นในการขับวัสดุหลอมเหลวจำนวนมากออก
การบำรุงรักษาและการเปลี่ยนหัวฉีดตัดไฟเบอร์เลเซอร์
หัวฉีดที่ชำรุดถือเป็นความรับผิดชอบ ต่อไปนี้เป็นวิธีการดูแล
ก. เราควรตรวจสอบบ่อยแค่ไหนการตัดหัวฉีด?
คุณควรดำเนินการกการตรวจสอบด้วยสายตาก่อนทุกครั้ง- มองหา:
-
รอยบุบหรือรอยขีดข่วน:แม้แต่ความผิดปกติเล็กน้อยก็สามารถรบกวนการไหลของก๊าซได้
-
การสะสมของโปรยลงมา:สามารถทำความสะอาดได้ในปริมาณเล็กน้อย แต่การสะสมตัวอย่างหนักอาจเป็นสัญญาณของปัญหาอื่นๆ (เช่น โฟกัสไม่ถูกต้องหรือแรงดันแก๊ส)
-
รูที่สึกหรอหรือเป็นรูปวงรี:นี่เป็นสัญญาณที่แน่นอนว่าจำเป็นต้องเปลี่ยนใหม่
ข. เมื่อใดที่เราควรเปลี่ยนการตัดหัวฉีด?
เปลี่ยนหัวตัดของคุณทันทีหากคุณสังเกตเห็น:
-
รูชำรุดหรือหลุดออกอย่างเห็นได้ชัด
-
คุณภาพการตัดต่ำสม่ำเสมอ (เช่น เสี้ยนมากเกินไป พื้นผิวขรุขระ) แม้ว่าจะตรวจสอบพารามิเตอร์อื่นๆ แล้วก็ตาม
-
ไม่สามารถ "เด้ง" ที่ดีได้ในระหว่างการตั้งศูนย์หัวฉีดตัด (ดูด้านล่าง)
ตามหลักการทั่วไป ให้เก็บอะไหล่ไว้ในสต็อกและอย่ากลัวที่จะเปลี่ยนอะไหล่เหล่านั้น เป็นประกันราคาถูกสำหรับความผิดพลาดที่มีราคาแพง
ค. จะจัดแนวลำแสงหลังจากเปลี่ยนหัวฉีดได้อย่างไร
นี่เป็นขั้นตอนสำคัญ! หัวฉีดที่ไม่ตรงแนวจะทำให้เกิดการตัดที่ไม่ดี และอาจสร้างความเสียหายให้กับหัวฉีดและเลนส์ได้ กระบวนการนี้เรียกว่าการตั้งศูนย์หัวฉีด.
-
ติดตั้งหัวฉีดใหม่และขันให้แน่น
-
วางเทปไว้เหนือปลายหัวฉีด
-
เริ่มต้นพัลส์พลังงานต่ำ (เช่น 50W) จากแผงควบคุมของเครื่อง นี่จะทำให้เกิดรอยไหม้บนเทป
-
สังเกตเครื่องหมาย. เป้าหมายคือการมีรอยไหม้ที่กลมและมีศูนย์กลางตรงกลางรูหัวฉีด
-
หากไม่อยู่ตรงกลาง หัวตัดของคุณจะมีสกรูปรับตั้ง ค่อยๆ ปรับและทำซ้ำจนกว่ารอยไหม้จะอยู่ตรงกลาง การทดสอบ "ป๊อป" นี้ทำให้มั่นใจได้ว่าลำแสงเลเซอร์จะเคลื่อนที่ตรงผ่านศูนย์กลางของหัวฉีด
บทสรุป
หัวตัดไฟเบอร์เลเซอร์อาจมีขนาดเล็กและราคาไม่แพง แต่ผลกระทบต่อคุณภาพการตัด ประสิทธิภาพ และต้นทุนการดำเนินงานของคุณนั้นมีมหาศาล ด้วยการทำความเข้าใจประเภทต่างๆ การเลือกข้อมูลโดยพิจารณาจากวัสดุและกำลังไฟของคุณ และการปฏิบัติตามขั้นตอนการบำรุงรักษาที่เรียบง่ายแต่สม่ำเสมอ คุณจะสามารถปลดล็อคการตัดคุณภาพสูงที่สม่ำเสมอมากขึ้น และลดการหยุดทำงานที่ไม่คาดคิดได้อย่างมาก อย่าปล่อยให้ฮีโร่ผู้ไร้ชื่อเสียงคนนี้เป็นจุดอ่อนที่สุดในกระบวนการตัดด้วยเลเซอร์ของคุณ
การตัดด้วยเลเซอร์กับการกัด CNC: คุณควรเลือกเครื่องใด
คุณรู้เรื่องราวของการตัดด้วยเลเซอร์หรือไม่?
บทความที่เกี่ยวข้อง